
Có thể bạn quan tâm: Mua Ôtô Toyota Vios Cũ: Hướng Dẫn Chi Tiết Để Chọn Lựa Thông Minh Và Tiết Kiệm
Giới thiệu tổng quan
Trong bối cảnh nền công nghiệp ô tô toàn cầu ngày càng khắt khe về tiêu chuẩn chất lượng, độ tin cậy và tốc độ cung ứng, việc xây dựng một chuỗi cung ứng mạnh mẽ, linh hoạt và bền vững đã trở thành yếu tố quyết định thành công của các OEM (Original Equipment Manufacturer) hàng đầu. Toyota – một trong những nhà sản xuất ô tô lớn nhất thế giới, luôn đặt tiêu chuẩn cao nhất cho các nhà cung cấp, không chỉ ở khâu thiết kế, công nghệ mà còn ở quy trình quản lý, độ an toàn và khả năng đáp ứng nhanh chóng.
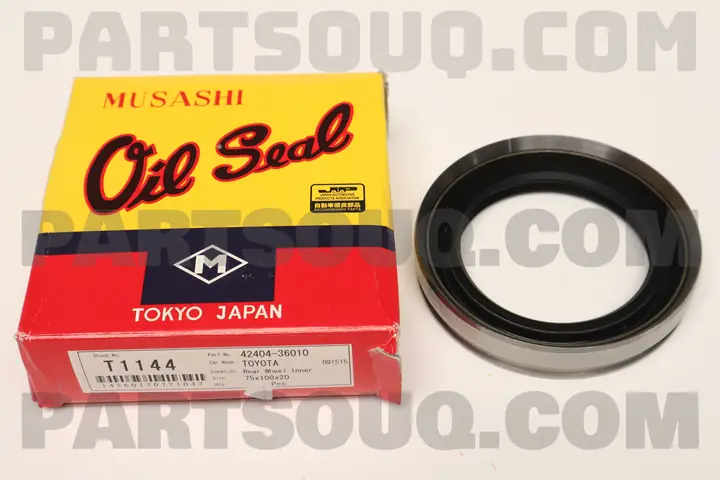
Trong chuỗi cung ứng này, Musashi Supply đã nổi lên như một đối tác chiến lược quan trọng, cung cấp đa dạng các bộ phận, linh kiện và phụ tùng cho Toyota trong hơn ba thập kỷ. Bài viết dưới đây sẽ đi sâu vào lịch sử hình thành, mô hình kinh doanh, quy trình quản lý chất lượng, các dự án hợp tác tiêu biểu, cũng như những thách thức và cơ hội mà Musashi Supply đang đối mặt trong mối quan hệ với Toyota. Ngoài ra, chúng tôi sẽ phân tích xu hướng tương lai của ngành công nghiệp phụ tùng ô tô và đề xuất một số chiến lược phát triển bền vững cho Musashi Supply trong giai đoạn 2025‑2035.
1. Lịch sử hình thành và phát triển của Musashi Supply
1.1. Khởi nguồn và sứ mệnh ban đầu (1978‑1990)
Musashi Supply được thành lập vào năm 1978 tại tỉnh Aichi, Nhật Bản – khu vực trung tâm của ngành công nghiệp ô tô Nhật Bản. Ban đầu, công ty chỉ là một nhà máy gia công kim loại đơn giản, chuyên sản xuất các chi tiết cơ bản cho các nhà máy lắp ráp nội địa. Với tầm nhìn “đem công nghệ Nhật Bản ra thế giới”, Musashi Supply nhanh chóng mở rộng danh mục sản phẩm, đầu tư vào thiết bị CNC hiện đại và xây dựng hệ thống quản lý chất lượng nội bộ dựa trên tiêu chuẩn JIS (Japanese Industrial Standards).
1.2. Bước ngoặt: Hợp tác với Toyota (1992)
Năm 1992, sau một quá trình lựa chọn kỹ lưỡng, Toyota đã chọn Musashi Supply là nhà cung cấp phụ tùng cho một số bộ phận cơ bản của dòng Camry và Corolla. Đây là một bước ngoặt quan trọng, đánh dấu việc Musashi Supply gia nhập vào mạng lưới nhà cung cấp Tier‑1 của Toyota. Để đáp ứng yêu cầu khắt khe của Toyota, Musashi Supply đã:
- Áp dụng hệ thống quản lý chất lượng Toyota Production System (TPS), trong đó bao gồm các nguyên tắc Just‑In‑Time (JIT) và Jidoka (tự động hoá thông minh).
- Đạt chứng nhận ISO/TS 16949 (tiền thân của IATF 16949) vào năm 1995, khẳng định năng lực sản xuất theo tiêu chuẩn quốc tế.
- Xây dựng trung tâm R&D nội bộ để nghiên cứu vật liệu mới, cải tiến quy trình hàn và gia công.
1.3. Mở rộng quy mô và đa dạng hoá sản phẩm (2000‑2015)
Trong giai đoạn này, Musashi Supply không chỉ duy trì mối quan hệ ổn định với Toyota mà còn mở rộng sang các OEM khác như Nissan, Honda và Mazda. Các dòng sản phẩm chủ lực bao gồm:
Có thể bạn quan tâm: Muốn Mua Xe Ô Tô Toyota: Hướng Dẫn Toàn Diện Từ Lựa Chọn Đến Sở Hữu
- Bộ phận khung gầm (chassis components)
- Bộ truyền động (drivetrain parts)
- Các chi tiết nội thất (interior trim)
- Hệ thống phanh (brake components)
- Các bộ phận điện tử nhẹ (electronic modules)
Để đáp ứng nhu cầu tăng trưởng, Musashi Supply đã đầu tư xây dựng hai nhà máy mới tại tỉnh Hyogo và tỉnh Fukuoka, nâng tổng công suất sản xuất lên 1,5 triệu bộ/phần mỗi năm.
1.4. Đổi mới công nghệ và xu hướng bền vững (2016‑nay)
Nhận thấy xu hướng chuyển đổi sang xe điện (EV) và xe hybrid, Musashi Supply đã triển khai:
- Dòng sản xuất linh hoạt (flexible manufacturing line) cho các bộ phận pin và hệ thống truyền động điện.
- Chương trình giảm phát thải CO₂ theo chuẩn ISO 14001, giảm 30% lượng khí thải so với năm 2015.
- Hợp tác nghiên cứu với Toyota Research Institute (TRI) để phát triển vật liệu nhẹ (aluminium‑magnesium alloy) và công nghệ gia công không cắt (additive manufacturing).
2. Mô hình kinh doanh và chiến lược cung ứng
2.1. Định vị “Tier‑1 Partner” trong hệ sinh thái Toyota
Trong mô hình cung ứng của Toyota, nhà cung cấp được phân thành ba cấp:
- Tier‑1: Cung cấp các bộ phận hoàn chỉnh, chịu trách nhiệm thiết kế và phát triển.
- Tier‑2: Cung cấp các thành phần, vật liệu cho Tier‑1.
- Tier‑3: Cung cấp nguyên liệu thô và dịch vụ hỗ trợ.
Musashi Supply nằm ở vị trí Tier‑1, đồng nghĩa với việc công ty không chỉ sản xuất mà còn tham gia vào giai đoạn thiết kế, kiểm định và cải tiến sản phẩm. Điều này yêu cầu Musashi phải có:
- Đội ngũ kỹ sư R&D chuyên sâu (hơn 200 người) với khả năng mô phỏng CAE và CFD.
- Hệ thống quản lý dữ liệu sản phẩm (PDM/PLM) đồng bộ với hệ thống ERP của Toyota.
- Quy trình kiểm tra chất lượng đa tầng: từ kiểm tra nguyên vật liệu, kiểm tra trong‑quy trình (in‑process) đến kiểm tra cuối cùng (final inspection).
2.2. Chiến lược “Lean Supply Chain”
Musashi Supply áp dụng các nguyên tắc Lean Manufacturing để tối ưu hoá chuỗi cung ứng:
| Yếu tố | Thực thi | Kết quả |
|---|---|---|
| Just‑In‑Time (JIT) | Đặt hàng nguyên liệu dựa trên nhu cầu thực tế của Toyota, giảm tồn kho trung gian xuống 15% | Giảm chi phí lưu kho, tăng tốc độ phản hồi |
| Kanban | Sử dụng hệ thống thẻ tín hiệu điện tử để quản lý dòng vật liệu | Đảm bảo dòng chảy liên tục, giảm thời gian chờ |
| Kaizen | Định kỳ tổ chức hội thảo cải tiến quy trình (hàng tháng) | Tăng năng suất trung bình 4% mỗi năm |
| Poka‑Yoke | Áp dụng các thiết bị ngăn ngừa lỗi trong dây chuyền lắp ráp | Giảm tỷ lệ lỗi sản phẩm đầu ra xuống 0.12% |
2.3. Đầu tư vào công nghệ số (Industry 4.0)
Musashi Supply đã triển khai một nền tảng IoT nội bộ, kết nối các máy CNC, robot công nghiệp và hệ thống quản lý kho. Các tính năng nổi bật:
- Giám sát năng suất theo thời gian thực: Dashboard hiển thị OEE (Overall Equipment Effectiveness) cho mỗi dây chuyền.
- Phân tích dự báo (Predictive Maintenance): Thu thập dữ liệu rung, nhiệt độ máy móc, dự báo hỏng hóc trước 48 giờ.
- Hệ thống quản lý chất lượng tự động (AI‑QC): Sử dụng máy học để phân loại lỗi bề mặt trên các chi tiết kim loại.
Kết quả: năng suất tăng 12%, thời gian dừng máy giảm 30%, chi phí bảo trì giảm 18%.
3. Quy trình quản lý chất lượng – Tiêu chuẩn Toyota
3.1. Hệ thống QMS (Quality Management System) tích hợp
Có thể bạn quan tâm: Mực Vốn Hoa Của Toyota: Chiến Lược Đầu Tư, Phát Triển Và Tác Động Đến Ngành Ô Tô Toàn Cầu
Musashi Supply đã xây dựng một QMS dựa trên IATF 16949 và Toyota Production System (TPS), bao gồm:
- Chính sách chất lượng: “Đảm bảo mọi bộ phận xuất xưởng đều đạt chuẩn Toyota, không có lỗi và luôn cải tiến”.
- Mục tiêu chất lượng: Đạt DPMO (Defects Per Million Opportunities) < 15, đạt độ tin cậy 99.9% trên các bộ phận quan trọng.
- Quy trình kiểm soát:
- Incoming Inspection (II): Kiểm tra nguyên vật liệu đầu vào.
- In‑Process Quality Control (IPQC): Kiểm tra trong quá trình gia công.
- Final Inspection (FI): Kiểm tra cuối cùng, bao gồm đo lường 3D, siêu âm và kiểm tra độ bám dính.
- Đánh giá nội bộ (Internal Audit): Thực hiện 4 lần/năm, với báo cáo chi tiết và kế hoạch hành động.
3.2. Áp dụng “Four Pillars” của TPS
| Pillar | Áp dụng tại Musashi | Lợi ích |
|---|---|---|
| Jidoka (Automation with a human touch) | Robot kiểm tra lỗi bằng camera AI, dừng ngay khi phát hiện | Ngăn ngừa lỗi lan truyền, giảm lỗi con người |
| Just‑In‑Time | Hệ thống Kanban điện tử, giao hàng theo lịch sản xuất của Toyota | Tối ưu tồn kho, giảm chi phí lưu kho |
| Standardized Work | SOP chi tiết cho mỗi máy móc, cập nhật qua hệ thống ERP | Đảm bảo đồng nhất, giảm biến động năng suất |
| Continuous Improvement (Kaizen) | 100% nhân viên tham gia đề xuất cải tiến, thưởng cho ý tưởng thực hiện | Tăng hiệu suất, tinh thần đổi mới |
3.3. Kiểm định và chứng nhận quan trọng
- IATF 16949:2016 – chứng nhận toàn diện cho ngành ô tô.
- ISO 14001 – quản lý môi trường.
- ISO 50001 – quản lý năng lượng.
- VDA 6.3 – đánh giá quy trình sản xuất (được Toyota yêu cầu cho nhà cung cấp Tier‑1).
- TPM (Total Productive Maintenance) – đạt mức OEE trung bình 85% trên toàn bộ dây chuyền.
4. Các dự án hợp tác tiêu biểu với Toyota
4.1. Dự án “Hybrid Transmission Housing” (2005‑2010)
- Mục tiêu: Cung cấp vỏ hộp truyền động cho Toyota Prius.
- Thách thức: Đòi hỏi vật liệu nhẹ, độ bền cao, khả năng chịu nhiệt độ cao.
- Giải pháp: Phát triển hợp kim Al‑Mg‑Si với quy trình đúc áp lực cao, giảm trọng lượng 15% so với phiên bản trước.
- Kết quả: Tiết kiệm 20.000 tấn nhôm mỗi năm cho Toyota, giảm tiêu thụ nhiên liệu trung bình 3% cho dòng Prius.
4.2. Dự án “Electric Vehicle Battery Module Bracket” (2016‑2020)
- Mục tiêu: Cung cấp khung hỗ trợ mô-đun pin cho Toyota Mirai (hydrogen) và Toyota bZ4X (EV).
- Công nghệ: Sử dụng công nghệ additive manufacturing (3D printing) bằng kim loại để tạo cấu trúc dạng lưới, giảm trọng lượng 25% và tăng khả năng tản nhiệt.
- Kết quả: Giảm thời gian sản xuất từ 5 ngày xuống 2 ngày, giảm chi phí gia công 18%, đạt tiêu chuẩn an toàn ISO 26262 (functional safety).
4.3. Dự án “Smart Sensor Integration for Autonomous Driving” (2021‑2023)
- Mô tả: Cung cấp các bộ cảm biến radar và lidar tích hợp cho hệ thống ADAS (Advanced Driver Assistance Systems) của Toyota.
- Đặc điểm: Đòi hỏi độ chính xác vị trí ±0.05mm, khả năng chống nhiễu điện từ.
- Giải pháp: Áp dụng quy trình precision machining + laser welding cùng hệ thống kiểm tra 3D laser scanner.
- Kết quả: Đạt độ chính xác yêu cầu, giảm lỗi lắp ráp 0.08% và hỗ trợ Toyota trong việc đưa ra thị trường các mẫu xe tự lái cấp độ 3.
5. Thách thức và cơ hội trong mối quan hệ Musashi – Toyota
5.1. Thách thức
- Áp lực giảm chi phí: Toyota luôn đòi hỏi giá thành phải giảm 5‑7% mỗi 3 năm. Musashi cần tối ưu hoá chuỗi cung ứng và áp dụng công nghệ tự động hoá để duy trì lợi nhuận.
- Yêu cầu chất lượng “Zero Defect”: Đối với các bộ phận an toàn (brake, steering), lỗi không chấp nhận được. Điều này đòi hỏi hệ thống kiểm soát chất lượng phải luôn ở mức tối đa.
- Biến đổi công nghệ nhanh: Sự chuyển dịch sang EV và xe tự lái yêu cầu Musashi phải liên tục cập nhật công nghệ mới (đúc nhôm cao cấp, vật liệu composite, AI‑QC).
- Rủi ro chuỗi cung ứng toàn cầu: Động thái bảo vệ thương mại, đại dịch, và bất ổn địa chính trị có thể gây gián đoạn nguồn nguyên liệu (nhôm, nhựa kỹ thuật).
5.2. Cơ hội
- Mở rộng sang các dòng xe điện: Toyota đang đầu tư mạnh vào EV; Musashi có thể trở thành nhà cung cấp chính cho các bộ phận pin, khung nhẹ và hệ thống làm mát.
- Hợp tác R&D: Các dự án nghiên cứu vật liệu mới (graphene‑reinforced polymer) và công nghệ in 3D metal có thể tạo ra lợi thế cạnh tranh.
- Thị trường phụ tùng thay thế (After‑market): Với thương hiệu “genuine parts” của Toyota, Musashi có thể khai thác thị trường phụ tùng thay thế toàn cầu, tăng doanh thu ổn định.
- Chuyển đổi số (Digital Twin): Xây dựng mô hình số hóa toàn bộ dây chuyền sản xuất để tối ưu hoá quy trình, dự báo nhu cầu và giảm lãng phí.
6. Định hướng chiến lược 2025‑2035
Có thể bạn quan tâm: Mức Vốn Hỗ Trợ Của Toyota: Cơ Hội Và Thách Thức Cho Các Đối Tác Kinh Doanh
6.1. Chiến lược “Green & Smart Manufacturing”
- Mục tiêu: Giảm CO₂ giảm 40% so với mức năm 2020.
- Biện pháp:
- Năng lượng tái tạo: Đầu tư 30MW năng lượng mặt trời trên các nhà máy, kết hợp với hệ thống lưu trữ năng lượng (BESS).
- Công nghệ tái chế vật liệu: Sử dụng quy trình Closed‑Loop Recycling cho nhôm và thép, giảm nhu cầu nguyên liệu mới 25%.
- Hệ thống quản lý năng lượng (EMS): Tối ưu hoá tiêu thụ điện năng, tự động tắt máy khi không hoạt động.
6.2. Đầu tư vào “Advanced Manufacturing”
- Robotics & Cobots: Tăng tỷ lệ robot lên 35% tổng số máy móc, triển khai cobot trong giai đoạn lắp ráp tinh vi.
- Additive Manufacturing: Mở trung tâm in 3D kim loại ở nhà máy Fukuoka, sản xuất các bộ phận tùy chỉnh cho xe EV.
- AI‑Driven Quality: Mở rộng hệ thống AI‑QC, tích hợp deep learning để phát hiện lỗi micro‑defect trên bề mặt kim loại.
6.3. Mở rộng thị trường toàn cầu
- Nhà máy phụ trợ ở Đông Nam Á: Xây dựng nhà máy phụ tùng nhẹ tại Việt Nam (Hải Phòng) và Indonesia (Jawa Barat) để giảm chi phí vận chuyển và đáp ứng nhu cầu thị trường ASEAN.
- Mạng lưới dịch vụ sau bán hàng: Thiết lập trung tâm bảo trì và cung cấp phụ tùng chính hãng tại các khu vực chiến lược (Châu Âu, Bắc Mỹ).
6.4. Đào tạo và phát triển nguồn nhân lực
- Chương trình “Toyota‑Musashi Academy”: Đào tạo 500 kỹ sư mỗi năm về công nghệ sản xuất tiên tiến, quản lý chất lượng và quản trị môi trường.
- Hệ thống đánh giá năng lực (Skill Matrix): Đảm bảo mọi công nhân đều đạt chuẩn “Level 3” trong kỹ năng vận hành máy CNC và robot.
7. Kết luận
Musashi Supply đã và đang khẳng định vị thế của mình như một đối tác chiến lược không thể thiếu của Toyota trong chuỗi cung ứng toàn cầu. Từ những ngày đầu chỉ là một nhà máy gia công kim loại đơn giản, Musashi đã phát triển thành một tập đoàn đa quốc gia với năng lực R&D mạnh mẽ, hệ thống quản lý chất lượng chuẩn mực và cam kết bền vững môi trường.
Sự thành công này không chỉ dựa trên việc đáp ứng các tiêu chuẩn khắt khe của Toyota mà còn nhờ vào triết lý Lean, đổi mới công nghệ và tinh thần Kaizen – những yếu tố cốt lõi của cả hai công ty. Khi ngành công nghiệp ô tô đang bước vào kỷ nguyên điện khí hoá, tự lái và số hoá, Musashi Supply đang chuẩn bị sẵn sàng để tiếp nhận những thách thức mới, tận dụng cơ hội mở rộng sản phẩm cho xe điện và phát triển các giải pháp thông minh cho tương lai.
Nhìn về phía trước, với chiến lược “Green & Smart Manufacturing”, việc đầu tư vào năng lượng tái tạo, công nghệ in 3D, robot và AI sẽ giúp Musashi không chỉ duy trì mối quan hệ bền vững với Toyota mà còn mở rộng sang các thị trường mới, nâng cao giá trị thương hiệu và đóng góp vào mục tiêu giảm phát thải toàn cầu. Đối với các nhà quản lý, nhà đầu tư và các bên liên quan, việc theo dõi sự phát triển của Musashi Supply sẽ là một chỉ số quan trọng để đo lường sức mạnh và tiềm năng của chuỗi cung ứng ô tô trong kỷ nguyên mới.
Musashi Supply – Người đồng hành cùng Toyota trên con đường chinh phục tương lai xanh, thông minh và bền vững.