
Có thể bạn quan tâm: Toyota Passo: Đánh Giá Toàn Diện Từ Thiết Kế Đến Trải Nghiệm Lái
1. Giới thiệu chung về Toyota và tầm quan trọng của các nhà máy
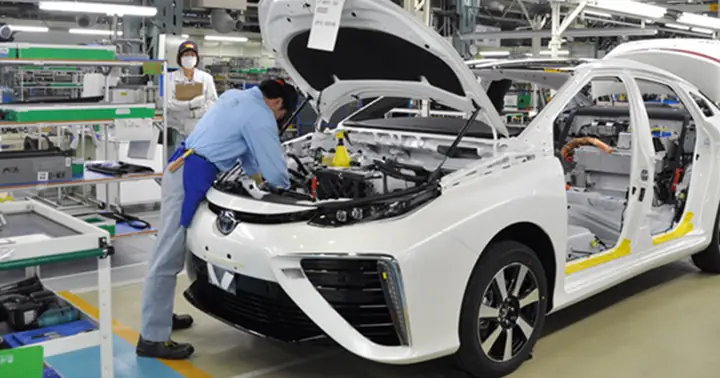
Toyota Motor Corporation, một trong những tập đoàn ô tô lớn nhất và uy tín nhất thế giới, không chỉ nổi tiếng với những dòng xe chất lượng mà còn được ca ngợi vì hệ thống sản xuất hiện đại, hiệu quả và luôn đổi mới. “Toyota Plant” – các nhà máy của Toyota – chính là trái tim của toàn bộ chuỗi giá trị, nơi biến những ý tưởng thiết kế thành hiện thực trên từng chiếc xe ra thị trường.
Trong hơn 80 năm phát triển, Toyota đã xây dựng một mạng lưới nhà máy rộng khắp, từ Nhật Bản, Hoa Kỳ, châu Âu, châu Á cho tới châu Phi. Mỗi nhà máy không chỉ là một cơ sở sản xuất, mà còn là trung tâm nghiên cứu, phát triển công nghệ, đào tạo nguồn nhân lực và thực hiện các chiến lược bền vững. Chính nhờ những “Toyota Plant” này, công ty đã có thể duy trì vị thế dẫn đầu trong các chỉ tiêu về chất lượng, chi phí, thời gian giao hàng và giảm thiểu tác động môi trường.
Bài viết dưới đây sẽ đi sâu vào lịch sử, mô hình sản xuất, các công nghệ tiên tiến, quản lý nguồn nhân lực, chiến lược bền vững và những thách thức mà các nhà máy Toyota đang đối mặt trong thời đại công nghiệp 4.0.
2. Lịch sử hình thành và phát triển của các nhà máy Toyota
2.1. Giai đoạn khởi đầu (1930‑1950)
- Toyota Automatic Loom Works (1937): Trước khi trở thành nhà sản xuất ô tô, Toyota bắt đầu bằng việc sản xuất máy dệt. Nơi đây chính là nền tảng cho tư duy “tối ưu hoá quy trình”.
- First automobile plant – Toyota Motor Co., Ltd. (1937): Nhà máy đầu tiên sản xuất xe hơi tại Tsutsumi, Aichi, Nhật Bản, khai sinh ra mẫu Toyota AA – chiếc sedan đầu tiên của công ty.
2.2. Giai đoạn đổi mới và mở rộng (1950‑1970)
- Toyota Production System (TPS) được sáng lập bởi Taiichi Ohno và Eiji Toyoda. Đây là nền tảng cho “lean manufacturing” – tập trung vào việc loại bỏ lãng phí và tối ưu hoá quy trình.
- Tạo dựng các nhà máy mới: Toyota mở rộng ra các khu công nghiệp như Nagoya, Hamamatsu, và sau đó là nhà máy Mỹ – Toyota Motor Manufacturing, Kentucky (TMMK) (được khởi công 1985, đưa vào hoạt động 1988).
2.3. Giai đoạn toàn cầu hoá (1980‑2000)
- Toyota Motor Manufacturing Canada (TMMC) (1998) – nhà máy đầu tiên ở Bắc Mỹ ngoài Hoa Kỳ.
- Toyota Motor Manufacturing France (TMMF) (1999) – mở rộng sang châu Âu, tạo nền tảng cho các mẫu xe như Yaris và Prius cho thị trường châu Âu.
2.4. Giai đoạn công nghệ và bền vững (2000‑hiện tại)
- Toyota New Global Architecture (TNGA): Hệ thống kiến trúc mới giúp giảm trọng lượng, cải thiện an toàn và tăng hiệu suất nhiên liệu.
- Nhà máy xanh: Toyota đã đầu tư mạnh vào năng lượng tái tạo, xử lý chất thải và giảm phát thải CO₂ tại các nhà máy như TMMK, Toyota Tsutsumi và Toyota Motor Manufacturing Texas (TMMTX).
- Công nghệ robot và AI: Áp dụng robot công nghiệp, hệ thống IoT, và AI để giám sát quy trình sản xuất, dự đoán bảo trì và tối ưu hoá dây chuyền.
3. Mô hình sản xuất Toyota Production System (TPS)
3.1. Hai trụ cột chính: Jidoka và Just-In-Time (JIT)
Có thể bạn quan tâm: Toyota Pl – Câu Chuyện Về Đột Phá Công Nghệ Và Thị Trường Ô Tô Thông Minh
- Jidoka (tự động hoá với con người): Khi phát hiện lỗi, dây chuyền tự dừng lại, cho phép công nhân can thiệp ngay lập tức, ngăn chặn lỗi lan truyền.
- Just-In-Time (JIT): Sản xuất đúng số lượng, đúng thời điểm, đúng loại, giảm tồn kho tối đa.
3.2. Các công cụ và phương pháp hỗ trợ
| Công cụ | Mô tả | Ứng dụng trong nhà máy |
|---|---|---|
| Kanban | Thẻ tín hiệu để điều phối nguyên vật liệu | Kiểm soát luồng vật tư tại các dây chuyền lắp ráp |
| Kaizen | Cải tiến liên tục | Các buổi “kaizen event” hàng tuần để tối ưu hoá quy trình |
| 5S | Sắp xếp, Sắp xếp lại, Sạch sẽ, Săn sóc, Sẵn sàng | Duy trì môi trường làm việc sạch sẽ, ngăn nắp |
| Andon | Hệ thống hiển thị trạng thái dây chuyền | Cảnh báo lỗi ngay lập tức, kích hoạt Jidoka |
| Poka-Yoke | Biện pháp ngăn ngừa lỗi | Thiết kế thiết bị không cho phép lắp sai bộ phận |
3.3. Kết quả thực tiễn
- Giảm thời gian chu kỳ: Tại nhà máy Toyota Kentucky, thời gian lắp ráp một chiếc Camry giảm từ 35 giờ xuống còn 18 giờ.
- Giảm tồn kho: Tỷ lệ tồn kho nguyên vật liệu chỉ khoảng 0.5 ngày, giảm chi phí lưu kho đáng kể.
- Nâng cao chất lượng: Tỷ lệ lỗi (defect per million opportunities – DPMO) giảm từ 1500 xuống dưới 100 trong các dây chuyền chính.
4. Các nhà máy tiêu biểu trên thế giới
4.1. Toyota Motor Manufacturing Kentucky (TMMK) – Hoa Kỳ
- Vị trí: Georgetown, Kentucky.
- Sản phẩm: Camry, Camry Hybrid, Corolla, Corolla Hybrid.
- Công nghệ: Hệ thống robot KUKA, AI dự báo bảo trì, hệ thống năng lượng mặt trời cung cấp 20% nhu cầu điện.
- Số lượng nhân viên: Khoảng 7.000 người.
- Thành tựu: Được vinh danh “World’s Most Sustainable Manufacturing Plant” năm 2022.
4.2. Toyota Motor Manufacturing Texas (TMMTX) – Hoa Kỳ
- Vị trí: San Antonio, Texas.
- Sản phẩm: Tundra, Tundra Hybrid, Tacoma.
- Đặc điểm: Nhà máy đầu tiên của Toyota tại Mỹ tích hợp hệ thống “Hybrid Assembly Line” – dây chuyền lắp ráp hỗ trợ xe hybrid từ khâu khung tới lắp đặt pin.
- Năng lượng xanh: 30% điện năng được cung cấp từ năng lượng gió.
4.3. Toyota Tsutsumi Plant – Nhật Bản
- Vị trí: Aichi Prefecture.
- Sản phẩm: Prius, Corolla, C-HR.
- Công nghệ: Hệ thống tự động hoá cao (các cánh tay robot FANUC), hệ thống IoT để giám sát thời gian thực.
- Mục tiêu bền vững: Giảm phát thải CO₂ 30% so với mức năm 2010.
4.4. Toyota Motor Manufacturing France (TMMF) – Pháp
- Vị trí: Onnaing, Nord.
- Sản phẩm: Yaris, Yaris Hybrid, Corolla (đối với thị trường châu Âu).
- Chiến lược: Sản xuất “localization” – tối ưu hoá nguồn cung địa phương, giảm chi phí vận chuyển và thời gian giao hàng.
- Bảo vệ môi trường: Sử dụng hệ thống xử lý nước thải tái sử dụng 95% lượng nước trong quá trình sản xuất.
4.5. Toyota Motor Thailand (TMT) – Thái Lan
- Vị trí: Samut Prakan.
- Sản phẩm: Hilux, Fortuner, Corolla Altis.
- Đặc điểm: Nhà máy lớn nhất của Toyota tại Đông Nam Á, cung cấp hơn 50% nhu cầu nội địa và xuất khẩu sang ASEAN.
- Công nghệ: Ứng dụng “Smart Factory” – tích hợp AI, AR (Augmented Reality) hỗ trợ công nhân trong việc lắp ráp và kiểm tra chất lượng.
5. Công nghệ tiên tiến trong các Toyota Plant
5.1. Robot công nghiệp và cobot
Có thể bạn quan tâm: Toyota Pilot – Câu Chuyện Về Sự Đột Phá Và Đẳng Cấp Trong Thế Giới Suv
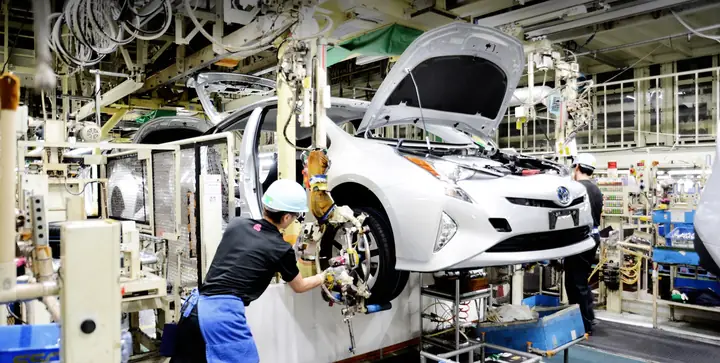
- Robot KUKA, FANUC, ABB: Thực hiện các công đoạn hàn, sơn, lắp ráp chi tiết.
- Cobot (Collaborative Robot): Hợp tác trực tiếp với công nhân, hỗ trợ lắp ráp phức tạp, giảm mỏi cơ và tăng độ chính xác.
5.2. Internet of Things (IoT) và dữ liệu lớn (Big Data)
- Sensor IoT: Ghi nhận nhiệt độ, độ rung, tốc độ của các máy móc, giúp dự đoán bảo trì.
- Phân tích dữ liệu: Sử dụng nền tảng như Azure, AWS để phân tích dữ liệu sản xuất, tối ưu hoá lịch trình và giảm thời gian chết.
5.3. Trí tuệ nhân tạo (AI) và Machine Learning
- AI trong kiểm tra chất lượng: Hệ thống camera AI phát hiện lỗi bề mặt, sai lệch kích thước.
- Machine Learning cho dự báo nhu cầu: Dự báo nhu cầu thị trường, điều chỉnh sản lượng linh hoạt.
5.4. Thực tế ảo (VR) và thực tế tăng cường (AR)
- Đào tạo công nhân: Sử dụng VR để mô phỏng quy trình lắp ráp, giảm thời gian đào tạo.
- AR hỗ trợ bảo trì: Kỹ thuật viên sử dụng kính AR để nhận hướng dẫn chi tiết khi thay thế bộ phận.
5.5. In 3D và sản xuất nhanh (Rapid Prototyping)
- In nhựa và kim loại: Sản xuất nhanh các bộ phận thử nghiệm, giảm thời gian phát triển mẫu xe mới.
- Áp dụng trong Toyota’s “Future Factory”: Tạo các mẫu thiết kế linh kiện tinh vi, giảm trọng lượng xe.
6. Quản lý nguồn nhân lực và văn hoá Kaizen
6.1. Đào tạo và phát triển
- Toyota Institute: Trung tâm đào tạo nội bộ, cung cấp các chương trình từ kỹ thuật sản xuất, quản lý chất lượng đến lãnh đạo.
- Chương trình “Toyota Production System (TPS) Training”: Đào tạo tất cả nhân viên mới về các nguyên tắc Jidoka, JIT, Kaizen.
6.2. Văn hoá Kaizen
- Cải tiến hàng ngày: Mỗi công nhân được khuyến khích đề xuất ít nhất một cải tiến mỗi tuần.
- Buổi Kaizen Event: Nhóm đa chức năng làm việc trong 3-5 ngày để giải quyết một vấn đề cụ thể.
- Khen thưởng: Các đề xuất cải tiến có giá trị thực tế được thưởng tiền và công nhận công khai.
6.3. Sức khỏe và an toàn
- Zero Accident Vision: Mục tiêu không tai nạn lao động.
- Hệ thống An toàn thông minh (Smart Safety): Cảm biến phát hiện nguy hiểm, tự động ngắt máy khi có người tiếp cận khu vực nguy hiểm.
7. Chiến lược bền vững và môi trường trong Toyota Plant
7.1. Giảm phát thải CO₂
Có thể bạn quan tâm: Toyota Perth – Địa Chỉ Tin Cậy Cho Người Yêu Xe Toyota Tại Perth
- Năng lượng tái tạo: Lắp đặt hệ thống năng lượng mặt trời, gió, sử dụng năng lượng sinh khối.
- Công nghệ “Hybrid Powertrain”: Sản xuất xe hybrid và điện giúp giảm nhu cầu nhiên liệu hoá thạch.
7.2. Quản lý chất thải
- Zero Waste: Các nhà máy hướng tới tái sử dụng 100% chất thải công nghiệp.
- Chế độ tái chế nước: Hệ thống lọc nước và tái sử dụng cho quá trình rửa, làm mát.
7.3. Thiết kế “Eco-friendly”
- Những vật liệu nhẹ: Sử dụng hợp kim nhôm, thép chịu lực cao, vật liệu composite.
- Sản phẩm tái chế: Phần lớn các bộ phận xe được thiết kế để dễ dàng tháo rời và tái chế khi hết vòng đời.
7.4. Báo cáo và chứng nhận
- ISO 14001: Tiêu chuẩn quản lý môi trường.
- LEED Certification: Một số nhà máy đạt chuẩn LEED Gold/Platinum.
- Toyota Environmental Challenge 2050: Mục tiêu giảm 90% phát thải CO₂ so với mức năm 2010.
8. Những thách thức và xu hướng tương lai
8.1. Thách thức
- Chuỗi cung ứng toàn cầu: Đối mặt với rủi ro gián đoạn (đại dịch, thiên tai, căng thẳng thương mại).
- Cạnh tranh công nghệ EV: Đòi hỏi đầu tư lớn vào pin, phần mềm và hạ tầng sạc.
- Nhân lực kỹ thuật số: Cần đào tạo lại công nhân để thích nghi với công nghệ AI, robot.
8.2. Xu hướng tương lai
- Smart Factory 5.0: Tích hợp AI, IoT, robot và con người trong một môi trường sản xuất linh hoạt, đáp ứng nhanh nhu cầu thị trường.
- Sản xuất mô-đun: Các bộ phận chuẩn hoá, lắp ráp nhanh, giảm thời gian đưa sản phẩm ra thị trường.
- Carbon-Neutral Factories: Các nhà máy sẽ hoạt động hoàn toàn bằng năng lượng tái tạo và tái chế.
- Hợp tác với startups: Toyota đang hợp tác với các công ty công nghệ để phát triển robot tự động, công nghệ in 3D kim loại và phần mềm quản lý dữ liệu.
9. Kết luận
“Toyota Plant” không chỉ là những cơ sở sản xuất khổng lồ, mà còn là biểu tượng của triết lý quản lý hiện đại, đổi mới không ngừng và cam kết bền vững. Từ những nhà máy đầu tiên ở Nhật Bản đến các cơ sở hiện đại tại Mỹ, châu Âu, châu Á, Toyota đã và đang chứng minh rằng việc kết hợp giữa con người, công nghệ và môi trường có thể tạo ra giá trị vượt trội cho cả doanh nghiệp và xã hội.
Những thành tựu trong việc giảm lãng phí, nâng cao chất lượng, bảo vệ môi trường và phát triển nguồn nhân lực không chỉ giúp Toyota duy trì vị thế dẫn đầu mà còn truyền cảm hứng cho toàn bộ ngành công nghiệp ô tô. Khi bước vào kỷ nguyên công nghiệp 4.0 và chuyển đổi sang xe điện, các “Toyota Plant” sẽ tiếp tục là trung tâm sáng tạo, nơi các công nghệ mới được thử nghiệm, tối ưu hoá và đưa vào thực tiễn, góp phần xây dựng một tương lai di động sạch hơn, an toàn hơn và thông minh hơn.
Bài viết trên cung cấp một cái nhìn toàn diện về các nhà máy Toyota, từ lịch sử, mô hình sản xuất, công nghệ, quản lý nguồn nhân lực, chiến lược bền vững cho tới những thách thức và xu hướng trong tương lai. Hy vọng độc giả sẽ có được hiểu biết sâu sắc hơn về “Toyota Plant” – một trong những biểu tượng mạnh mẽ của ngành công nghiệp ô tô toàn cầu.