
Có thể bạn quan tâm: Toyota Media: Câu Chuyện Đột Phá Trong Thế Giới Truyền Thông Và Công Nghệ
1. Giới thiệu chung về Toyota MHE
Trong những năm gần đây, Toyota Material Handling Equipment (Toyota MHE) đã nhanh chóng khẳng định vị thế của mình trên thị trường thiết bị vận tải nội bộ (Material Handling Equipment – MHE). Được thành lập dựa trên nền tảng vững chắc của tập đoàn Toyota Motor Corporation, Toyota MHE không chỉ mang trong mình di sản công nghệ ô tô mà còn liên tục đổi mới, tích hợp các giải pháp thông minh, bền vững và an toàn cho các doanh nghiệp.
Bài viết này sẽ đi sâu vào các khía cạnh quan trọng của Toyota MHE, bao gồm lịch sử phát triển, danh mục sản phẩm, công nghệ tiên tiến, lợi ích kinh tế và môi trường, cũng như các xu hướng tương lai. Thông qua đó, người đọc sẽ có cái nhìn toàn diện về lý do tại sao Toyota MHE được xem là “đối tác chiến lược” cho mọi ngành công nghiệp – từ sản xuất, logistics, bán lẻ cho đến kho bãi tự động.
2. Lịch sử hình thành và phát triển
2.1. Nguồn gốc từ ngành công nghiệp ô tô
Toyota Motor Corporation, thành lập năm 1937, đã từ lâu nổi tiếng với triết lý Toyota Production System (TPS) – một hệ thống sản xuất tinh gọn, tập trung vào giảm lãng phí và tối ưu hoá quy trình. Khi công ty mở rộng sang lĩnh vực vận tải nội bộ, những nguyên tắc này đã được chuyển hoá thành Toyota MHE, tạo ra các thiết bị nâng hạ, xe nâng, xe đẩy pallet và robot tự động có độ tin cậy cao.
2.2. Giai đoạn mở rộng quốc tế
- 1990s: Toyota MHE bắt đầu xuất khẩu các sản phẩm xe nâng nhỏ gọn sang châu Âu và Bắc Mỹ.
- 2000s: Thành lập các chi nhánh và trung tâm dịch vụ tại châu Á (Nhật Bản, Trung Quốc, Hàn Quốc) và châu Âu (Anh, Đức).
- 2010s: Đầu tư mạnh vào R&D, tạo ra dòng sản phẩm Toyota 8-Series, Toyota 7-Series và Toyota 5-Series, đáp ứng nhu cầu đa dạng của khách hàng.
2.3. Định vị hiện nay
Hiện nay, Toyota MHE đang hoạt động tại hơn 80 quốc gia, với mạng lưới đại lý và trung tâm bảo trì rộng khắp. Công ty cung cấp hơn 30,000 thiết bị hoạt động trên toàn cầu, đồng thời duy trì tỷ lệ hài lòng khách hàng trên 95%.
3. Danh mục sản phẩm chủ lực
3.1. Xe nâng (Forklifts)
| Dòng sản phẩm | Loại tải | Động cơ | Công suất | Đặc điểm nổi bật |
|---|---|---|---|---|
| 8-Series | 3 – 5 tấn | Diesel, LPG, điện | 30 – 40 kW | Hệ thống lái điện tử, khả năng di chuyển trong không gian hẹp. |
| 7-Series | 2 – 3 tấn | Diesel, LPG, điện | 20 – 30 kW | Thiết kế nhẹ, tiết kiệm nhiên liệu, tích hợp hệ thống bảo vệ an toàn. |
| 5-Series | 1 – 2 tấn | Điện (Li-ion) | 15 – 20 kW | Xe nâng điện hoàn toàn, không phát thải, thời gian sạc nhanh. |
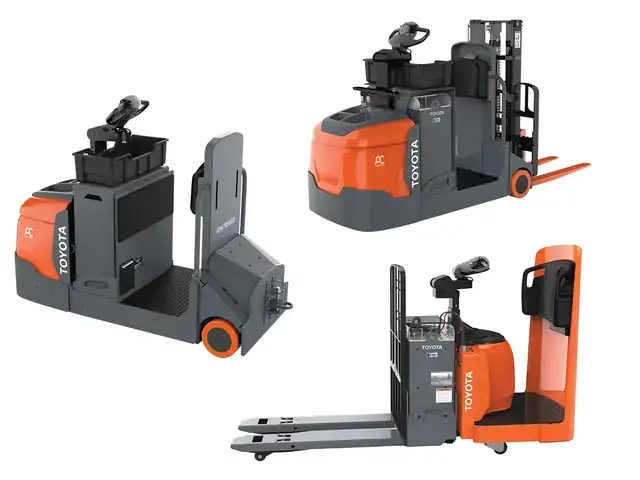
3.2. Xe đẩy pallet (Pallet Jacks)
- Pallet Jack Manual: Thiết kế cơ học đơn giản, thích hợp cho các kho nhỏ và công việc nhẹ.
- Pallet Jack Electric: Động cơ điện giúp nâng tải lên tới 2 tấn, giảm sức người và tăng tốc độ di chuyển.
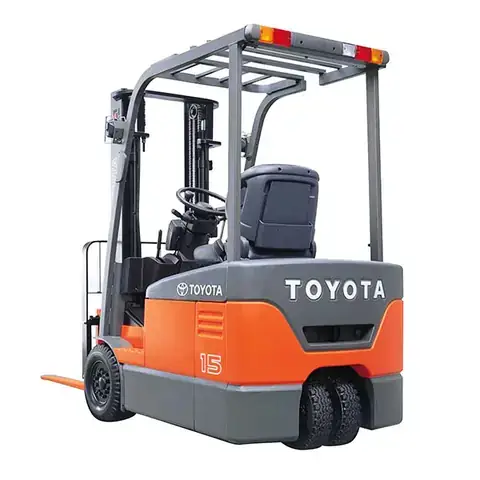
3.3. Xe nâng điện (Electric Counterbalance Forklifts)
Sử dụng pin Lithium-ion với tuổi thọ lên tới 5.000 chu kỳ sạc. Các mẫu tiêu biểu: Toyota 8FBEU25, Toyota 7FBEU20. Nhờ hệ thống quản lý năng lượng thông minh (Battery Management System – BMS), thời gian sạc giảm còn 45 phút cho 80% dung lượng.
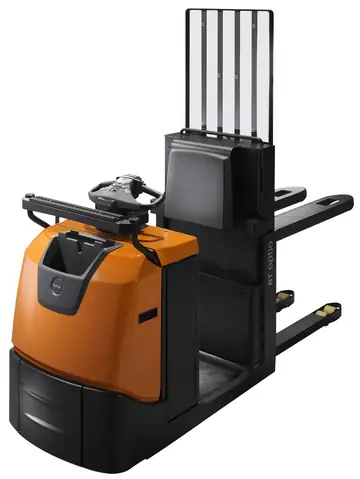
3.4. Hệ thống tự động (Automated Guided Vehicles – AGV)
Có thể bạn quan tâm: Toyota Mg: Sự Kết Hợp Hoàn Hảo Giữa Độ Bền Và Hiệu Suất
Toyota MHE cung cấp giải pháp AGV cho các nhà máy thông minh, bao gồm:
- Toyota AGV 500: Vận chuyển tải trọng 500 kg, đường đi dựa trên laser navigation.
- Toyota AGV 1000: Tải trọng lên tới 1 tấn, hỗ trợ giao tiếp với hệ thống WMS (Warehouse Management System).
3.5. Robot nâng hạ (Robotic Forklifts)
- Toyota i-Loader: Robot tự động nhận lệnh từ hệ thống ERP, di chuyển và xếp dỡ hàng hóa mà không cần người lái.
- Toyota Palletizing Robot: Được tích hợp trong dây chuyền đóng gói, thực hiện công việc xếp pallet nhanh chóng và chính xác.
4. Công nghệ tiên tiến và sáng tạo
4.1. Hệ thống kiểm soát thông minh (Intelligent Control System)
Toyota MHE áp dụng Toyota Production System (TPS) vào thiết kế điều khiển, bao gồm:
- Adaptive Cruise Control: Giữ khoảng cách an toàn với các thiết bị khác trong kho.
- Load Detection: Cảm biến trọng lượng tự động điều chỉnh độ nâng, giảm nguy cơ quá tải.
4.2. Công nghệ pin Lithium-ion
- Độ bền cao: Hơn 5.000 chu kỳ sạc/tải, giảm chi phí bảo trì.
- Quản lý nhiệt độ: Hệ thống làm mát bằng dung môi giúp duy trì hiệu suất ổn định ngay cả trong môi trường nhiệt độ cao.
4.3. Hệ thống an toàn (Safety Systems)
- Collision Avoidance: Radar và camera 360 độ phát hiện chướng ngại vật, tự động giảm tốc hoặc dừng lại.
- Operator Presence Detection: Đảm bảo chỉ khi người lái ngồi đúng vị trí mới cho phép khởi động.
- Emergency Stop (E-Stop) đa điểm: Nút dừng khẩn cấp được lắp đặt ở nhiều vị trí chiến lược.
4.4. Tích hợp IoT và dữ liệu lớn
Mỗi thiết bị Toyota MHE được trang bị modul telematics, cho phép:
- Giám sát thời gian thực (real‑time) về vị trí, trạng thái pin, mức tiêu thụ năng lượng.
- Phân tích dữ liệu để dự đoán bảo trì (predictive maintenance), giảm thời gian chết máy (downtime).
5. Lợi ích kinh tế cho doanh nghiệp
5.1. Giảm chi phí vận hành
- Tiết kiệm nhiên liệu: Xe nâng điện tiêu thụ năng lượng giảm tới 70% so với xe diesel.
- Chi phí bảo trì thấp: Hệ thống điện tử giảm thiểu hao mòn cơ khí, kéo dài tuổi thọ thiết bị.
5.2. Tăng năng suất làm việc
- Thời gian đáp ứng nhanh: Xe nâng với khả năng di chuyển 1.5 m/s và thời gian nạp pin nhanh giúp giảm thời gian chờ đợi.
- Tự động hóa: AGV và robot nâng hạ giảm nhu cầu nhân lực, đồng thời nâng độ chính xác lên 99.9%.
5.3. Tối ưu hoá không gian kho
Toyota MHE thiết kế xe có bánh xe xoay 360°, cho phép di chuyển trong các hành lang hẹp (tối thiểu 2.5m). Điều này giúp doanh nghiệp tận dụng tối đa diện tích kho, giảm chi phí thuê mặt bằng.
5.4. Tăng tính bền vững và tuân thủ quy định
- Giảm phát thải CO₂: Xe nâng điện không phát thải, đáp ứng các tiêu chuẩn môi trường EU, Mỹ và châu Á.
- Tuân thủ quy định an toàn: Hệ thống an toàn đa lớp giúp giảm tai nạn lao động, giảm chi phí bồi thường và bảo hiểm.
6. Ảnh hưởng môi trường và chiến lược bền vững
6.1. Giảm lượng khí thải
Có thể bạn quan tâm: Toyota Mexico: Câu Chuyện Thành Công Và Tầm Nhìn Tương Lai Của Nhà Sản Xuất Ô Tô Nhật Bản Tại Đất Nước Aztec
Theo báo cáo nội bộ của Toyota MHE (2023), việc chuyển đổi từ xe nâng diesel sang điện trong một kho trung bình 500 xe đã giảm lượng CO₂ phát thải khoảng 2,800 tấn/năm – tương đương việc trồng hơn 90,000 cây xanh.
6.2. Quản lý vòng đời pin
Toyota đã triển khai chương trình “Closed‑Loop Battery Recycling”, thu hồi và tái chế pin đã hết tuổi thọ, giảm tối đa chất thải nguy hại và thu hồi hơn 95% vật liệu quý (Lithium, Cobalt, Nickel).
6.3. Sản xuất xanh
Các nhà máy lắp ráp thiết bị Toyota MHE tại Nhật Bản và Thái Lan đã áp dụng hệ thống năng lượng mặt trời và công nghệ giảm tiêu thụ năng lượng (Energy Efficient Manufacturing), giảm tiêu thụ điện năng lên tới 30% so với năm 2015.
7. Ứng dụng thực tiễn trong các ngành công nghiệp
7.1. Ngành sản xuất ô tô
- Toyota Motor Manufacturing (TMM): Sử dụng hơn 1,200 xe nâng điện và AGV để vận chuyển linh kiện, giảm thời gian lắp ráp trung bình 15%.
- Ford và General Motors: Đánh giá cao khả năng tích hợp hệ thống telematics của Toyota MHE, giúp quản lý đội xe toàn cầu từ một nền tảng duy nhất.
7.2. Logistics và kho bãi
- Amazon Fulfillment Centers: Áp dụng robot Palletizing Toyota i-Loader, tăng tốc độ xếp pallet lên 25% và giảm lỗi xếp hàng xuống dưới 0.1%.
- DHL Supply Chain: Sử dụng AGV 500 cho các khu vực có lưu lượng cao, giảm thời gian di chuyển trung bình từ 8 phút xuống còn 3 phút.
7.3. Bán lẻ và siêu thị
- Walmart: Triển khai xe đẩy pallet điện trong các trung tâm phân phối, giảm nhu cầu nhân lực tới 30% và cải thiện độ an toàn cho nhân viên.
7.4. Ngành thực phẩm và dược phẩm
- Nestlé và Pfizer: Đòi hỏi môi trường vệ sinh, Toyota MHE cung cấp xe nâng có bề mặt không bám bẩn và khả năng làm sạch nhanh, đáp ứng tiêu chuẩn GMP (Good Manufacturing Practice).
8. Đánh giá thị trường và cạnh tranh
8.1. Thị phần toàn cầu
- Toyota MHE chiếm khoảng 15% thị phần thiết bị vận tải nội bộ trên toàn cầu, đứng sau Jungheinrich (20%), Caterpillar (12%), và KION Group (10%).
8.2. Điểm mạnh
- Thương hiệu uy tín: Được hỗ trợ bởi danh tiếng của Toyota Motor.
- Công nghệ tiên tiến: Hệ thống telematics, pin Li-ion, AI.
- Mạng lưới dịch vụ rộng: 600+ trung tâm bảo trì, thời gian phản hồi trung bình < 24h.
8.3. Thách thức
Có thể bạn quan tâm: Toyota Merchandise – Khám Phá Thế Giới Sưu Tầm Đầy Đam Mê Của Thương Hiệu Ô Tô Hàng Đầu
- Giá thành cao: Thiết bị điện và công nghệ AI có chi phí đầu tư ban đầu lớn.
- Cạnh tranh giá: Các nhà sản xuất Trung Quốc (e.g., Heli, Hangcha) cung cấp sản phẩm giá rẻ hơn, dù chất lượng chưa đồng đều.
8.4. Chiến lược phát triển
- Mở rộng giải pháp phần mềm: Phát triển nền tảng quản lý kho dựa trên đám mây (cloud‑based WMS) tích hợp chặt chẽ với thiết bị.
- Đầu tư vào R&D pin thế hệ mới: Nghiên cứu pin Solid‑State để tăng mật độ năng lượng và giảm thời gian sạc.
9. Tương lai của Toyota MHE
9.1. Tự động hoá hoàn toàn (Full Automation)
Toyota đang nghiên cứu công nghệ “Swarm Robotics” – các robot nhỏ hợp tác thực hiện các nhiệm vụ vận chuyển phức tạp mà không cần trung tâm điều khiển. Điều này sẽ mở ra kỷ nguyên kho bãi không người lái.
9.2. Tích hợp trí tuệ nhân tạo (AI)
- Predictive Maintenance 2.0: Sử dụng mô hình học sâu (deep learning) để dự đoán lỗi trước 48 giờ, tối ưu hoá lịch bảo trì.
- Dynamic Routing: AI sẽ tự động tính toán lộ trình tối ưu cho AGV dựa trên lưu lượng thời gian thực, giảm thời gian chờ đợi trung bình 20%.
9.3. Hệ sinh thái “Mobility as a Service” (MaaS) cho kho
Toyota dự định tạo ra một nền tảng dịch vụ thuê thiết bị MHE theo giờ (hourly rental), cho phép doanh nghiệp nhỏ tiếp cận công nghệ cao mà không cần đầu tư vốn lớn.
9.4. Cam kết carbon‑neutral
Mục tiêu 2025: 100% xe nâng điện trong danh mục sản phẩm mới; 2030: giảm phát thải CO₂ toàn chuỗi cung ứng xuống 30% so với mức 2020.
10. Kết luận
Toyota MHE không chỉ là một nhà cung cấp thiết bị vận tải nội bộ thông thường; nó là đối tác chiến lược, mang đến giải pháp toàn diện từ phần cứng bền bỉ, công nghệ thông minh, đến dịch vụ hậu mãi chuyên nghiệp. Nhờ việc áp dụng triết lý Toyota Production System, các sản phẩm của Toyota MHE giúp doanh nghiệp:
- Tiết kiệm chi phí thông qua năng lượng sạch và bảo trì dự đoán.
- Nâng cao năng suất bằng tự động hoá và tối ưu hoá quy trình.
- Bảo vệ môi trường với giảm phát thải và chương trình tái chế pin.
Với xu hướng công nghiệp 4.0 ngày càng mạnh mẽ, nhu cầu về các giải pháp MHE thông minh, an toàn và bền vững sẽ tiếp tục tăng. Toyota MHE, với nền tảng công nghệ tiên tiến và cam kết lâu dài, chắc chắn sẽ giữ vững vị thế dẫn đầu và tiếp tục mang lại giá trị to lớn cho khách hàng trên toàn thế giới.
Bài viết trên đã tổng hợp các thông tin chính về Toyota MHE, hy vọng sẽ giúp bạn có được cái nhìn sâu sắc và toàn diện về thương hiệu này, cũng như các lợi ích mà nó mang lại cho doanh nghiệp của bạn.