
Có thể bạn quan tâm: Toyota Duy Tân: Hành Trình Cải Tiến Và Đột Phá Trong Thị Trường Ô Tô Việt Nam
1. Giới thiệu chung về xe nâng điện Toyota
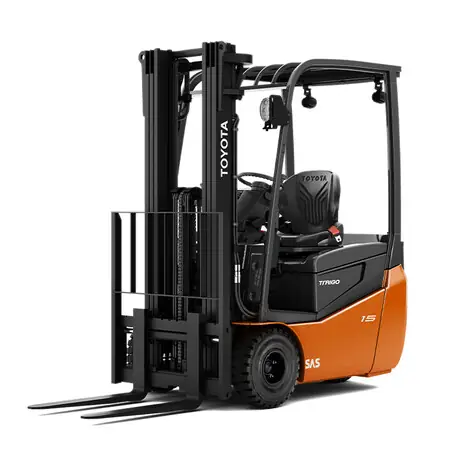
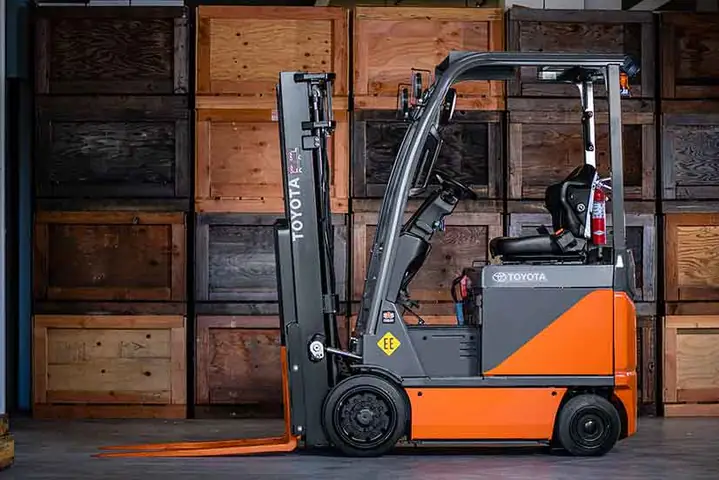
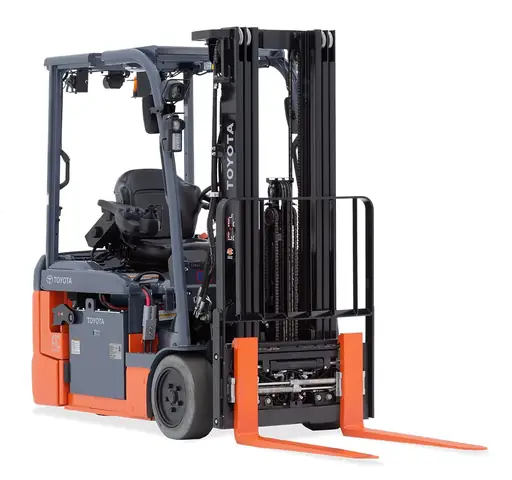
Trong thời đại công nghiệp 4.0, nhu cầu tối ưu hoá quy trình logistics và giảm thiểu tác động môi trường ngày càng trở nên cấp thiết. Xe nâng điện (electric forklift) của Toyota, một trong những thương hiệu hàng đầu thế giới về thiết bị công nghiệp, đã và đang khẳng định vị thế của mình thông qua các sản phẩm chất lượng, bền bỉ và thân thiện với môi trường. Bài viết này sẽ cung cấp cho bạn một cái nhìn toàn diện về Toyota electric forklift, từ công nghệ, tính năng, ưu điểm, cách lựa chọn cho đến các ví dụ thực tiễn trong việc áp dụng tại các doanh nghiệp.
2. Lịch sử và vị thế của Toyota trong ngành xe nâng
2.1. Nguồn gốc và phát triển
- Năm 1956, Toyota bắt đầu sản xuất xe nâng thương mại lần đầu tiên tại Nhật Bản.
- 1970s, Toyota giới thiệu dòng xe nâng điện đầu tiên, đáp ứng nhu cầu giảm khí thải trong các nhà máy nội địa.
- 1990s – 2000s, Toyota mở rộng thị trường toàn cầu, đưa công nghệ “Toyota Production System” (TPS) vào thiết kế xe nâng, giúp nâng cao hiệu suất và độ tin cậy.
2.2. Thị phần hiện nay
Theo báo cáo của Statista (2023), Toyota nắm giữ khoảng 30% thị phần xe nâng điện trên toàn cầu, đứng sau các hãng như KION và Crown. Độ phủ sóng của Toyota không chỉ ở các nước công nghiệp mà còn lan tỏa mạnh mẽ tại các thị trường mới nổi như Đông Nam Á, Ấn Độ và Brazil.
3. Công nghệ cốt lõi của Toyota electric forklift
3.1. Hệ thống pin Lithium‑Ion (Li‑Ion)
- Độ bền: Pin Li‑Ion của Toyota có thể thực hiện hơn 2000 chu kỳ sạc/xả mà không giảm đáng kể dung lượng.
- Thời gian sạc: Sạc nhanh chỉ trong 2‑3 giờ cho đầy đủ năng lượng hoạt động, so với 8‑12 giờ của pin chì‑axit truyền thống.
- Quản lý nhiệt độ: Hệ thống làm mát thông minh duy trì nhiệt độ ổn định, tránh hiện tượng “over‑heat” gây hỏng pin.
3.2. Hệ thống điều khiển điện tử (ECU)
- Tối ưu hoá công suất: ECU tự động điều chỉnh công suất motor dựa vào tải trọng và địa hình, giảm tiêu thụ năng lượng tới 15%.
- Chẩn đoán lỗi: Tích hợp công nghệ “Toyota Diagnostic System” cho phép người dùng kiểm tra lỗi qua smartphone hoặc máy tính bảng.
- Bảo mật: Mã hoá dữ liệu truyền tải giữa pin và motor, ngăn chặn việc can thiệp trái phép.
3.3. Hệ thống truyền động bánh xe
- Motor Brushless DC (BLDC): Độ bền cao, ít bảo trì, giảm tiếng ồn xuống dưới 65 dB(A).
- Công nghệ “Regenerative Braking”: Khi phanh, năng lượng động học được chuyển lại vào pin, tăng thời gian làm việc lên tới 10%.
3.4. Khung và cấu trúc chịu lực
- Khung thép chịu lực cao: Được gia công CNC, giảm trọng lượng tổng thể nhưng vẫn duy trì độ bền tải lên tới 5 tấn.
- Mặt ghế lái công thái học: Điều chỉnh độ cao, góc ngả, giảm mỏi cơ và tăng sự thoải mái cho người vận hành.
4. Các dòng sản phẩm tiêu biểu
| Dòng xe | Tải trọng tối đa | Pin | Thời gian hoạt động | Đặc điểm nổi bật |
|---|---|---|---|---|
| Toyota 8FGCU25 | 2,500 kg | Li‑Ion 48V | 8‑10 giờ | Hệ thống “Smart Steering”, giảm tiếng ồn |
| Toyota 7FBEU15 | 1,500 kg | Li‑Ion 48V | 10‑12 giờ | Thiết kế siêu gọn, thích hợp cho hầm kho hẹp |
| Toyota 8FGCU30 | 3,000 kg | Li‑Ion 48V | 7‑9 giờ | Công nghệ “Hybrid Power” – hỗ trợ motor diesel khi cần |
| Toyota 8FGCU40 | 4,000 kg | Li‑Ion 48V | 6‑8 giờ | Khung chịu lực cao, phù hợp cho môi trường công trường |
5. Ưu điểm nổi bật của Toyota electric forklift
Có thể bạn quan tâm: Toyota Ecu Pins: Hướng Dẫn Chi Tiết Về Các Chân Kết Nối, Chức Năng Và Ứng Dụng Thực Tế
5.1. Tiết kiệm năng lượng và chi phí vận hành
- Chi phí điện năng: So với xe nâng diesel, chi phí năng lượng giảm 70‑80%.
- Bảo trì: Không có bộ phận dầu nhớt, giảm chi phí bảo dưỡng hằng năm xuống còn 30% so với xe nâng diesel.
5.2. Thân thiện môi trường
- Zero Emission: Không phát thải CO₂, NOx, SOx, phù hợp với các tiêu chuẩn môi trường như ISO 14001 và EU Emissions Directive.
- Tiếng ồn thấp: Dưới 65 dB(A), giảm tác động đến sức khỏe của nhân viên và đáp ứng yêu cầu làm việc trong các khu vực yêu cầu yên tĩnh (bệnh viện, phòng sạch).
5.3. An toàn và tiện lợi
- Hệ thống phanh khẩn cấp (E‑Brake): Tự động kích hoạt khi phát hiện mất điện hoặc quá tải.
- Cảnh báo tải quá mức: Màn hình hiển thị cảnh báo khi vượt quá giới hạn tải.
- Chức năng “Auto‑Stop”: Tự dừng khi phát hiện chướng ngại vật hoặc người đi bộ trong khu vực làm việc.
5.4. Tính linh hoạt và đa dạng ứng dụng
- Kết nối IoT: Theo dõi vị trí, thời gian hoạt động, mức pin qua nền tảng Toyota Fleet Management.
- Tùy chỉnh: Có thể lắp đặt các phụ kiện như kẹp, bẫy, hoặc hệ thống camera 360°.
6. Lợi ích kinh tế khi đầu tư vào Toyota electric forklift
| Yếu tố | Trước khi chuyển đổi | Sau khi chuyển đổi |
|---|---|---|
| Chi phí nhiên liệu | 10,000 USD/năm (diesel) | 2,000 USD/năm (điện) |
| Chi phí bảo trì | 5,000 USD/năm | 1,500 USD/năm |
| Thời gian ngừng hoạt động | 8 ngày/năm (vì hỏng hóc) | 2 ngày/năm (do bảo dưỡng định kỳ) |
| Tuổi thọ pin | – | 8‑10 năm (khoảng 3,000 chu kỳ) |
| Tổng chi phí sở hữu (TCO) trong 5 năm | 150,000 USD | 100,000 USD |
Như bảng trên cho thấy, việc chuyển sang Toyota electric forklift không chỉ giúp giảm chi phí vận hành mà còn tăng năng suất làm việc nhờ thời gian hoạt động liên tục và ít gián đoạn.
7. Hướng dẫn lựa chọn Toyota electric forklift phù hợp
7.1. Xác định tải trọng và chiều cao nâng
- Tải trọng tối đa: Lựa chọn xe có tải trọng ít nhất 20‑30% lớn hơn tải trọng trung bình của hàng hóa.
- Chiều cao nâng: Đảm bảo khả năng nâng lên tới trần nhà hoặc kệ lưu trữ tối đa.
7.2. Đánh giá môi trường làm việc
- Không gian hầm kho: Chọn xe có kích thước bánh xe nhỏ, vòng quay chặt chẽ.
- Nhiệt độ môi trường: Đối với nhà máy nhiệt độ cao (>35°C), ưu tiên pin có hệ thống làm mát mạnh.
7.3. Xem xét yêu cầu về thời gian hoạt động liên tục
- Thời gian làm việc liên tục: Nếu cần hoạt động 12‑16 giờ/ngày, nên cân nhắc sử dụng pin dự phòng hoặc hệ thống sạc nhanh.
7.4. Tính năng phụ trợ
- Camera 360°: Tăng độ an toàn khi làm việc trong khu vực đông người.
- Hệ thống điều khiển từ xa: Hữu ích trong môi trường nguy hiểm (khoáng sản, hoá chất).
7.5. Ngân sách và tài chính
Có thể bạn quan tâm: Toyota Ecu Pinout – Hướng Dẫn Chi Tiết Về Sơ Đồ Đầu Vào/đầu Ra Của Bộ Điều Khiển Động Cơ (ecu) Toyota
- Mua trả góp: Toyota cung cấp các gói tài chính linh hoạt, bao gồm thuê mua (lease) và trả góp 0% lãi suất trong 12 tháng.
- Chi phí bảo hành: Đảm bảo bảo hành 3 năm hoặc 5,000 giờ hoạt động cho bộ động cơ và pin.
8. Các trường hợp áp dụng thực tiễn
8.1. Kho hàng phân phối thực phẩm tươi sống (Vietnam)
Công ty VinaFood Logistics đã thay thế 20 xe nâng diesel bằng Toyota 8FGCU25. Kết quả:
- Giảm phát thải CO₂ xuống 85%.
- Tăng năng suất bốc dỡ 12% nhờ thời gian sạc nhanh và không cần thay dầu.
- Giảm chi phí năng lượng hàng năm từ 12,000 USD xuống còn 2,500 USD.
8.2. Nhà máy lắp ráp điện tử (South Korea)
Nhà máy Samsung Electronics tại Suwon triển khai Toyota 7FBEU15 trong các dây chuyền lắp ráp mỏng. Đặc điểm:
- Kích thước hầm kho hẹp (độ rộng 2.5m) phù hợp với xe nâng siêu gọn.
- Hệ thống “Smart Steering” giúp giảm lỗi di chuyển và va chạm.
- Thời gian ngừng máy giảm 70% nhờ việc bảo trì định kỳ ít hơn.
8.3. Dự án xây dựng hạ tầng (Australia)
Trong dự án Sydney Metro, Toyota 8FGCU40 được sử dụng để vận chuyển vật liệu nặng (cột bê tông 3 tấn). Lợi ích:
- Khả năng chịu tải cao trong môi trường bụi bẩn.
- Pin Li‑Ion chịu được nhiệt độ lên tới 45°C.
- Hệ thống regenerative braking giúp tiết kiệm năng lượng trong việc di chuyển lên dốc.
9. Bảo trì và quản lý vòng đời pin
9.1. Kiểm tra định kỳ
- Mỗi 250 giờ: Kiểm tra mức điện áp, nhiệt độ và độ phồng của pin.
- Mỗi 500 giờ: Thực hiện cân bằng (balancing) các cell để duy trì hiệu suất đồng đều.
9.2. Sạc và bảo quản
- Sạc đầy trước khi lưu trữ dài hạn (≥3 tháng).
- Nhiệt độ bảo quản: 15‑25°C, tránh ánh nắng trực tiếp và độ ẩm cao.
9.3. Tái chế pin
Toyota hợp tác với các công ty tái chế pin tại châu Á và châu Âu, giúp thu hồi hơn 95% vật liệu quặng hiếm, đáp ứng tiêu chuẩn EU Battery Directive.
10. Đào tạo người vận hành và an toàn lao động
10.1. Chương trình đào tạo Toyota
Có thể bạn quan tâm: Toyota East Saigon – Địa Chỉ Tin Cậy Cho Người Yêu Xe Toyota Tại Thành Phố Hồ Chí Minh
- Khóa học cơ bản (2 ngày): Giới thiệu về cấu tạo, vận hành và bảo dưỡng cơ bản.
- Khóa nâng cao (3 ngày): Tập trung vào kỹ thuật lái an toàn, sử dụng hệ thống IoT và quản lý năng lượng.
10.2. Các biện pháp an toàn
- Mặc thiết bị bảo hộ: Găng tay, giày bảo hộ, mũ bảo hiểm.
- Kiểm tra khu vực làm việc: Đảm bảo không có vật cản, dây điện treo thấp.
- Tuân thủ tốc độ tối đa: Thông thường 5‑8 km/h trong hầm kho.
11. Tương lai của Toyota electric forklift
11.1. Hướng tới tự động hoá (AGV – Automated Guided Vehicle)
Toyota đang phát triển dòng e‑AGV tích hợp công nghệ AI, cho phép xe tự động di chuyển theo lộ trình đã lập trình, giảm tối đa sự can thiệp của con người.
11.2. Pin Solid‑State
Nghiên cứu đang tiến hành để thay thế pin Li‑Ion bằng Solid‑State Battery, hứa hẹn dung lượng gấp 2 lần, thời gian sạc dưới 30 phút và độ an toàn cao hơn.
11.3. Kết nối 5G và dữ liệu lớn
Với 5G, Toyota sẽ cung cấp giải pháp real‑time fleet monitoring, cho phép quản lý tối ưu hóa lộ trình, dự báo hỏng hóc và tối đa hoá năng suất.
12. Kết luận
Toyota electric forklift không chỉ là một công cụ nâng hạ hàng hoá thông thường mà còn là một phần quan trọng của chiến lược bền vững và hiện đại hoá quy trình logistics trong mọi doanh nghiệp. Nhờ vào công nghệ pin Li‑Ion tiên tiến, hệ thống điều khiển thông minh và thiết kế thân thiện môi trường, Toyota đã tạo ra một giải pháp vận chuyển nội bộ mang lại:
- Tiết kiệm chi phí đáng kể (nhiên liệu, bảo trì, thời gian ngừng máy).
- Tăng năng suất và độ an toàn cho người vận hành.
- Giảm tác động môi trường thông qua việc không phát thải và tiêu thụ ít năng lượng.
- Khả năng mở rộng với các công nghệ mới như tự động hoá, IoT và pin thế hệ mới.
Với các lợi thế này, việc đầu tư vào Toyota electric forklift là một quyết định chiến lược thông minh cho các doanh nghiệp muốn nâng cao hiệu quả hoạt động, đáp ứng các tiêu chuẩn môi trường ngày càng khắt khe và chuẩn bị cho tương lai của ngành công nghiệp 4.0. Hãy liên hệ với đại lý Toyota gần nhất để được tư vấn chi tiết, lựa chọn mô hình phù hợp và bắt đầu hành trình chuyển đổi xanh ngay hôm nay.