Có thể bạn quan tâm: Hướng Dẫn Tìm Kiếm Và Sử Dụng Sổ Tay Toyota Corolla Altis Pdf
Giới thiệu
Trong ngành công nghiệp ô tô, việc quản lý tồn kho là một yếu tố quyết định hiệu quả sản xuất và khả năng đáp ứng nhu cầu thị trường. Toyota, với mô hình sản xuất linh hoạt và tập trung vào chất lượng, đã phát triển một hệ thống quản lý tồn kho trong quá trình (in‑process stock) được xem là chuẩn mực trên toàn cầu. Bài viết này sẽ phân tích sâu về khái niệm “standard in‑process stock”, cách Toyota xây dựng và duy trì hệ thống này, cũng như những lợi ích và thách thức khi áp dụng vào các nhà máy sản xuất khác.
1. Khái niệm “Standard In‑Process Stock”
1.1 In‑Process Stock là gì?
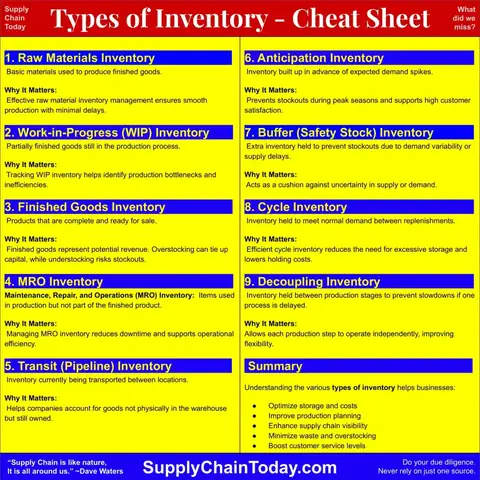
In‑process stock (tồn kho trong quá trình) đề cập đến các bộ phận, linh kiện, sản phẩm chưa hoàn thành mà đang được lưu trữ tại các giai đoạn khác nhau của dây chuyền sản xuất. Trái với finished goods (sản phẩm hoàn thành) và raw materials (nguyên vật liệu), in‑process stock thường là những sản phẩm đang được làm, cắt, lắp ráp hoặc kiểm tra trong suốt quy trình sản xuất.
1.2 Tại sao “Standard” lại quan trọng?
- Đối chuẩn: Khi tồn kho trong quá trình được chuẩn hóa, các bên liên quan đều hiểu rõ mức độ tồn kho tối ưu và không gây lãng phí.
- So sánh: Điều kiện chuẩn giúp so sánh hiệu suất giữa các nhà máy, giai đoạn, và thậm chí là các công ty khác.
- Quản lý rủi ro: Khi tồn kho được định mức, nhà máy dễ dàng dự báo rủi ro hư hỏng, lỗi, hoặc gián đoạn.
2. Lịch sử và triết lý Toyota trong quản lý tồn kho
2.1 Triết lý Lean và Just‑In‑Time (JIT)
Toyota nổi tiếng với triết lý Lean Manufacturing, trong đó JIT là một thành phần cốt lõi. JIT đặt mục tiêu giảm tồn kho đến mức tối thiểu trong khi vẫn đáp ứng nhu cầu khách hàng. Để đạt được điều này, Toyota phải kiểm soát chặt chẽ các bộ phận trong quá trình sản xuất.
2.2 Kaizen và Hệ thống Kanban
Kaizen (cải tiến liên tục) và Kanban (định danh tiến trình) là hai công cụ quan trọng trong việc duy trì “standard in‑process stock”. Kaizen giúp liên tục điều chỉnh quy trình để giảm tồn kho, trong khi Kanban cung cấp tín hiệu rõ ràng cho việc đặt hàng mới và dừng sản xuất khi cần thiết.
3. Các thành phần chính của “Standard In‑Process Stock” tại Toyota
Có thể bạn quan tâm: Cơ Hệ Truyền Động Cụ Thể Của Toyota Camry 2018
3.1 Định mức tồn kho
Toyota thiết lập mức tồn kho tối ưu dựa trên phân tích dữ liệu lịch sử, thời gian lead time và nhu cầu thị trường. Các mức này thường được cập nhật hàng ngày hoặc theo tuần.
3.2 Hệ thống ERP và MRP
Toyota sử dụng hệ thống ERP (Enterprise Resource Planning) tích hợp MRP (Material Requirements Planning) để tự động tính toán nhu cầu và tồn kho. Các thuật toán dựa trên dữ liệu thời gian thực giúp đưa ra quyết định đặt hàng và sản xuất chính xác.
3.3 Đánh giá và phân loại linh kiện
Các linh kiện được phân loại theo mức độ quan trọng và độ phức tạp. Điều này giúp đưa ra ưu tiên trong việc lưu trữ và kiểm tra chất lượng.
3.4 Kiểm soát chất lượng trong quá trình
Toyota áp dụng LQC (Lean Quality Control) ngay trong dây chuyền, giúp phát hiện sớm các lỗi và giảm thiểu rủi ro tồn kho hư hỏng.
4. Quy trình thực hiện “Standard In‑Process Stock”
4.1 Phân tích dữ liệu và thiết lập mục tiêu
- Thu thập dữ liệu lịch sử bán hàng và sản xuất.
- Xác định thời gian lead time và biến động nhu cầu.
- Đặt mục tiêu tồn kho tối thiểu và tối đa.
4.2 Thiết lập Kanban và kế hoạch sản xuất
- Tạo thẻ Kanban cho mỗi bộ phận.
- Thông báo cho nhà cung cấp khi tồn kho thấp.
- Lập kế hoạch sản xuất dựa trên nhu cầu thực tế.
4.3 Giám sát và điều chỉnh
Có thể bạn quan tâm: Spec Sheet Toyota Rush Trd Sportivo
- Sử dụng bảng điều khiển (dashboard) để theo dõi tồn kho trong thời gian thực.
- Điều chỉnh kế hoạch khi có sự cố hoặc thay đổi nhu cầu.
- Đánh giá hiệu suất sau mỗi chu kỳ và thực hiện cải tiến.
4.4 Đào tạo và truyền thông nội bộ
- Đào tạo nhân viên về quy trình và công cụ quản lý tồn kho.
- Tạo khuôn khổ giao tiếp giữa các phòng ban để chia sẻ thông tin chính xác.
5. Lợi ích của việc áp dụng “Standard In‑Process Stock”
5.1 Giảm chi phí tồn kho
- Tránh chi phí lưu trữ, bảo quản và giảm thiểu lãng phí.
- Giảm rủi ro tồn kho hư hỏng hoặc lỗi.
5.2 Tăng năng suất và linh hoạt
- Đảm bảo nguồn lực luôn sẵn sàng cho các giai đoạn tiếp theo.
- Dễ dàng điều chỉnh quy trình khi thị trường thay đổi.
5.3 Nâng cao chất lượng sản phẩm
- Kiểm soát chất lượng trong quá trình giúp phát hiện lỗi sớm.
- Giảm tỉ lệ sản phẩm lỗi khi xuất xưởng.
5.4 Cải thiện mối quan hệ với nhà cung cấp
- Hệ thống Kanban thúc đẩy chia sẻ thông tin và hợp tác lâu dài.
- Giảm thời gian phản hồi và tăng tính minh bạch.
6. Thách thức khi triển khai
6.1 Vấn đề công nghệ
- Cần hệ thống ERP/MRP mạnh mẽ và được tích hợp chặt chẽ.
- Đòi hỏi đầu tư lớn vào phần mềm và phần cứng.
6.2 Văn hoá doanh nghiệp
- Nhân viên cần thay đổi tư duy từ “lưu trữ nhiều dư thừa” sang “đặt hàng chính xác”.
- Đòi hỏi sự cam kết từ lãnh đạo cao nhất.
6.3 Sự phụ thuộc vào nhà cung cấp
- Sự ổn định và phản hồi nhanh của nhà cung cấp là điều kiện tiên quyết.
- Rủi ro thị trường hoặc thiên tai có thể gây gián đoạn.
6.4 Đơn vị đo lường và KPI
Có thể bạn quan tâm: Spa Chăm Sóc Ô Tô Toyota: Hướng Dẫn Cùng Làm Đẹp Và Bảo Vệ Mô Hình
- Định nghĩa KPI phù hợp để đo lường hiệu quả tồn kho trong quá trình.
- Cần thống nhất các chỉ số giữa các bộ phận.
7. Case study: Toyota Camry tại nhà máy Chūbu
7.1 Bối cảnh
- Nhà máy Chūbu sản xuất Camry, một dòng xe bán chạy.
- Trước khi áp dụng “standard in‑process stock”, tồn kho trong quá trình thường dao động lớn, gây lãng phí thời gian và chi phí.
7.2 Giải pháp
- Đặt mức tồn kho tối thiểu: 48 giờ sản xuất.
- Sử dụng hệ thống Kanban để tự động đặt hàng mới khi tồn kho dưới 24 giờ.
- Đào tạo 200 nhân viên về quy trình mới.
7.3 Kết quả
- Giảm tồn kho trung bình 30% trong vòng 6 tháng.
- Tăng năng suất lên 12% do giảm thời gian chờ.
- Giảm 15% chi phí bảo quản linh kiện.
8. Bước tiếp theo: Tự động hóa và AI
8.1 IoT và cảm biến
- Gắn cảm biến lên dây chuyền để thu thập dữ liệu thời gian thực.
- Phân tích dữ liệu để dự đoán nhu cầu và điều chỉnh tồn kho.
8.2 Machine Learning
- Phát triển mô hình dự báo nhu cầu dựa trên dữ liệu lịch sử.
- Tối ưu hóa thời gian lead time và mức tồn kho.
8.3 Robot và tự động hoá
- Robot tự động di chuyển linh kiện từ kho tới dây chuyền.
- Giảm thời gian chuyển tiếp và giảm sai sót.
9. Kết luận
“Standard in‑process stock” không chỉ là một công cụ quản lý tồn kho, mà còn là biểu tượng của triết lý sản xuất tinh gọn và hiệu quả mà Toyota đã dựng thành. Bằng cách kết hợp dữ liệu, công nghệ và văn hoá cải tiến liên tục, Toyota đã tạo ra một hệ thống tồn kho linh hoạt, đáp ứng nhanh chóng nhu cầu thị trường đồng thời giảm thiểu chi phí và tối đa hoá chất lượng. Các nhà máy sản xuất khác có thể học hỏi và áp dụng những nguyên tắc này, tuy nhiên cần lưu ý rằng thành công phụ thuộc vào sự cam kết từ lãnh đạo, đầu tư công nghệ và xây dựng văn hoá công nghiệp bền vững.
10. Tài liệu tham khảo
- Toyota Production System: Beyond Large-Scale Production, Taiichi Ohno.
- Lean Thinking, James P. Womack, Daniel T. Jones.
- The Toyota Way, Jeffrey K. Liker.
- Kanban: Successful Evolutionary Change for Your Technology Business, David J. Anderson.
- TPS Implementation Guide, Toyota Motor Corporation.