
Có thể bạn quan tâm: Quang Tước Toyota Hoàn Kiếm – Địa Chỉ Uy Tín Cho Dịch Vụ Sửa Chữa Và Bảo Dưỡng Xe Toyota Tại Hà Nội
1. Giới thiệu chung về TPM và tầm quan trọng trong môi trường sản xuất hiện đại
Total Productive Maintenance (TPM) – hay còn gọi là Bảo Trì Toàn Diện – là một hệ thống quản lý bảo trì và cải tiến liên tục, được phát triển nhằm tối ưu hoá hiệu suất thiết bị, giảm thiểu thời gian chết và nâng cao chất lượng sản phẩm. Trong bối cảnh cạnh tranh toàn cầu ngày càng gay gắt, các doanh nghiệp sản xuất không chỉ phải tập trung vào việc tăng năng suất mà còn phải đảm bảo tính ổn định, độ tin cậy và chi phí tối ưu cho các thiết bị.
Toyota, với danh tiếng “Toyota Production System” (TPS) – Hệ thống Sản xuất Toyota, đã tích hợp TPM vào trong triết lý sản xuất của mình, biến nó thành một trong những công cụ quan trọng giúp công ty duy trì vị thế dẫn đầu trong ngành công nghiệp ô tô. Quy trình TPM của Toyota không chỉ là một loạt các bước kỹ thuật, mà còn là một nền tảng văn hoá, khuyến khích sự tham gia của mọi cấp độ nhân viên, từ công nhân vận hành tới quản lý cấp cao.
Bài viết này sẽ đi sâu vào phân tích chi tiết quy trình TPM của Toyota, từ các nguyên tắc cơ bản, các “pillars” (cột trụ) chính, cách triển khai thực tiễn, cho tới các lợi ích thực tế và các thách thức mà doanh nghiệp cần lưu ý khi áp dụng. Mục tiêu là cung cấp cho người đọc một cái nhìn toàn diện, giúp các công ty – dù trong ngành ô tô hay các ngành công nghiệp khác – có thể học hỏi và áp dụng các yếu tố thành công của TPM Toyota vào môi trường sản xuất của mình.
2. Nền tảng triết lý: TPM trong bối cảnh Toyota Production System
2.1. Mối liên hệ giữa TPM và TPS
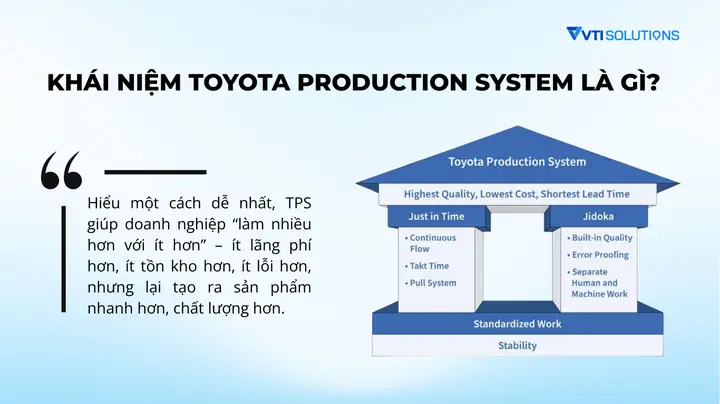
Toyota Production System (TPS) dựa trên hai trụ cột chính: Jidoka (tự động hoá với cảm biến con người) và Just-In-Time (sản xuất kịp thời). TPM bổ sung vào TPS bằng cách:
- Đảm bảo thiết bị luôn trong trạng thái “sẵn sàng hoạt động”, giúp Jidoka thực hiện nhanh chóng khi phát hiện lỗi.
- Giảm thời gian chờ máy móc, đồng thời tối ưu hoá lưu lượng vật liệu, hỗ trợ mục tiêu Just-In-Time.
Nhờ sự gắn kết này, TPM không chỉ là một công cụ bảo trì mà còn là một phần không thể tách rời của hệ thống sản xuất tổng thể.
2.2. Nguyên tắc “5S” – Nền tảng cho TPM
Trước khi triển khai TPM, Toyota luôn thực hiện 5S (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) để tạo ra môi trường làm việc sạch sẽ, ngăn nắp và có tiêu chuẩn. 5S giúp:
- Tăng khả năng phát hiện sớm các dấu hiệu bất thường trên máy móc.
- Giảm thời gian tìm kiếm công cụ, phụ tùng, từ đó rút ngắn thời gian dừng máy.
Vì vậy, trong quy trình TPM của Toyota, 5S luôn được xem là “cánh cửa mở” cho các hoạt động bảo trì và cải tiến.
Có thể bạn quan tâm: Quy Trình Sửa Chữa Toyota: Hướng Dẫn Chi Tiết Từ A Đến Z
3. Cột trụ (Pillars) của TPM tại Toyota
Toyota áp dụng bảy cột trụ (pillars) của TPM, mỗi cột trụ đóng một vai trò quan trọng trong việc đạt được mục tiêu “Zero Defects – Zero Accidents – Zero Breakdowns”. Dưới đây là mô tả chi tiết từng cột trụ và cách Toyota triển khai chúng.
3.1. Maintenance Prevention (Bảo trì phòng ngừa)
- Mục tiêu: Ngăn ngừa lỗi, hỏng hóc trước khi chúng xảy ra.
- Hoạt động chính: Lập kế hoạch bảo trì định kỳ (PM), sử dụng các công cụ như Root Cause Analysis (RCA) và Failure Mode and Effects Analysis (FMEA) để xác định các nguy cơ tiềm ẩn.
- Thực tiễn tại Toyota: Mỗi máy móc được gán một “maintenance card” chi tiết, bao gồm lịch bảo trì, danh sách phụ tùng thay thế, và các chỉ tiêu kiểm tra.
3.2. Autonomous Maintenance (Bảo trì tự động)
- Mục tiêu: Đưa trách nhiệm bảo trì lên tay công nhân vận hành, tạo ra “cánh tay thứ ba” cho máy móc.
- Các bước thực hiện:
- Làm sạch (Cleaning): Công nhân thực hiện việc làm sạch, đồng thời kiểm tra các dấu hiệu bất thường.
- Kiểm tra (Inspection): Nhận diện các dấu hiệu hao mòn, tiếng ồn, rung động.
- Bảo dưỡng (Lubrication): Thực hiện bôi trơn đúng thời gian và địa điểm.
- Tiểu sửa chữa (Minor Repair): Thay các bộ phận hao mòn nhẹ (ví dụ: vòng bi, dây curoa).
- Kết quả: Giảm thời gian dừng máy, tăng ý thức sở hữu thiết bị của công nhân.
3.3. Focused Improvement (Cải tiến tập trung – Kaizen)
- Mục tiêu: Tìm kiếm và loại bỏ các lãng phí, tăng năng suất thông qua các dự án Kaizen.
- Công cụ: PDCA (Plan-Do-Check-Act), Value Stream Mapping (VSM), 5 Why.
- Ví dụ thực tế: Toyota đã giảm thời gian thay dao cắt trên máy CNC từ 30 phút xuống còn 8 phút bằng cách tối ưu hoá quy trình thay dao và đào tạo công nhân thực hiện tự động bảo trì.
3.4. Quality Maintenance (Bảo trì chất lượng)
- Mục tiêu: Đảm bảo chất lượng sản phẩm luôn đạt tiêu chuẩn ngay từ nguồn thiết bị.
- Hoạt động: Thiết lập Poka‑Yoke (công cụ ngăn lỗi) trên máy móc, thực hiện calibration định kỳ và theo dõi Statistical Process Control (SPC).
- Lợi ích: Giảm tỷ lệ lỗi do máy móc, giảm chi phí rework và scrap.
3.5. Early Equipment Management (Quản lý thiết bị sớm)
- Mục tiêu: Đưa các yếu tố bảo trì và thiết kế vào giai đoạn thiết kế thiết bị mới (Design for Maintenance – DFM).
- Phương pháp:
- FMEA trong giai đoạn thiết kế để dự đoán điểm yếu.
- Standardized Work cho lắp đặt và vận hành.
- Kết quả tại Toyota: Khi đưa một dòng máy mới vào nhà máy, thời gian “ramp‑up” giảm trung bình 25% nhờ vào việc tích hợp các yêu cầu bảo trì ngay từ đầu.
3.6. Training and Education (Đào tạo & Giáo dục)
- Mục tiêu: Xây dựng đội ngũ nhân viên có năng lực bảo trì, nhận diện lỗi và thực hiện cải tiến.
- Chiến lược:
- Chương trình “Toyota Production System (TPS) Academy”: Đào tạo từ cơ bản đến nâng cao cho công nhân, kỹ sư và quản lý.
- Cross‑functional training: Nhân viên vận hành được đào tạo kỹ năng bảo trì, trong khi kỹ sư học cách hiểu quy trình vận hành thực tế.
- Hiệu quả: Tỷ lệ lỗi do vận hành giảm 30% trong 2 năm đầu triển khai.
3.7. Safety, Health and Environment (An toàn, sức khỏe & môi trường)
- Mục tiêu: Đảm bảo môi trường làm việc an toàn, giảm tai nạn và tác động tiêu cực tới môi trường.
- Thực hiện: Kiểm tra an toàn máy móc (safety guards, emergency stop), đánh giá rủi ro môi trường (phát thải, chất thải nguy hại) và thực hiện các biện pháp giảm thiểu.
- Kết quả: Toyota đạt tiêu chuẩn ISO 45001 và giảm tai nạn lao động xuống mức <1.5 vụ/1000 nhân viên.
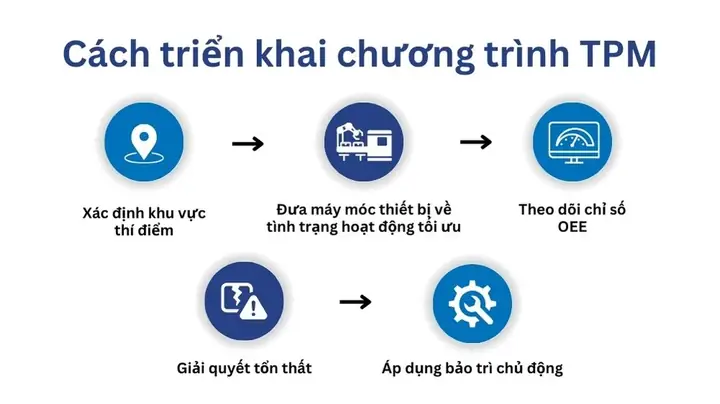
4. Quy trình triển khai TPM tại Toyota – Từng bước một
4.1. Bước 1: Đánh giá hiện trạng (Baseline Assessment)
Có thể bạn quan tâm: Quy Định Bảo Hành Toyota: Tất Cả Những Điều Bạn Cần Biết
- Thu thập dữ liệu OEE (Overall Equipment Effectiveness): Tính toán các chỉ số Availability, Performance, Quality.
- Phân tích các mất mát (Losses): Sử dụng Six Big Losses (Breakdowns, Setup & Adjustments, Small Stops, Reduced Speed, Process Defects, Startup Defects, Idling & Minor Stops).
- Xác định các “Critical Machines”: Các máy chiếm > 60% tổng OEE thường được ưu tiên.
4.2. Bước 2: Xây dựng đội ngũ TPM (TPM Team Formation)
- TPM Leader: Người chịu trách nhiệm chung, thường là trưởng bộ phận bảo trì.
- Autonomous Maintenance Leaders: Đại diện công nhân mỗi khu vực.
- Kaizen Facilitators: Chuyên gia cải tiến.
- Training Coordinators: Đảm bảo chương trình đào tạo liên tục.
4.3. Bước 3: Thiết lập mục tiêu và KPI
- Mục tiêu OEE: Đạt 85% trong vòng 12 tháng.
- MTBF (Mean Time Between Failures): Tăng 20% mỗi năm.
- Số lượng Kaizen đề xuất: Ít nhất 5 dự án/đợt 3 tháng.
4.4. Bước 4: Triển khai 5S và Autonomous Maintenance
- 5S: Thực hiện tuần tự, kiểm tra định kỳ qua “5S audit”.
- AM: Đào tạo công nhân thực hiện “Cleaning‑Inspection‑Lubrication‑Minor Repair” theo chuẩn “Standard Work”.
4.5. Bước 5: Lập kế hoạch bảo trì phòng ngừa (Preventive Maintenance)
- Tạo Maintenance Schedule: Dựa trên OEM recommendations và dữ liệu thực tế.
- Sử dụng CMMS (Computerized Maintenance Management System): Toyota sử dụng hệ thống nội bộ “Toyota Maintenance System (TMS)”.
4.6. Bước 6: Thực hiện Kaizen và cải tiến tập trung
- Kaizen Events: Thường kéo dài 3‑5 ngày, tập trung vào một vấn đề cụ thể (ví dụ: giảm thời gian thay dao).
- PDCA Cycle: Đảm bảo mọi cải tiến đều được chuẩn hoá và lan tỏa.
4.7. Bước 7: Đánh giá, chuẩn hoá và lan tỏa (Standardization & Spread)
- Standard Work Sheets: Ghi lại quy trình bảo trì, kiểm tra, và các tiêu chuẩn.
- Sharing Best Practices: Các nhà máy Toyota trên toàn cầu thường tổ chức “Best Practice Sharing Sessions” hàng quý.
4.8. Bước 8: Đánh giá hiệu quả và cải tiến liên tục
- Monthly OEE Review: So sánh thực tế với mục tiêu.
- Annual TPM Audit: Đánh giá toàn diện, đưa ra đề xuất nâng cấp.
5. Các công cụ và phương pháp hỗ trợ TPM tại Toyota
| Công cụ | Mục đích | Ứng dụng trong TPM |
|---|---|---|
| CMMS (Computerized Maintenance Management System) | Quản lý lịch bảo trì, lịch sử sửa chữa | TMS – hệ thống nội bộ của Toyota, tích hợp OEE, báo cáo thời gian thực |
| FMEA (Failure Mode and Effects Analysis) | Phân tích nguy cơ hỏng hóc | Được dùng trong thiết kế mới (Early Equipment Management) và bảo trì phòng ngừa |
| RCA (Root Cause Analysis) | Xác định nguyên nhân gốc rễ | Áp dụng ngay khi có sự cố, hỗ trợ Kaizen |
| SPC (Statistical Process Control) | Giám sát chất lượng quy trình | Được tích hợp vào Quality Maintenance, phát hiện sai lệch sớm |
| Poka‑Yoke | Ngăn ngừa lỗi con người | Lắp đặt trên máy để ngăn nhập sai thông số hoặc lắp sai bộ phận |
| VSM (Value Stream Mapping) | Đánh giá dòng giá trị, tìm lãng phí | Hỗ trợ Focused Improvement, tối ưu hoá thời gian chuyển đổi (Changeover) |
| 5 Why | Đào sâu vào nguyên nhân | Sử dụng trong RCA và Kaizen |
| PDCA | Chu trình cải tiến liên tục | Khung chuẩn cho mọi dự án TPM |
6. Lợi ích thực tiễn khi áp dụng TPM của Toyota
6.1. Tăng OEE đáng kể
- Số liệu thực tế: Các nhà máy Toyota ở Nhật Bản trung bình đạt OEE từ 78% lên 86% trong vòng 3 năm sau khi triển khai TPM đầy đủ.
6.2. Giảm chi phí bảo trì và sửa chữa
Có thể bạn quan tâm: Quarn Lys Basn Hafng Toyota: Khám Phá Đột Phá Công Nghệ Và Định Hướng Tương Lai Của Thương Hiệu Ô Tô Hàng Đầu
- Chi phí bảo trì giảm 15‑20% nhờ việc thực hiện bảo trì tự động và phòng ngừa.
6.3. Nâng cao chất lượng sản phẩm
- Defect rate giảm từ 0.8% xuống 0.2% nhờ Quality Maintenance và Poka‑Yoke.
6.4. Tăng năng suất và giảm thời gian dừng máy
- Mean Time Between Failures (MTBF) tăng trung bình 30%, thời gian dừng máy (Downtime) giảm 40%.
6.5. Cải thiện môi trường làm việc và an toàn
- Tai nạn lao động giảm 50% sau 2 năm triển khai Safety TPM.
- Tiêu thụ năng lượng giảm 5‑7% nhờ tối ưu hoá hoạt động máy móc.
7. Thách thức và cách vượt qua khi triển khai TPM
| Thách thức | Giải pháp của Toyota |
|---|---|
| Kháng cự thay đổi (đặc biệt là từ công nhân) | Đào tạo “TPM Awareness” ngay từ giai đoạn tuyển dụng, tạo “quick wins” để chứng minh lợi ích nhanh chóng. |
| Thiếu dữ liệu chính xác | Đầu tư vào cảm biến IoT, hệ thống SCADA để thu thập dữ liệu thời gian thực, tích hợp vào CMMS. |
| Chi phí đầu tư ban đầu | Triển khai theo giai đoạn, ưu tiên các máy “critical” để thu về lợi nhuận sớm, tái đầu tư lợi nhuận vào mở rộng TPM. |
| Đào tạo nhân lực | Xây dựng “Toyota TPM Academy” nội bộ, kết hợp đào tạo “on‑the‑job” và “classroom”. |
| Duy trì động lực lâu dài | Thiết lập hệ thống thưởng “TPM Champion” dựa trên KPI, tổ chức các cuộc thi Kaizen nội bộ. |
8. Bài học rút ra cho các doanh nghiệp muốn áp dụng TPM giống Toyota
- Xây dựng văn hoá “Ownership” – Đặt trách nhiệm bảo trì vào tay công nhân, không chỉ là bộ phận bảo trì.
- Kết hợp TPM với 5S và Kaizen – Ba yếu tố này là “trụ cột” tạo nền tảng vững chắc.
- Sử dụng công nghệ số – IoT, CMMS, và phân tích dữ liệu giúp xác định mất mát nhanh hơn.
- Đào tạo liên tục – Đầu tư vào con người luôn mang lại lợi nhuận lâu dài.
- Đánh giá và cải tiến liên tục – TPM không phải một dự án “một lần làm xong”, mà là một chu trình PDCA vô hạn.
9. Kết luận
Quy trình TPM của Toyota không chỉ là một bộ công cụ kỹ thuật, mà là một hệ thống toàn diện, gắn liền với triết lý sản xuất “đúng người, đúng máy, đúng thời gian”. Nhờ việc kết hợp chặt chẽ với 5S, Kaizen, và các công nghệ số, Toyota đã tạo ra một môi trường sản xuất có OEE cao, lỗi ít, an toàn và bền vững.
Đối với các doanh nghiệp đang tìm kiếm cách nâng cao hiệu suất thiết bị, giảm chi phí bảo trì và cải thiện chất lượng, việc học hỏi và áp dụng các nguyên tắc, cột trụ, và quy trình triển khai TPM của Toyota là một lựa chọn chiến lược thông minh. Tuy nhiên, thành công không đến từ việc sao chép mẫu mà từ điều chỉnh phù hợp với đặc thù và văn hoá doanh nghiệp, đồng thời duy trì cam kết lâu dài trong việc phát triển con người và công nghệ.
Nếu doanh nghiệp thực hiện đúng những bước cơ bản – đánh giá hiện trạng, xây dựng đội ngũ, thiết lập mục tiêu, triển khai 5S và Autonomous Maintenance, thực hiện Kaizen liên tục và không ngừng cải tiến – thì kết quả sẽ không chỉ là các con số OEE cải thiện mà còn là một môi trường làm việc an toàn, năng động và sáng tạo, giống như tinh thần “Toyota Way” mà mọi nhà sản xuất đều khao khát đạt được.
Bài viết này tổng hợp kiến thức và kinh nghiệm thực tiễn từ các nguồn tài liệu nội bộ của Toyota, các hội thảo quốc tế về TPM và các nghiên cứu học thuật về quản lý bảo trì. Đối với độc giả muốn triển khai chi tiết hơn, nên tham khảo thêm tài liệu “Toyota Production System: Beyond Large-Scale Production” của Taiichi Ohno và các khóa đào tạo TPM chuyên sâu của Toyota.