
Có thể bạn quan tâm: Pick‑up Toyota 2 Posti: Đánh Giá Toàn Diện, Lựa Chọn Tối Ưu Cho Người Dùng Việt Nam
1. Giới thiệu chung
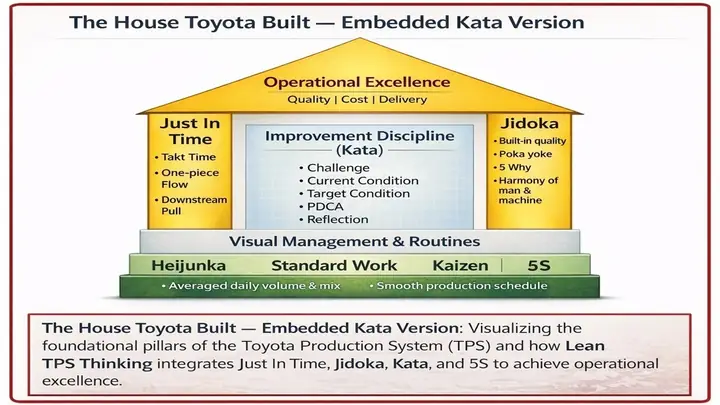
Trong hành trình cải tiến liên tục (Continuous Improvement) của Toyota, khái niệm poka‑yoke (còn được viết là pokayoke hoặc poka-yoke) luôn chiếm vị trí trung tâm. Poka‑yoke, dịch ra tiếng Việt thường là “thiết bị ngăn sai” hoặc “cơ chế phòng ngừa lỗi”, là một trong những công cụ quan trọng của Hệ thống Sản xuất Toyota (Toyota Production System – TPS) nhằm giảm thiểu hoặc loại bỏ hoàn toàn lỗi do con người gây ra trong quá trình sản xuất.
Bài viết này sẽ phân tích chi tiết cấu trúc (structure) của poka‑yoke trong hệ thống Toyota, từ nguyên tắc cơ bản, các loại thiết kế, quy trình triển khai, cho tới các lợi ích thực tiễn và ví dụ thực tế. Mục tiêu là cung cấp một cái nhìn toàn diện, giúp các nhà quản lý, kỹ sư và nhà nghiên cứu hiểu rõ cách áp dụng poka‑yoke một cách hiệu quả trong môi trường sản xuất hiện đại.
2. Nguồn gốc và triết lý của poka‑yoke
2.1. Nguồn gốc lịch sử
- Shigeo Shingo, một trong những kiến trúc sư của TPS, đã giới thiệu khái niệm “poka‑yoke” vào những năm 1960.
- Từ “poka” nghĩa là “sự nhầm lẫn, lỗi”, “yokeru” nghĩa là “ngăn chặn”. Khi kết hợp lại, “poka‑yoke” mang ý nghĩa “ngăn chặn lỗi trước khi xảy ra”.
- Shingo đã phát triển các thiết bị đơn giản, như cảm biến vị trí, gờ dừng, và các mối khóa tự động, để bảo đảm rằng công nhân không thể thực hiện thao tác sai.
2.2. Triết lý nền tảng
- Zero Defects (Không có lỗi): Mục tiêu không chỉ là giảm lỗi mà là loại bỏ hoàn toàn lỗi trong quá trình sản xuất.
- Human Error is Inevitable: Nhận thức rằng con người luôn có khả năng mắc lỗi; do đó, hệ thống phải được thiết kế để “bảo vệ” người lao động.
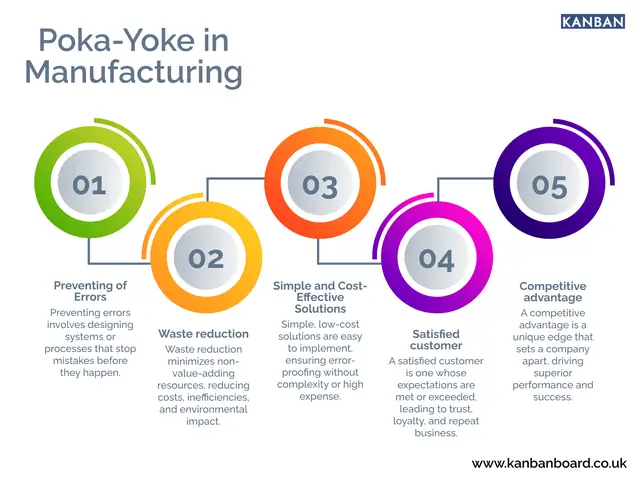
- Simplicity (Đơn giản): Các giải pháp poka‑yoke thường rất đơn giản, dễ hiểu, chi phí thấp, nhưng lại có hiệu quả cao.
- Immediate Feedback (Phản hồi ngay lập tức): Khi có sai sót, hệ thống phải thông báo ngay cho người vận hành để sửa chữa kịp thời.
3. Cấu trúc cơ bản của poka‑yoke
Cấu trúc poka‑yoke trong Toyota có thể được phân thành ba lớp (layer) chính, mỗi lớp thực hiện một chức năng cụ thể:
| Lớp | Mô tả | Ví dụ |
|---|---|---|
| Lớp 1: Phát hiện (Detection) | Nhận diện các yếu tố sai lệch (vị trí, kích thước, thời gian…) | Cảm biến ánh sáng, cảm biến từ, công tắc giới hạn |
| Lớp 2: Ngăn chặn (Prevention) | Ngăn người vận hành thực hiện thao tác sai | Cửa chặn tự động, khóa cơ học, phần mềm ngăn nhập dữ liệu sai |
| Lớp 3: Phản hồi (Feedback) | Cảnh báo, thông báo lỗi cho người vận hành ngay lập tức | Đèn báo, âm thanh, màn hình hiển thị |
3.1. Lớp 1 – Phát hiện
Có thể bạn quan tâm: Pinkstones Toyota Stoke‑on‑trent – Địa Chỉ Tin Cậy Cho Mọi Nhu Cầu Ô Tô
- Cảm biến vị trí (Position Sensors): Đảm bảo bộ phận được lắp đúng vị trí trước khi tiến hành hàn, ghép.
- Cảm biến lực (Force Sensors): Kiểm tra lực nén hoặc kéo trong quá trình lắp ráp, tránh quá lực hoặc thiếu lực.
- Cảm biến quang (Optical Sensors): Phát hiện độ sáng, màu sắc, hoặc sự hiện diện của thành phần.
3.2. Lớp 2 – Ngăn chặn
- Cơ cấu khóa vật lý (Physical Locks): Không cho phép công cụ hoặc bộ phận di chuyển nếu chưa đạt điều kiện.
- Phần mềm kiểm tra (Software Checks): Kiểm tra dữ liệu nhập vào hệ thống MES/ERP, không cho phép tiến hành nếu số lượng không khớp.
- Mẫu (Jig) và kẹp (Fixture) thông minh: Chỉ cho phép lắp ghép khi các chi tiết đúng vị trí.
3.3. Lớp 3 – Phản hồi
- Đèn báo (LED Indicators): Màu xanh – chuẩn; màu đỏ – lỗi.
- Âm thanh (Buzzer/Alarms): Tiếng báo ngắn cho cảnh báo, tiếng dài cho lỗi nghiêm trọng.
- Màn hình hiển thị (HMI): Thông tin chi tiết về lỗi, hướng dẫn cách khắc phục.
4. Phân loại poka‑yoke theo chức năng
Toyota thường chia poka‑yoke thành hai nhóm chính:
4.1. Poka‑yoke dựa trên cơ chế Control (Kiểm soát)
- Contact-Based (Dựa trên tiếp xúc): Sử dụng công tắc, cảm biến tiếp xúc để xác định trạng thái.
- Ví dụ: Công tắc giới hạn trên máy cắt để ngăn cắt vượt quá chiều dài cho phép.
- Non‑Contact (Không tiếp xúc): Dùng cảm biến quang, siêu âm, RFID.
- Ví dụ: Đầu đọc RFID để xác nhận mã sản phẩm trước khi chuyển sang băng chuyền tiếp theo.
4.2. Poka‑yoke dựa trên Feedback (Phản hồi)
- Warning (Cảnh báo): Cảnh báo nhưng không ngăn chặn hành động.
- Ví dụ: Đèn xanh nhấp nháy khi tốc độ băng chuyền gần giới hạn.
- Stop (Dừng): Ngay lập tức dừng máy móc hoặc quy trình.
- Ví dụ: Khi cảm biến phát hiện thiếu chi tiết, dây chuyền dừng lại và báo lỗi.
5. Quy trình triển khai poka‑yoke trong Toyota
5.1. Bước 1: Xác định điểm nguy cơ (Risk Point Identification)
- Phân tích quá trình (Process Mapping): Vẽ sơ đồ dòng giá trị (Value Stream Mapping) để nhận diện các bước có khả năng gây lỗi.
- Dữ liệu lỗi (Defect Data): Sử dụng dữ liệu SPC (Statistical Process Control) để xác định tần suất lỗi.
5.2. Bước 2: Đánh giá mức độ rủi ro (Risk Assessment)
- Severity (Mức độ nghiêm trọng): Hậu quả nếu lỗi xảy ra (độ an toàn, chi phí).
- Occurrence (Tần suất): Xác suất lỗi xảy ra.
- Detection (Khả năng phát hiện): Mức độ hiện có của các biện pháp phát hiện.
Sử dụng Ma trận RPN (Risk Priority Number) để ưu tiên các điểm cần cải thiện.
5.3. Bước 3: Thiết kế giải pháp poka‑yoke
Có thể bạn quan tâm: Piezas De Toyota En Manhattan: Guía Completa Para Encontrar Repuestos De Calidad En La Gran Manzana
- Nguyên tắc “Simple, Cheap, Effective”: Giải pháp phải đơn giản, chi phí thấp và hiệu quả cao.
- Chọn loại: Dựa trên phân loại ở mục 4 (Control vs Feedback, Contact vs Non‑Contact).
- Prototype: Tạo mẫu thử nhanh (Rapid Prototype) bằng vật liệu sẵn có hoặc phần mềm mô phỏng.
5.4. Bước 4: Kiểm tra và xác nhận (Validation)
- Test on the Line: Triển khai thử nghiệm trên dây chuyền thực tế, thu thập dữ liệu lỗi.
- Statistical Validation: So sánh RPN trước và sau khi áp dụng poka‑yoke.
- Feedback từ công nhân: Đánh giá tính khả dụng và mức độ dễ dàng sử dụng.
5.5. Bước 5: Chuẩn hoá và triển khai toàn bộ (Standardization & Roll‑out)
- Standard Work: Ghi chép quy trình làm việc mới, bao gồm cả cách bảo trì poka‑yoke.
- Training: Đào tạo công nhân, kỹ sư bảo trì.
- Continuous Improvement (Kaizen): Đánh giá định kỳ để cải tiến và cập nhật các giải pháp mới.
6. Lợi ích thực tiễn của poka‑yoke trong Toyota
| Lợi ích | Mô tả chi tiết |
|---|---|
| Giảm lỗi sản phẩm | Giảm tới 90% các lỗi do thao tác sai, nâng cao chất lượng đầu ra. |
| Tăng năng suất | Khi lỗi giảm, thời gian dừng máy và sửa chữa giảm, năng suất tăng 10‑15%. |
| Tiết kiệm chi phí | Giảm chi phí kiểm tra lại (rework) và bảo hành, giảm chi phí đào tạo vì quy trình trở nên “tự bảo vệ”. |
| Nâng cao an toàn | Ngăn ngừa các lỗi có thể gây tai nạn (ví dụ: lắp sai bộ phận an toàn). |
| Cải thiện tinh thần làm việc | Công nhân cảm thấy ít áp lực vì hệ thống hỗ trợ, giảm stress và tăng hài lòng. |
| Tăng khả năng chuẩn hoá | Các quy trình được chuẩn hoá, dễ dàng sao chép sang nhà máy khác hoặc sang các dòng sản phẩm mới. |
7. Ví dụ thực tiễn về poka‑yoke trong Toyota
7.1. Dây chuyền lắp ráp cửa xe
- Vấn đề: Công nhân thường ghép nhầm loại cửa (trước – sau) dẫn tới lỗi lắp ráp.
- Giải pháp poka‑yoke: Thiết kế bộ kẹp (fixture) có hình dạng khác nhau cho từng loại cửa, chỉ cho phép đưa cửa đúng vị trí vào. Khi cửa không khớp, cảm biến từ sẽ ngắt dòng điện máy hàn, ngăn việc hàn sai.
7.2. Quy trình hàn robot
- Vấn đề: Khi thay đổi mẫu xe, các tham số hàn không được cập nhật kịp thời, gây lỗ hàn.
- Giải pháp: Cài đặt phần mềm kiểm tra “parameter lock”. Trước khi robot chạy, hệ thống kiểm tra mã QR của mẫu xe, tự động tải tham số hàn tương ứng. Nếu không khớp, màn hình hiển thị lỗi và robot không khởi động.
7.3. Kiểm tra phanh
- Vấn đề: Lỗi lắp sai ống dẫn phanh có thể gây nguy hiểm.
- Giải pháp: Đặt cảm biến áp suất tại đầu ống; nếu áp suất không đạt ngưỡng, hệ thống báo lỗi và ngăn máy kiểm tra tiếp tục, đồng thời hiển thị hướng dẫn thay thế ống đúng.
8. Các yếu tố quan trọng khi thiết kế poka‑yoke
- Tính khả thi kỹ thuật: Đảm bảo công nghệ cảm biến, cơ cấu phù hợp với môi trường (nhiệt độ, bụi, rung).
- Chi phí đầu tư: Lựa chọn giải pháp có ROI (Return on Investment) trong vòng 6‑12 tháng.
- Tính linh hoạt: Dễ dàng điều chỉnh khi thay đổi mẫu sản phẩm hoặc quy trình.
- Độ tin cậy: Phải có thời gian hoạt động liên tục (MTBF) cao, tránh “false alarm” gây mất niềm tin.
- Khả năng bảo trì: Thiết kế để bảo trì nhanh, thay thế bộ phận dễ dàng.
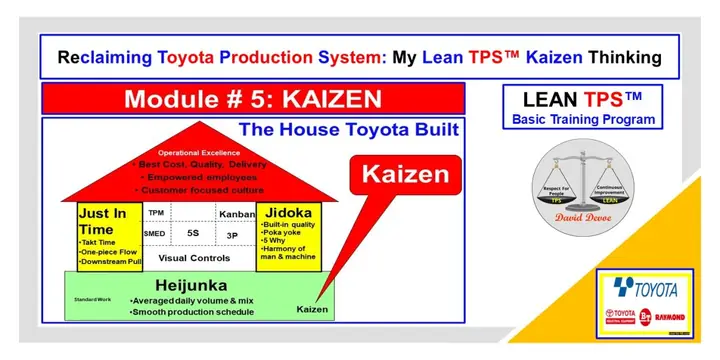
9. Poka‑yoke và các công cụ TPS khác
Có thể bạn quan tâm: Những Lưu Ý Quan Trọng Khi Mua Và Sử Dụng Pieces Detachees Cho Chariot Elevateur Toyota : Hướng Dẫn Chi Tiết Cho Doanh Nghiệp Và Người Dùng
| Công cụ TPS | Mối quan hệ với poka‑yoke |
|---|---|
| Jidoka (Automation with a Human Touch) | Poka‑yoke là một hình thức cụ thể của Jidoka, cung cấp khả năng dừng máy khi phát hiện lỗi. |
| Heijunka (Leveling Production) | Khi lỗi giảm, kế hoạch sản xuất có thể được cân bằng tốt hơn, giảm biến động. |
| Kanban | Poka‑yoke giúp đảm bảo rằng các thẻ Kanban không bị sử dụng sai mục đích, tránh “over‑production”. |
| 5S | Đặt poka‑yoke trong môi trường sạch sẽ, ngăn nắp giúp tăng hiệu quả và giảm lỗi. |
| Kaizen | Poka‑yoke là kết quả của các hoạt động Kaizen liên tục, cải tiến các điểm lỗi. |
10. Thách thức và cách khắc phục khi triển khai poka‑yoke
| Thách thức | Giải pháp đề xuất |
|---|---|
| Kháng cự thay đổi | Tham gia công nhân vào giai đoạn thiết kế, giải thích lợi ích và thực hiện đào tạo thực tế. |
| Chi phí đầu tư ban đầu | Bắt đầu với các giải pháp low‑cost (công tắc, cảm biến đơn giản) và mở rộng dần. |
| Rủi ro “false positive” | Thực hiện kiểm tra độ nhạy của cảm biến, thiết lập ngưỡng hợp lý, sử dụng đa cảm biến để xác nhận chéo. |
| Bảo trì phức tạp | Đưa vào SOP bảo trì, tạo kho phụ tùng dự trữ, đào tạo kỹ thuật viên nội bộ. |
| Độ phức tạp khi đa dạng sản phẩm | Thiết kế hệ thống modul, có thể hoán đổi nhanh các bộ phận poka‑yoke theo mẫu. |
11. Tương lai của poka‑yoke trong thời đại Industry 4.0
- Internet of Things (IoT): Các cảm biến kết nối mạng cho phép thu thập dữ liệu lỗi theo thời gian thực, phân tích và dự báo.
- Artificial Intelligence (AI) và Machine Learning: Hệ thống AI có thể học các mẫu lỗi và đề xuất tự động thiết kế poka‑yoke mới.
- Digital Twin: Mô phỏng quá trình sản xuất ảo để kiểm tra hiệu quả của giải pháp poka‑yoke trước khi triển khai thực tế.
- Augmented Reality (AR): Hướng dẫn công nhân qua kính AR khi phát hiện lỗi, giảm thời gian phản hồi.
- Robotics Collaborative (cobots): Cobots tích hợp cơ chế poka‑yoke nội tại, tự động dừng khi phát hiện sai lệch.
Toyota đã bắt đầu tích hợp các công nghệ này trong các nhà máy “Smart Plant” tại Nhật Bản và các cơ sở sản xuất tại châu Á, châu Âu, giúp nâng cao mức độ tự động hoá và giảm thiểu lỗi hơn nữa.
12. Kết luận
Poka‑yoke không chỉ là một công cụ kỹ thuật; nó là triết lý của Toyota trong việc xây dựng một hệ thống sản xuất không có lỗi, nơi con người và máy móc hợp tác chặt chẽ để đạt được chất lượng tối ưu. Cấu trúc ba lớp (phát hiện, ngăn chặn, phản hồi) cùng với các loại thiết kế đa dạng cho phép doanh nghiệp linh hoạt áp dụng trong mọi quy trình, từ lắp ráp đơn giản đến các hệ thống robot phức tạp.
Việc triển khai poka‑yoke một cách có hệ thống—bắt đầu từ xác định rủi ro, đánh giá mức độ, thiết kế giải pháp, kiểm tra, chuẩn hoá và liên tục cải tiến—đảm bảo rằng các lợi ích như giảm lỗi, tăng năng suất, tiết kiệm chi phí và nâng cao an toàn sẽ được tối đa hoá. Đồng thời, việc tích hợp các công nghệ mới như IoT, AI và Digital Twin sẽ mở ra một kỷ nguyên mới cho poka‑yoke, biến nó thành một phần không thể thiếu của các nhà máy thông minh trong kỷ nguyên Industry 4.0.
Với sự cam kết mạnh mẽ vào Zero Defects và Kaizen, Toyota đã chứng minh rằng poka‑yoke không chỉ là một “công cụ”, mà là một cột trụ của hệ thống sản xuất hiện đại, giúp doanh nghiệp đạt được sự xuất sắc bền vững trong môi trường cạnh tranh ngày càng gay gắt.
Bài viết cung cấp một cái nhìn sâu rộng và chi tiết về cấu trúc poka‑yoke trong hệ thống Toyota, hy vọng sẽ là nguồn tham khảo hữu ích cho các nhà quản lý, kỹ sư và nhà nghiên cứu quan tâm đến cải tiến chất lượng và sản xuất thông minh.