Có thể bạn quan tâm: Piece Toyota: Khám Phá Thế Giới Mô Hình Xe Hơi Mini Đầy Sáng Tạo Và Đam Mê
Giới thiệu chung
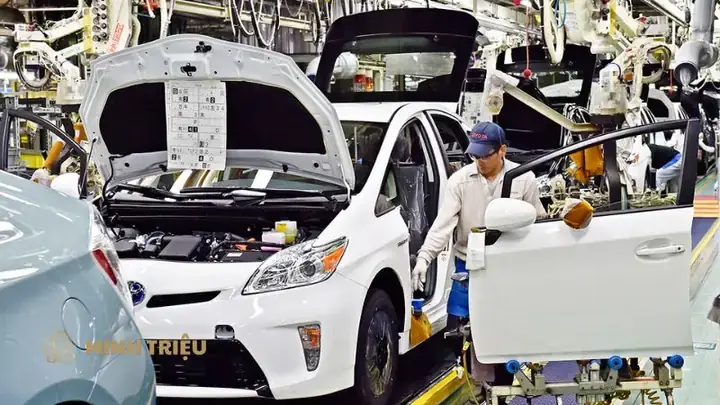
Trong thời đại công nghiệp 4.0, việc áp dụng các hệ thống tự động hoá và điều khiển thông minh đã trở thành xu hướng không thể tránh khỏi đối với mọi ngành công nghiệp, trong đó ngành công nghiệp ô tô chiếm một vị trí quan trọng. Toyota, một trong những tập đoàn ô tô hàng đầu thế giới, đã và đang không ngừng đầu tư, nghiên cứu và triển khai các giải pháp PLC (Programmable Logic Controller) – bộ điều khiển logic lập trình – nhằm nâng cao hiệu suất sản xuất, giảm chi phí, và cải thiện chất lượng sản phẩm. Bài viết này sẽ đi sâu vào phân tích vai trò, cấu trúc, ứng dụng, cũng như những lợi ích và thách thức khi triển khai PLC trong các nhà máy sản xuất của Toyota.
1. PLC là gì? Khái niệm và nguyên lý hoạt động
1.1 Định nghĩa
PLC (Programmable Logic Controller) là một thiết bị điện tử được lập trình để thực hiện các chức năng điều khiển tự động trong môi trường công nghiệp. So với các hệ thống điều khiển truyền thống dựa trên relays, PLC có khả năng lập trình linh hoạt, tốc độ xử lý nhanh, độ tin cậy cao và dễ dàng bảo trì.
1.2 Nguyên lý hoạt động
PLC hoạt động dựa trên ba bước cơ bản:
- Nhận tín hiệu đầu vào (Input Scan): PLC thu thập dữ liệu từ các cảm biến, công tắc, thiết bị đo lường và chuyển đổi chúng thành dạng số để xử lý.
- Xử lý logic (Program Execution): Dựa trên chương trình đã được lập trình (thường bằng ngôn ngữ Ladder, Structured Text, Function Block Diagram…), PLC thực hiện các phép toán, so sánh, và quyết định các hành động cần thực hiện.
- Gửi tín hiệu đầu ra (Output Scan): PLC xuất tín hiệu điều khiển tới các thiết bị công nghiệp như motor, van, relay, hoặc các hệ thống phụ trợ khác.
Chu kỳ này được thực hiện liên tục trong khoảng thời gian rất ngắn (thường là vài mili giây), giúp PLC đáp ứng nhanh chóng các thay đổi trong quá trình sản xuất.
2. Lịch sử và quá trình phát triển PLC tại Toyota
2.1 Giai đoạn đầu (1970-1990)
- Những năm 1970: Toyota bắt đầu chuyển từ hệ thống điều khiển dựa trên relay sang các hệ thống điện tử đơn giản. Tuy nhiên, do chi phí cao và công nghệ chưa phát triển, việc áp dụng PLC vẫn còn hạn chế.
- Thập niên 1980: Khi PLC của các nhà sản xuất như Siemens, Allen-Bradley, và Mitsubishi đã được cải tiến, Toyota quyết định đầu tư vào việc thử nghiệm PLC trong một số dây chuyền lắp ráp phụ trợ, nhằm giảm thời gian dừng máy khi thay đổi mẫu xe.
2.2 Giai đoạn mở rộng (1990-2005)
- 1990: Toyota bắt đầu triển khai PLC trên các dây chuyền hàn, sơn và lắp ráp chính. Sự xuất hiện của PLC có tính năng mạng công nghiệp (Fieldbus) cho phép các thiết bị giao tiếp với nhau một cách nhanh chóng.
- 1995: Hệ thống Toyota Production System (TPS) được tích hợp chặt chẽ với PLC, giúp thực hiện các nguyên tắc Jidoka (tự động dừng máy khi có lỗi) và Just-In-Time (sản xuất đúng thời gian) một cách hiệu quả.
- 2000: Toyota áp dụng công nghệ PLC + SCADA (Supervisory Control and Data Acquisition) để giám sát toàn bộ quy trình sản xuất, thu thập dữ liệu thời gian thực và đưa ra các báo cáo năng suất.
2.3 Thời kỳ số hoá (2005-2020)
- 2005-2010: Sự phát triển của Ethernet/IP, PROFINET, và OPC UA giúp PLC kết nối dễ dàng với hệ thống IT, mở đường cho Industrial Internet of Things (IIoT).
- 2015: Toyota giới thiệu “Smart Factory” đầu tiên tại nhà máy Tsutsumi, sử dụng PLC kết hợp AI để dự đoán lỗi và tối ưu hoá lịch trình sản xuất.
- 2020: Với xu hướng điện khí tử (Electrification) và xe tự lái, PLC đã được tích hợp vào các hệ thống kiểm soát pin, hệ thống lái điện và cảm biến radar/lidar.
2.4 Giai đoạn hiện tại (2020-2026)
Có thể bạn quan tâm: Pioneer Toyota: Hành Trình Đột Phá Và Những Bước Tiến Đáng Kể Trong Lịch Sử Ô Tô Thế Giới
- AI-Driven PLC: Toyota đang thử nghiệm các PLC có khả năng học máy (machine learning) để tự động tối ưu hoá các tham số điều khiển dựa trên dữ liệu lịch sử.
- Edge Computing: PLC được gắn kèm các thiết bị edge để xử lý dữ liệu tại chỗ, giảm độ trễ và tăng tính bảo mật.
- Cybersecurity: Toyota đầu tư mạnh vào bảo mật mạng công nghiệp, tích hợp các giải pháp firewall, IDS/IPS vào hệ thống PLC.
3. Cấu trúc và thành phần của PLC trong môi trường Toyota
3.1 Bộ xử lý trung tâm (CPU)
- Kiến trúc đa lõi: Đảm bảo thực hiện đồng thời nhiều tác vụ (điều khiển, giám sát, truyền dữ liệu).
- Bộ nhớ: RAM cho dữ liệu tạm thời, ROM cho chương trình, và Flash cho lưu trữ dữ liệu lịch sử.
3.2 Module I/O (Input/Output)
- Digital I/O: Đọc tín hiệu nhị phân từ cảm biến, công tắc.
- Analog I/O: Đo các biến số như áp suất, nhiệt độ, tốc độ.
- Specialty I/O: Giao tiếp với các thiết bị đặc thù như servo drive, biến tần, robot.
3.3 Giao tiếp mạng
- Ethernet/IP, PROFINET, Modbus TCP: Đảm bảo truyền dữ liệu nhanh chóng giữa PLC và các hệ thống SCADA, MES (Manufacturing Execution System).
- OPC UA: Chuẩn giao tiếp mở, hỗ trợ tích hợp đa nền tảng và bảo mật cao.
3.4 Phần mềm lập trình
- Ladder Logic: Ngôn ngữ phổ biến, dễ hiểu cho kỹ sư điện.
- Structured Text (ST): Thích hợp cho các thuật toán phức tạp.
- Function Block Diagram (FBD): Dễ dàng mô hình hoá các khối chức năng.
- C/C++/Python SDK: Đối với các dự án AI/ML tích hợp.
4. Ứng dụng thực tiễn của PLC trong các nhà máy Toyota
4.1 Dây chuyền hàn (Welding Line)
- Kiểm soát robot hàn: PLC điều khiển vị trí, tốc độ và thời gian hàn, đồng thời nhận phản hồi từ cảm biến nhiệt độ để điều chỉnh công suất hàn.
- Jidoka: Khi cảm biến phát hiện lỗi (độ lệch vị trí, nhiệt độ quá cao), PLC tự động dừng robot, thông báo cho nhân viên và ghi lại lỗi trong hệ thống MES.
4.2 Hệ thống lắp ráp thân xe (Body Assembly)
- Điều khiển băng tải: PLC đồng bộ hoá tốc độ băng tải giữa các trạm, giảm thiểu thời gian chờ.
- Kiểm soát lực chốt (fastening): PLC quản lý các máy kéo vít tự động, đo lực siết và ghi lại dữ liệu để đảm bảo chất lượng.
4.3 Quy trình sơn (Painting Process)
- Quản lý môi trường: PLC điều khiển hệ thống HVAC, lọc không khí, và đo độ ẩm, nhiệt độ trong buồng sơn để đạt tiêu chuẩn.
- Robotic Spray: PLC phối hợp với robot spray để tính toán đường đi tối ưu, giảm lượng sơn tiêu thụ và tăng độ đồng đều.
4.4 Hệ thống pin và điện khí (Battery & Electrification)
- Kiểm soát quá trình lắp đặt pin: PLC giám sát nhiệt độ, áp suất trong quá trình nén và kết nối pin.
- Bảo vệ an toàn: Khi phát hiện rò rỉ điện hoặc nhiệt độ quá mức, PLC kích hoạt hệ thống dập tắt và báo động.
4.5 Hệ thống quản lý năng lượng (Energy Management)
- Theo dõi tiêu thụ điện: PLC thu thập dữ liệu tiêu thụ năng lượng từ các thiết bị, đưa ra báo cáo và đề xuất tối ưu hoá.
- Điều khiển tải (Load Shedding): Khi mức tiêu thụ đạt ngưỡng, PLC tự động giảm tải các thiết bị không quan trọng để tránh quá tải lưới điện.
5. Lợi ích khi triển khai PLC trong sản xuất ô tô của Toyota
Có thể bạn quan tâm: Pinehurst Toyota – Địa Chỉ Tin Cậy Cho Mọi Nhu Cầu Xe Hơi Tại Việt Nam
5.1 Tăng năng suất và giảm thời gian dừng máy
- Tự động hoá linh hoạt: PLC cho phép thay đổi chương trình nhanh chóng khi thay đổi mẫu xe, giảm thời gian thiết lập lại (setup time).
- Chẩn đoán nhanh: Nhờ khả năng thu thập dữ liệu thời gian thực, PLC giúp phát hiện lỗi nhanh hơn 30-50% so với hệ thống truyền thống.
5.2 Cải thiện chất lượng sản phẩm
- Kiểm soát chính xác: PLC duy trì các tham số quá trình trong dải cho phép, giảm lỗi sản phẩm.
- Traceability: Dữ liệu được lưu trữ trong hệ thống MES giúp truy xuất nguồn gốc lỗi và thực hiện phân tích nguyên nhân gốc rễ (Root Cause Analysis).
5
.3 Giảm chi phí vận hành
- Tiết kiệm năng lượng: PLC điều chỉnh tốc độ máy móc dựa trên nhu cầu thực tế, giảm tiêu thụ điện.
- Bảo trì dự đoán: Dựa vào dữ liệu thu thập, PLC hỗ trợ dự đoán thời gian thay thế linh kiện (predictive maintenance), giảm chi phí bảo trì đột xuất.
5.4 Tăng tính an toàn
- Jidoka: Tự động dừng máy khi phát hiện bất thường, giảm nguy cơ tai nạn cho công nhân.
- Bảo mật mạng: Các giải pháp bảo mật tích hợp trong PLC giúp ngăn chặn tấn công mạng, bảo vệ hệ thống sản xuất.
5.5 Hỗ trợ đổi mới và chuyển đổi số
- IIoT và dữ liệu lớn: PLC là nguồn dữ liệu quan trọng cho các nền tảng phân tích dữ liệu lớn (big data) và AI.
- Tích hợp AI: Các mô hình học máy có thể chạy trên PLC hoặc thiết bị edge, đưa ra quyết định tự động dựa trên dữ liệu lịch sử.
6. Thách thức và giải pháp khi triển khai PLC trong môi trường Toyota
6.1 Thách thức về tích hợp hệ thống cũ (Legacy Systems)
- Vấn đề: Nhiều nhà máy Toyota còn sử dụng hệ thống điều khiển cũ không hỗ trợ giao thức hiện đại.
- Giải pháp: Sử dụng gateway chuyển đổi giao thức (ví dụ: Modbus → OPC UA) và triển khai layered architecture để tách biệt hệ thống cũ và mới.
6.2 Vấn đề bảo mật mạng công nghiệp
- Rủi ro: Các cuộc tấn công mạng (Stuxnet, ransomware) có thể làm gián đoạn sản xuất.
- Giải pháp: Áp dụng mô hình defense-in-depth, triển khai VPN, firewall công nghiệp, và cập nhật firmware thường xuyên. Toyota còn sử dụng digital twin để mô phỏng và kiểm tra các lỗ hổng trước khi triển khai thực tế.
6.3 Đào tạo và nâng cao năng lực nhân lực
- Khó khăn: Nhân viên cần hiểu cả về lập trình PLC và các công nghệ mới (AI, IoT).
- Giải pháp: Toyota thiết lập các training center nội bộ, hợp tác với các trường đại học và nhà cung cấp PLC để cung cấp các khóa học thực hành, chứng chỉ.
6.4 Quản lý dữ liệu và lưu trữ
- Vấn đề: Dữ liệu thời gian thực từ hàng nghìn PLC tạo ra khối lượng lớn dữ liệu.
- Giải pháp: Sử dụng edge computing để xử lý dữ liệu tại chỗ, chỉ truyền dữ liệu quan trọng lên cloud hoặc hệ thống MES. Đồng thời, áp dụng data lake và công cụ phân tích như Apache Spark để xử lý dữ liệu lớn.
6.5 Độ tin cậy và thời gian phản hồi
Có thể bạn quan tâm: Pierce Toyota – Đánh Giá Toàn Diện Về Đối Tác Uy Tín Cho Người Yêu Xe Toyota
- Yêu cầu: Trong một số quy trình nhạy cảm (ví dụ: robot hàn), thời gian phản hồi phải dưới 1 ms.
- Giải pháp: Chọn PLC có real-time OS, tối ưu hoá chương trình bằng ngôn ngữ Structured Text, và giảm thiểu số vòng lặp I/O không cần thiết.
7. Các tiêu chuẩn và chuẩn mực liên quan đến PLC trong ngành ô tô
| Tiêu chuẩn | Nội dung | Áp dụng trong Toyota |
|---|---|---|
| ISO 26262 | An toàn chức năng cho hệ thống điện/điện tử trong ô tô | PLC được dùng trong các hệ thống an toàn (ví dụ: Jidoka) phải tuân thủ quy trình phân tích rủi ro và thiết kế bảo vệ lỗi. |
| IEC 61131-3 | Ngôn ngữ lập trình cho PLC (Ladder, Structured Text, …) | Toyota sử dụng chuẩn này để đảm bảo tính nhất quán và khả năng bảo trì. |
| ISA/IEC 62443 | Bảo mật hệ thống công nghiệp | Áp dụng cho mạng PLC, firewall, và quản lý quyền truy cập. |
| OPC UA | Giao thức truyền dữ liệu mở, bảo mật cao | Được dùng để tích hợp PLC với MES và hệ thống đám mây. |
| ISO 50001 | Quản lý năng lượng | PLC thu thập dữ liệu năng lượng, hỗ trợ thực hiện tiêu chuẩn này. |
8. Tương lai của PLC trong chiến lược “Toyota Next Generation”
8.1 PLC + AI Edge
- Mô hình học máy trên edge: Dự đoán lỗi, tối ưu hoá tham số điều khiển mà không cần đưa dữ liệu lên cloud.
- Tự động tối ưu lịch trình: PLC sẽ tự động điều chỉnh lịch trình sản xuất dựa trên nhu cầu thực tế, giảm tồn kho.
8.2 Tích hợp với robot hợp tác (Cobots)
- PLC sẽ là “não” điều khiển cho các cobot, cho phép giao tiếp nhanh chóng và đồng bộ hoá công việc giữa người và robot.
8.3 Sử dụng công nghệ Digital Twin
- Mô phỏng toàn bộ dây chuyền sản xuất trong môi trường ảo, PLC đóng vai trò là cầu nối giữa mô hình số và thực tế, cho phép kiểm tra các kịch bản thay đổi mà không gây gián đoạn.
8.4 Định hướng bền vững (Sustainability)
- PLC sẽ được lập trình để tối ưu hoá tiêu thụ năng lượng, giảm lượng chất thải và hỗ trợ các tiêu chuẩn Carbon Neutral mà Toyota cam kết đạt được vào năm 2050.
9. Kết luận
PLC đã và đang là một trong những công nghệ cốt lõi giúp Toyota duy trì vị thế dẫn đầu trong ngành công nghiệp ô tô. Từ việc tự động hoá dây chuyền hàn, lắp ráp, sơn đến quản lý năng lượng, kiểm soát an toàn và tích hợp AI, PLC không chỉ mang lại hiệu suất cao, chất lượng ổn định, mà còn tạo nền tảng cho đổi mới số và bền vững.
Mặc dù còn đối mặt với những thách thức như bảo mật mạng, tích hợp hệ thống cũ và nhu cầu nâng cao năng lực nhân lực, Toyota đã và đang triển khai các giải pháp toàn diện: từ việc áp dụng chuẩn công nghiệp, đầu tư vào đào tạo, cho tới việc khai thác công nghệ edge computing và digital twin.
Trong tương lai, khi AI, IoT và các công nghệ mới ngày càng trở nên phổ biến, PLC sẽ tiếp tục phát triển, trở thành nền tảng thông minh cho các nhà máy Smart Factory của Toyota, góp phần thực hiện tầm nhìn “Mobility for All” – di chuyển cho mọi người, an toàn, hiệu quả và bảo vệ môi trường.
Bài viết cung cấp cái nhìn toàn diện về vai trò và tiềm năng của PLC trong hệ sinh thái sản xuất của Toyota, đồng thời đề xuất các hướng phát triển chiến lược để duy trì lợi thế cạnh tranh trong kỷ nguyên công nghiệp 4.0.