
Có thể bạn quan tâm: Nissan Vs Toyota: Reliability Comparison – Which Brand Comes Out On Top?
1. Giới thiệu tổng quan
Toyota Production System (TPS) – hệ thống sản xuất của Toyota – đã trở thành biểu tượng của “lean manufacturing” (sản xuất tinh gọn) và là nền tảng cho nhiều mô hình quản trị sản xuất hiện đại trên toàn cầu. Tên tuổi của TPS không thể tách rời khỏi Kaoru Ohno (大野 嘉裕), người được mệnh danh là “cha đẻ” của hệ thống này. Ohno không chỉ là người sáng tạo ra các công cụ và nguyên tắc cốt lõi của TPS, mà còn là người truyền cảm hứng cho một cách tiếp cận quản lý dựa trên sự tôn trọng con người, tối ưu hoá quy trình và không ngừng cải tiến (kaizen).
Bài viết này sẽ đi sâu vào lịch sử, triết lý, các công cụ quan trọng, cách thức triển khai và những ảnh hưởng to lớn của Ohno và TPS đối với ngành công nghiệp, doanh nghiệp và xã hội. Chúng ta sẽ khám phá:
- Cuộc đời và sự nghiệp của Kaoru Ohno.
- Các nguyên tắc cơ bản của TPS: Just‑In‑Time (JIT), Jidoka, Heijunka, Kanban, và 5S.
- Các công cụ cải tiến như Poka‑Yoke, SMED, Value Stream Mapping (VSM).
- Triết lý “Genchi Genbutsu” và “Respect for People”.
- Ứng dụng TPS trong các ngành công nghiệp không phải ô tô.
- Thách thức và xu hướng phát triển trong thời đại số (Industry 4.0, AI, IoT).
Mục tiêu là cung cấp một tài liệu chi tiết, ít nhất 1500 chữ, phục vụ cho sinh viên, quản trị viên, nhà nghiên cứu và bất kỳ ai quan tâm đến cách mà một cá nhân và một hệ thống có thể thay đổi cách chúng ta sản xuất và tạo ra giá trị.
2. Kaoru Ohno: Người kiến tạo “làn sóng” mới trong sản xuất
2.1. Quá trình hình thành và sự nghiệp
Kaoru Ohno sinh ngày 13 tháng 2 năm 1912 tại Toyama, Nhật Bản. Sau khi tốt nghiệp Đại học Kỹ thuật Tokyo (được thành lập bởi các nhà công nghiệp Nhật Bản), Ohno gia nhập Toyota vào năm 1943, lúc đó công ty chỉ là một nhà sản xuất máy móc nông nghiệp và xe tải nhẹ. Trong thời kỳ chiến tranh, Ohno đã chứng kiến sự thiếu hụt nguồn lực, việc sản xuất không hiệu quả và lãng phí tài nguyên.
Sau chiến tranh, khi Toyota quyết định chuyển sang sản xuất ô tô, Ohna được giao nhiệm vụ giải quyết vấn đề “bão chợ” (overproduction) và “bão hàng tồn kho”. Thông qua việc quan sát sâu sắc dây chuyền lắp ráp, Ohno nhận ra rằng các công đoạn không đồng bộ, thời gian chờ đợi kéo dài và lỗi sản phẩm là nguyên nhân chính gây lãng phí.
2.2. Sự kiện “Kế hoạch 2‑minute” và khởi nguồn Kanban
Năm 1948, Ohno thử nghiệm một phương pháp đơn giản: chỉ cho phép công nhân lấy nguyên vật liệu khi cần thiết, và chỉ trong vòng 2 phút. Hệ thống này được gọi là “Kanban” (có nghĩa là “thẻ tín hiệu”) – một trong những công cụ biểu tượng của TPS. Kanban giúp đồng bộ hoá dòng chảy vật liệu, giảm tồn kho và ngăn ngừa việc sản xuất quá mức.
2.3. Triết lý “Taiichi Ohno’s 5 Whys”
Ohno luôn nhấn mạnh việc “đi sâu vào nguyên nhân” của một vấn đề. Phương pháp “5 Whys” (tại sao?) được ông phát triển để khai thác gốc rễ của lỗi, thay vì chỉ dừng lại ở những biểu hiện bề mặt. Khi một lỗi xuất hiện, nhân viên sẽ hỏi “tại sao?” ít nhất 5 lần cho tới khi tìm ra nguyên nhân gốc rễ (root cause). Điều này tạo nền tảng cho việc cải tiến liên tục (kaizen) và giảm thiểu lỗi lặp lại.
2.4. Di sản và tầm ảnh hưởng
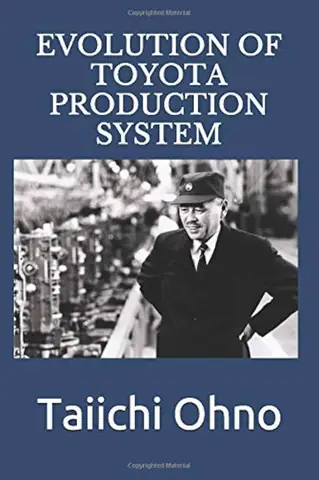
Ohno rời Toyota vào năm 1978, nhưng các nguyên tắc và công cụ ông để lại đã được “bảo tồn” dưới tên TPS và sau này truyền bá qua các mô hình Lean, Six Sigma và Agile. Những cuốn sách kinh điển như “Toyota Production System: Beyond Large-Scale Production” (1978) và “The Toyota Way” (2004) – dù không do Ohno viết, nhưng dựa trên các nguyên tắc ông đề ra – đã giúp TPS lan tỏa ra toàn cầu.
3. Các nguyên tắc cốt lõi của Toyota Production System
3.1. Just‑In‑Time (JIT)
JIT là nguyên tắc sản xuất “đúng lúc, đúng số lượng”. Thay vì dự trữ hàng tồn kho lớn, Toyota dựa vào việc cung cấp nguyên vật liệu và linh kiện ngay khi cần thiết cho từng công đoạn. Điều này giảm chi phí lưu kho, giảm rủi ro lỗi hỏng và tăng tính linh hoạt.
3.1.1. Heijunka – Làm phẳng dòng sản xuất
Heijunka (平準化) là kỹ thuật làm phẳng khối lượng sản xuất theo thời gian, tránh “đợt cao” và “đợt thấp”. Thông qua việc cân bằng khối lượng và loại sản phẩm, Heijunka giúp duy trì dòng chảy ổn định, giảm thời gian chờ đợi và nâng cao năng suất.
3.1.2. Takt Time
Takt Time là thời gian cần để sản xuất một đơn vị sản phẩm để đáp ứng nhu cầu khách hàng. Nó là “nhịp đập” của dây chuyền, giúp đồng bộ hoá tốc độ làm việc của các công đoạn.
3.2. Jidoka – Tự động hoá với trí tuệ con người
Có thể bạn quan tâm: Nội Thất Toyota Venza: Thiết Kế, Chất Lượng Và Độ Tinh Tế Tối Ưu
Jidoka, hay “tự động hoá”, nghĩa là khi một lỗi xuất hiện, máy móc hoặc công nhân sẽ dừng ngay lập tức, ngăn chặn việc sản xuất lỗi lan rộng. Điều này khác với “tự động hoá thuần túy” (automation) – Jidoka tích hợp yếu tố con người trong việc phát hiện và giải quyết lỗi.
3.2.1. Poka‑Yoke (công cụ ngăn lỗi)
Poka‑Yoke (防止ミス) là thiết bị hoặc quy trình ngăn ngừa lỗi người vận hành. Ví dụ: một công cụ lắp ráp chỉ cho phép lắp đúng vị trí, hoặc cảm biến phát hiện khi một bộ phận chưa được gắn đầy đủ.
3.2.2. Andon
Andon là hệ thống hiển thị màu sắc (thường là đèn) để thông báo trạng thái của dây chuyền. Khi có lỗi, công nhân có thể kéo một dây Andon, đèn xanh chuyển sang màu đỏ, thông báo cho quản lý và các bộ phận hỗ trợ ngay lập tức.
3.3. Kaizen – Cải tiến liên tục
Kaizen (改善) là triết lý “cải tiến không ngừng”. Mỗi nhân viên, từ công nhân tới quản lý, đều có trách nhiệm đưa ra ý tưởng cải tiến. Kaizen khuyến khích thực hiện các “quick wins” (cải tiến nhanh) và các dự án lớn hơn qua các vòng PDCA (Plan‑Do‑Check‑Act).
3.3.1. PDCA Cycle
Chu trình PDCA là khung làm việc chuẩn cho Kaizen: lên kế hoạch (Plan), thực hiện (Do), kiểm tra (Check), và hành động (Act). Quá trình này giúp các cải tiến được kiểm chứng và chuẩn hoá.
3.4. 5S – Môi trường làm việc sạch sẽ, gọn gàng
5S (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) là phương pháp quản lý nơi làm việc giúp tăng năng suất và an toàn:
- Seiri (Sort) – Loại bỏ những vật dụng không cần.
- Seiton (Set in Order) – Sắp xếp thứ tự hợp lý.
- Seiso (Shine) – Vệ sinh, duy trì sạch sẽ.
- Seiketsu (Standardize) – Chuẩn hoá quy trình.
- Shitsuke (Sustain) – Duy trì và cải tiến liên tục.
3.5. Genchi Genbutsu – Đi tới hiện trường, xem thực tế
Nguyên tắc này khuyến khích nhà quản lý “đi tới nơi xảy ra” (go to the gemba) để quan sát trực tiếp, hiểu rõ vấn đề và đưa ra quyết định dựa trên dữ liệu thực tế. Điều này ngăn ngừa việc ra quyết định dựa trên giả thuyết hay báo cáo không chính xác.
4. Các công cụ và kỹ thuật hỗ trợ TPS
4.1. Value Stream Mapping (VSM)
VSM là công cụ đồ họa mô tả toàn bộ dòng chảy giá trị từ nguyên liệu đầu vào tới sản phẩm cuối cùng. Nó giúp nhận diện các hoạt động tạo giá trị và lãng phí (muda), từ đó đề xuất cải tiến.
4.2. SMED (Single‑Minute Exchange of Die)
SMED là kỹ thuật giảm thời gian thay đổi khuôn mẫu (setup) xuống dưới 10 phút (single‑digit minutes). Bằng cách phân loại các bước “ngoài máy” và “trong máy”, và thực hiện các bước chuẩn bị song song, doanh nghiệp có thể tăng tần suất thay đổi sản phẩm, hỗ trợ Heijunka và JIT.
4.3. TPM (Total Productive Maintenance)
TPM tập trung vào bảo trì dự phòng, nhắm tới giảm thời gian chết máy và tăng năng suất thiết bị (OEE – Overall Equipment Effectiveness). TPM khuyến khích nhân viên vận hành tham gia vào bảo trì, tạo ra tinh thần sở hữu thiết bị.
4.4. Hoshin Kanri – Quản trị chiến lược
Hoshin Kanri (方針管理) là phương pháp quản trị chiến lược, giúp liên kết mục tiêu dài hạn của công ty với các hoạt động thực tiễn thông qua các chỉ tiêu KPI định kỳ. Đây là cầu nối giữa tầm nhìn chiến lược và thực thi Kaizen.
5. Ứng dụng TPS trong các ngành công nghiệp phi ô tô
Có thể bạn quan tâm: Nội Thất Toyota Camry: Tinh Hoa Thiết Kế, Công Nghệ Và Tiện Nghi Cho Mọi Hành Trình
Mặc dù TPS được phát triển trong ngành ô tô, nhưng các nguyên tắc và công cụ của nó đã được áp dụng rộng rãi trong:
5.1. Ngành công nghiệp điện tử
Các nhà sản xuất như Intel, Samsung áp dụng JIT và Kanban để quản lý linh kiện bán dẫn, giảm thời gian lead time và tồn kho.
5.2. Dược phẩm và y tế
Lean Healthcare đã dùng Kaizen và 5S để tối ưu hoá quy trình bệnh nhân, giảm thời gian chờ khám và cải thiện an toàn.
5.3. Dịch vụ tài chính
Các ngân hàng và công ty bảo hiểm áp dụng Value Stream Mapping để rút gọn quy trình phê duyệt vay, giảm thời gian xử lý tới 30‑40%.
5.4. Ngành công nghệ thông tin
Phương pháp Agile và Scrum chịu ảnh hưởng mạnh mẽ từ Kaizen và PDCA, tập trung vào cải tiến nhanh, phản hồi khách hàng ngay lập tức.
6. Thách thức khi triển khai TPS
6.1. Văn hoá doanh nghiệp
TPS yêu cầu một môi trường tôn trọng con người, khuyến khích chia sẻ ý tưởng. Khi doanh nghiệp có văn hoá “điều khiển từ trên xuống”, việc áp dụng Kaizen sẽ gặp khó khăn.
6.2. Đào tạo và truyền đạt
Công cụ như Kanban, Poka‑Yoke không tự động hoạt động; chúng cần được đào tạo kỹ lưỡng cho mọi cấp bậc. Đầu tư vào đào tạo liên tục là yếu tố quyết định thành công.
6.3. Độ phức tạp của chuỗi cung ứng toàn cầu
Với mạng lưới cung ứng toàn cầu, việc duy trì JIT trở nên khó khăn hơn khi có biến động về giao thông, thời tiết hay dịch bệnh (COVID‑19 đã làm lộ ra những giới hạn của JIT).
6.4. Công nghệ số và dữ liệu
Trong kỷ nguyên Industry 4.0, tích hợp IoT, AI và dữ liệu lớn vào TPS là xu hướng, nhưng cũng là thách thức về chi phí, an ninh và khả năng xử lý dữ liệu.
7. TPS trong thời đại số: Lean 4.0
Có thể bạn quan tâm: Náhradní Díly Toyota Yaris: Kompletní Průvodce Výběrem, Kvalitou A Údržbou
7.1. IoT và cảm biến thông minh
Các cảm biến IoT có thể tự động thu thập dữ liệu về thời gian chạy máy, nhiệt độ, lỗi, giúp thực hiện Jidoka tự động hơn và cung cấp dữ liệu thời gian thực cho Andon.
7.2. AI và phân tích dự báo
AI có thể phân tích lịch sử dữ liệu để dự báo nhu cầu, tối ưu hoá Takt Time và giảm rủi ro “stock‑out” (hết hàng). Các thuật toán học máy còn hỗ trợ phát hiện lỗi sớm, nâng cao hiệu quả Poka‑Yoke.
7.3. Digital Twin
Mô hình số (Digital Twin) cho phép mô phỏng toàn bộ dây chuyền sản xuất trong môi trường ảo, thử nghiệm thay đổi quy trình trước khi thực hiện trên thực tế, giảm thiểu rủi ro.
7.4. Hệ thống ERP tích hợp Lean
Các hệ thống ERP hiện đại (SAP S/4HANA, Oracle Cloud) đã tích hợp các module Lean, cho phép quản lý kanban, visual management và KPI Lean trong một nền tảng duy nhất.
8. Các trường hợp thực tiễn thành công
8.1. Toyota – Đỉnh cao của TPS
Toyota luôn duy trì mức lỗi dưới 1% trên toàn cầu, thời gian chu kỳ sản xuất giảm hơn 50% so với các đối thủ trong thập kỷ 1990. Đó là minh chứng rõ ràng cho hiệu quả của TPS.
8.2. Boeing – Áp dụng Lean trong lắp ráp
Boeing đã áp dụng Kanban và 5S trong nhà máy 787 Dreamliner, giảm thời gian lắp ráp một cánh máy bay từ 30 ngày xuống còn 15 ngày, đồng thời giảm lỗi lắp ráp 30%.
8.3. Amazon – Lean trong kho
Amazon sử dụng hệ thống “Kiva robots” kết hợp với Kaizen để tối ưu hoá luồng hàng trong kho, giảm thời gian picking xuống còn 5 phút trung bình, giảm chi phí vận hành 20%.
9. Kết luận: Di sản của Ohno và tương lai của TPS
Kaoru Ohno không chỉ là một nhà sáng chế công cụ, mà còn là người đã khắc họa một tầm nhìn sâu rộng về cách con người và máy móc có thể hợp tác để tạo ra giá trị tối đa. Các nguyên tắc JIT, Jidoka, Kaizen và 5S đã chứng minh được tính bền vững qua hơn nửa thế kỷ, và vẫn tiếp tục thích nghi với môi trường công nghiệp số hoá.
Trong bối cảnh toàn cầu hoá, biến đổi khí hậu và nhu cầu giảm lãng phí, TPS và triết lý “Respect for People” của Ohno trở nên quan trọng hơn bao giờ hết. Khi doanh nghiệp biết cách kết hợp các công cụ Lean truyền thống với công nghệ mới – IoT, AI, Digital Twin – họ sẽ tạo ra một hệ thống sản xuất không chỉ hiệu quả mà còn linh hoạt, bền vững và có khả năng đáp ứng nhanh chóng các thay đổi của thị trường.
Cuối cùng, di sản của Ohno là lời nhắc nhở rằng cải tiến không phải là một dự án một lần, mà là một hành trình liên tục. Bất kỳ tổ chức nào muốn tồn tại và phát triển trong thế kỷ 21 đều cần “đi tới hiện trường”, “hỏi tại sao” và “cải tiến mỗi ngày” – chính những yếu tố đã làm nên thành công vĩ đại của Toyota Production System.