
Có thể bạn quan tâm: Kaizen Trong Toyota: Ví Dụ Thực Tiễn Và Bài Học Cho Doanh Nghiệp Hiện Đại
1. Giới thiệu chung về Kanban và vai trò của nó trong hệ thống sản xuất Toyota
Kanban, một trong những công cụ quản lý sản xuất nổi tiếng nhất trên thế giới, không chỉ là một “bảng tín hiệu” đơn thuần mà còn là biểu tượng của triết lý Lean – sự loại bỏ lãng phí và tối ưu hoá quy trình. Khi nhắc tới Kanban, hầu hết mọi người sẽ nghĩ ngay đến Toyota Production System (TPS), một hệ thống sản xuất tinh gọn được Toyota phát triển từ những năm 1940‑1950. Kanban chính là “cầu nối” giữa việc sản xuất và nhu cầu thực tế, giúp Toyota đạt được mức độ linh hoạt, chất lượng và hiệu suất cao chưa từng có.
Bài viết này sẽ đi sâu vào nguồn gốc lịch sử của Kanban tại Toyota, phân tích các nguyên tắc cơ bản, mô tả cách thực thi trong môi trường thực tế, đồng thời so sánh với các mô hình quản lý khác và đưa ra những bài học hữu ích cho doanh nghiệp Việt Nam trong bối cảnh công nghiệp 4.0.
2. Lịch sử hình thành Kanban tại Toyota
2.1. Nền tảng của Toyota Production System
- Sau Thế chiến II, Nhật Bản phải đối mặt với nguồn nguyên liệu khan hiếm, chi phí sản xuất cao và nhu cầu phục hồi kinh tế.
- Sakichi Toyoda, người sáng lập Toyoda Automatic Loom Works, đã đặt nền móng cho “Just‑in‑Time” (JIT) – sản xuất đúng lúc, đúng số lượng.
- Taiichi Ohno, người được coi là “cha đẻ” của TPS, đã đưa JIT vào thực tiễn sản xuất ô tô vào những năm 1950, nhằm giảm tồn kho và tăng tốc độ phản hồi nhu cầu thị trường.
2.2. Phát minh Kanban: Từ hệ thống dệt may sang nhà máy ô tô
- Kanban (看板) trong tiếng Nhật có nghĩa là “bảng tín hiệu” hoặc “thẻ chỉ dẫn”. Thuật ngữ này xuất phát từ hệ thống dệt của Toyoda Automatic Loom Works, nơi công nhân dùng thẻ giấy để điều khiển việc cung cấp sợi và chiếu nhuộm.
- Khi Toyota chuyển sang sản xuất ô tô, Taiichi Ohno nhận ra rằng việc sử dụng thẻ giấy để điều khiển luồng nguyên vật liệu và công đoạn lắp ráp sẽ giúp giảm tồn kho và ngăn ngừa việc sản xuất thừa.
- Năm 1953, Kanban chính thức được áp dụng tại nhà máy Toyota’s Koromo Plant (hiện nay là Toyota City), trở thành “trái tim” của TPS.
2.3. Giai đoạn phát triển và tiêu chuẩn hoá
- 1960‑1970: Kanban được mở rộng từ các dây chuyền lắp ráp đơn giản sang các quy trình phức tạp hơn, bao gồm cả việc quản lý linh kiện phụ tùng và phụ tùng thay thế.
- 1970‑1980: Toyota công bố “Toyota Production System: Beyond Large‑Scale Production” (tác giả Taiichi Ohno) – cuốn sách này đưa ra khái niệm “pull system” (hệ thống kéo) dựa trên Kanban, phản ánh rõ ràng cách Kanban thay thế “push system” (hệ thống đẩy) truyền thống.
- 1990‑2000: Với sự lan tỏa của Lean Manufacturing ra toàn cầu, Kanban được các công ty đa quốc gia áp dụng, và Toyota tiếp tục tinh chỉnh quy trình, đưa vào các công cụ hỗ trợ IT như Electronic Kanban (e‑Kanban).
3. Nguyên tắc cơ bản của Kanban trong Toyota
3.1. Pull System (Hệ thống kéo)
- Định nghĩa: Sản xuất chỉ diễn ra khi có nhu cầu thực tế (tín hiệu từ khách hàng hoặc bộ phận tiếp theo).
- Lợi ích: Giảm tồn kho, giảm thời gian chờ, ngăn ngừa sản xuất thừa và giảm chi phí lưu kho.
3.2. Visual Management (Quản lý trực quan)
Có thể bạn quan tâm: Kanban Trong Toyota: Nền Tảng Của Hệ Thống Sản Xuất Lean Và Sự Thành Công Bền Vững
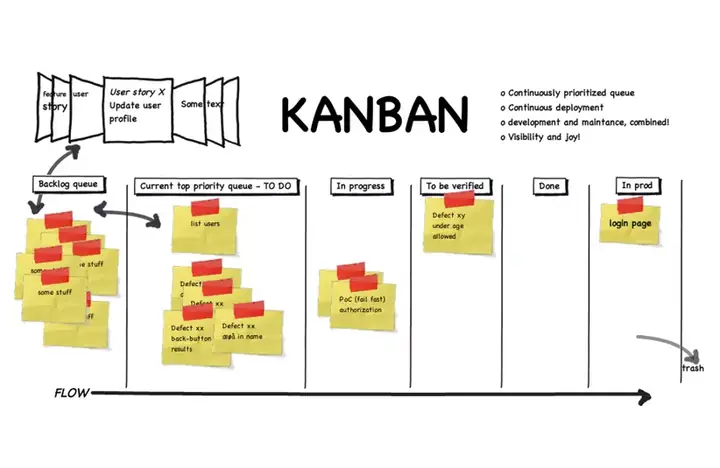
- Kanban Card: Thẻ giấy/nhãn chứa thông tin về mã sản phẩm, số lượng, ngày sản xuất, vị trí lưu trữ.
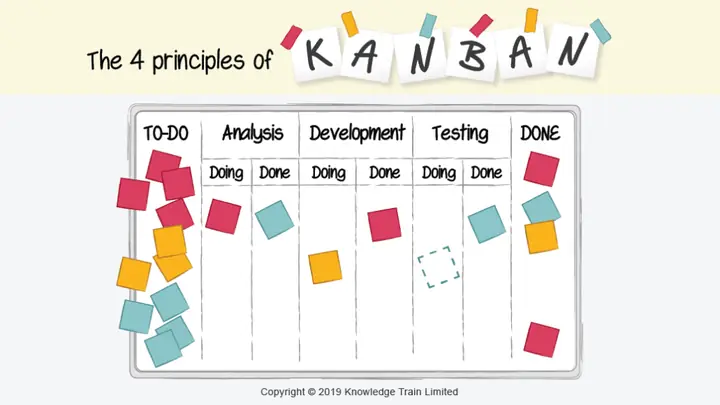
- Bảng Kanban: Được treo tại các khu vực làm việc, cho phép mọi người nhìn thấy trạng thái công việc (To‑Do, In‑Progress, Done).
3.3. Limiting Work in Process (WIP) – Giới hạn công việc đang thực hiện
- Mục tiêu: Ngăn chặn quá tải công nhân và máy móc, duy trì luồng sản phẩm mượt mà.
- Thực hiện: Đặt giới hạn số thẻ Kanban song song trên mỗi dây chuyền, không cho phép thêm công việc mới cho tới khi thẻ cũ được hoàn thành và trả về.
3.4. Continuous Improvement (Kaizen)
- Kaizen: Cải tiến liên tục dựa trên phản hồi từ hệ thống Kanban.
- Công cụ: Họp stand‑up ngắn hàng ngày, phân tích “bottleneck” (điểm nghẽn) và thực hiện “5 Whys” để tìm nguyên nhân gốc rễ.
3.5. Respect for People (Tôn trọng con người)
- Đào tạo: Mỗi công nhân được huấn luyện cách đọc và sử dụng thẻ Kanban, hiểu tầm quan trọng của việc “kéo” thay vì “đẩy”.
- Tham gia: Nhân viên được khuyến khích đề xuất cải tiến quy trình, tạo môi trường làm việc mở và sáng tạo.
4. Cấu trúc và cách hoạt động của hệ thống Kanban tại Toyota
4.1. Các loại thẻ Kanban
| Loại thẻ | Mô tả | Mục đích |
|---|---|---|
| Production Kanban | Chỉ dẫn sản xuất một lô hàng cụ thể (ví dụ: 1000 xe Toyota Corolla). | Đảm bảo dây chuyền sản xuất có đủ nguyên vật liệu để bắt đầu. |
| Withdrawal Kanban | Yêu cầu rút nguyên vật liệu từ kho phụ tùng (khu vực “khu vực 5S”). | Kiểm soát mức tồn kho và thời gian lấy vật tư. |
| Signal Kanban | Thông báo nhu cầu thay đổi nhanh (ví dụ: thay đổi màu sắc, tùy chọn nội thất). | Đáp ứng nhu cầu tùy chỉnh của khách hàng. |
| Electronic Kanban (e‑Kanban) | Phiên bản số hoá, truyền tín hiệu qua hệ thống ERP/MES. | Tăng tốc độ phản hồi và giảm lỗi nhập liệu. |
4.2. Quy trình luồng công việc (Workflow)
- Khởi tạo yêu cầu: Khi khách hàng đặt hàng, hệ thống ERP tạo Production Kanban cho từng bộ phận (khung, động cơ, nội thất…).
- Gửi thẻ tới nhà cung cấp nội bộ: Thẻ được đặt vào “khu vực chuẩn bị” (pre‑assembly), nơi nguyên vật liệu được chuẩn bị.
- Kéo nguyên vật liệu: Khi dây chuyền lắp ráp cần nguyên vật liệu, công nhân rút Withdrawal Kanban từ kho phụ tùng.
- Sản xuất và kiểm tra: Các bộ phận thực hiện lắp ráp, sau khi hoàn thành, thẻ Production Kanban được trả lại về kho để tiếp tục chu kỳ.
- Hoàn thiện và giao hàng: Khi toàn bộ lô hàng hoàn thiện, thẻ Signal Kanban thông báo cho bộ phận giao nhận chuẩn bị vận chuyển.
4.3. Thiết lập giới hạn WIP
- Công thức tính WIP tối ưu:
\text{WIP}_{\max} = \frac{\text{Lead Time} \times \text{Tổng nhu cầu trung bình}}{\text{Số ca làm việc}}
- Toyota áp dụng “2‑card rule” cho mỗi công đoạn: một thẻ đang trong quá trình sản xuất, một thẻ chờ sẵn sàng. Khi thẻ thứ hai được sử dụng, thẻ đầu tiên phải hoàn thành và quay lại chu kỳ.
5. So sánh Kanban với các phương pháp quản lý sản xuất khác
| Tiêu chí | Kanban (Toyota) | MRP (Material Requirements Planning) | JIT (Just‑In‑Time) | Scrum (Agile) |
|---|---|---|---|---|
| Cơ chế | Hệ thống kéo, tín hiệu trực quan | Lập kế hoạch dựa trên dự báo | Sản xuất đúng thời điểm | Sprint, backlog |
| Tồn kho | Thấp, tối ưu hoá | Cao, dựa trên dự báo | Thấp, phụ thuộc vào độ tin cậy nhà cung cấp | Thấp‑trung bình |
| Độ linh hoạt | Cao, thay đổi nhanh qua thẻ | Thấp, thay đổi khó do kế hoạch dài hạn | Trung bình, phụ thuộc vào chuỗi cung ứng | Cao, thay đổi backlog mỗi sprint |
| Yêu cầu công nghệ | Thẻ giấy hoặc e‑Kanban | Hệ thống ERP phức tạp | Hệ thống vận tải và giao nhận | Công cụ quản lý dự án Agile |
| Chi phí triển khai | Thấp‑trung bình (đầu tư vào đào tạo và thẻ) | Cao (phần mềm, dữ liệu) | Trung bình (đầu tư vào logistics) | Thấp (công cụ phần mềm) |
Kanban của Toyota nổi bật ở độ đơn giản, khả năng trực quan và khả năng liên tục cải tiến – những yếu tố giúp nó thích nghi tốt với môi trường sản xuất đa dạng, từ ô tô đến điện tử.
6. Ứng dụng Kanban trong các môi trường sản xuất hiện đại
Có thể bạn quan tâm: Dịch Vụ Bảo Dưỡng Ô Tô Toyota Tại Kalispell: Lợi Ích, Quy Trình Và Lời Khuyên Cho Chủ Xe
6.1. Kanban trong sản xuất ô tô điện (EV)
- Thách thức: Pin lithium‑ion, module điện tử có thời gian giao hàng dài và biến động nguồn cung.
- Giải pháp Kanban: Sử dụng e‑Kanban kết hợp AI để dự báo nhu cầu pin, tự động tạo thẻ khi mức tồn kho giảm tới mức ngưỡng an toàn. Điều này giúp giảm thời gian chờ và tránh gián đoạn dây chuyền lắp ráp EV.
6.2. Kanban trong môi trường làm việc từ xa (Remote Production)
- Công nghệ: Áp dụng nền tảng cloud (Microsoft Power Apps, SAP Fiori) để tạo digital Kanban boards cho các nhà máy phân tán.
- Lợi ích: Nhân viên ở các địa điểm khác nhau có thể cập nhật trạng thái công việc trong thời gian thực, giảm sai sót giao tiếp và tăng tính đồng bộ.
6.3. Kanban và IoT (Internet of Things)
- Cảm biến RFID gắn trên từng thùng nguyên vật liệu, tự động cập nhật số lượng tồn kho vào hệ thống Kanban.
- Kết quả: Giảm thời gian kiểm kê, tăng độ chính xác dữ liệu, cho phép phản hồi nhanh hơn khi có gián đoạn cung ứng.
6.4. Kanban trong sản xuất hàng tiêu dùng nhanh (FMCG)
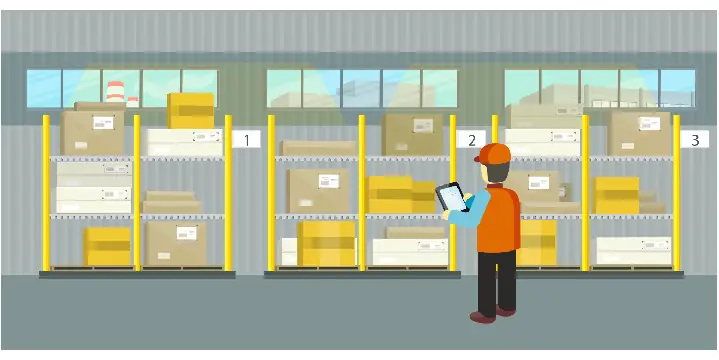
- Mô hình “Two‑Bin”: Hai thùng chứa cùng một loại nguyên vật liệu; khi thùng thứ nhất cạn, thùng thứ hai được dùng và thùng đầu tiên được đặt lại đơn hàng. Đây là một dạng Kanban đơn giản, phù hợp với các nhà máy sản xuất thực phẩm, đồ uống.
7. Các bước triển khai Kanban tại doanh nghiệp (lấy kinh nghiệm từ Toyota)
Bước 1: Đánh giá hiện trạng và xác định dòng giá trị (Value Stream Mapping)
- Vẽ bản đồ dòng giá trị để nhận diện các bước tạo giá trị và các điểm lãng phí (over‑production, waiting, transport, inventory, motion, defects, over‑processing).
Bước 2: Xác định mức tồn kho tối thiểu (Minimum Stock Level) và thiết lập thẻ Kanban
- Dựa trên Lead Time và Demand Rate, tính toán số thẻ cần thiết cho mỗi bộ phận.
Bước 3: Đào tạo nhân viên và xây dựng văn hoá Kaizen
- Tổ chức workshop, thực hành “5S” và “Gemba Walk” để nhân viên hiểu và áp dụng Kanban trong công việc hàng ngày.
Bước 4: Thử nghiệm trên một dây chuyền pilot
- Chọn một dây chuyền sản xuất có mức độ phức tạp vừa phải, triển khai Kanban và theo dõi các chỉ số: Cycle Time, Lead Time, WIP, Tồn kho.
Bước 5: Phân tích kết quả và mở rộng
Có thể bạn quan tâm: Kaizen Trong Toyota: Nền Tảng Văn Hóa Cải Tiến Liên Tục Và Thành Công Toàn Cầu
- Sử dụng PDCA (Plan‑Do‑Check‑Act) để cải tiến, sau khi đạt được mục tiêu, lan rộng Kanban tới các dây chuyền khác.
Bước 6: Số hoá Kanban (nếu cần)
- Đánh giá khả năng chuyển từ thẻ giấy sang e‑Kanban thông qua tích hợp ERP/MES, đồng thời đầu tư vào hạ tầng IoT để tự động cập nhật dữ liệu.
8. Thách thức và giải pháp khi áp dụng Kanban trong môi trường Việt Nam
| Thách thức | Giải pháp đề xuất |
|---|---|
| Thiếu nhận thức về Lean & Kanban | Đầu tư vào chương trình đào tạo, mời chuyên gia Toyota hoặc các nhà tư vấn Lean tới giảng dạy. |
| Hạ tầng công nghệ chưa đồng bộ | Sử dụng giải pháp phần mềm Kanban dựa trên đám mây (ví dụ: Trello, Jira, hoặc phần mềm ERP nội địa có module Kanban). |
| Văn hoá “sản xuất lớn nhanh” | Thực hiện các dự án pilot nhỏ, chứng minh lợi ích thực tiễn (giảm tồn kho, tăng năng suất) để thay đổi tư duy. |
| Mối quan hệ cung ứng không ổn định | Áp dụng Kanban với nhà cung cấp (Supplier Kanban): chia sẻ thông tin tồn kho và nhu cầu qua cổng thông tin chung, tạo cam kết cung ứng kịp thời. |
| Chi phí chuyển đổi | Bắt đầu với thẻ giấy và quy trình 5S, dần dần nâng cấp lên e‑Kanban khi ROI đạt ngưỡng. |
9. Các công cụ hỗ trợ Kanban hiện đại
- Trello / Jira – Bảng Kanban trực quan, dễ cấu hình, phù hợp cho dự án phần mềm và quản lý công việc nội bộ.
- Microsoft Power Apps + Power Automate – Tự động hoá luồng công việc, tạo thẻ Kanban điện tử và tích hợp với Excel, SharePoint.
- SAP Kanban – Module tích hợp trong SAP ERP, hỗ trợ quản lý tồn kho, lập kế hoạch sản xuất dựa trên Kanban.
- IoT Sensors (RFID, NFC) – Thu thập dữ liệu thời gian thực, cập nhật tự động trạng thái thẻ Kanban trên hệ thống.
- LeanKit – Nền tảng chuyên dụng cho Lean Manufacturing, cung cấp báo cáo KPI, phân tích bottleneck.
10. Kết luận: Kanban – Di sản bền vững của Toyota và hành trình chuyển đổi số cho doanh nghiệp
Kanban không chỉ là một công cụ quản lý vật tư, mà còn là triết lý – “đúng người, đúng thời điểm, đúng số lượng”. Nhờ vào cấu trúc đơn giản, tính trực quan và khả năng thích nghi, Kanban đã giúp Toyota duy trì vị thế dẫn đầu trong ngành công nghiệp ô tô suốt hơn nửa thế kỷ.
Trong thời đại Công nghiệp 4.0, việc số hoá Kanban (e‑Kanban, IoT‑enabled Kanban) mở ra cơ hội mới: giảm thiểu lỗi con người, tăng tốc độ phản hồi và tạo nền tảng cho phân tích dữ liệu (big data) nhằm dự báo nhu cầu chính xác hơn. Đối với các doanh nghiệp Việt Nam, việc áp dụng Kanban – bắt đầu từ những thẻ giấy đơn giản, tiến tới nền tảng số hoá – sẽ là con đường ngắn nhất để nâng cao năng lực cạnh tranh, giảm chi phí và đáp ứng nhanh chóng nhu cầu khách hàng.
“Kanban không chỉ là một công cụ, mà là một cách nhìn nhận và hành động – một cam kết không ngừng cải tiến và tôn trọng con người.”
— Lấy cảm hứng từ triết lý của Taiichi Ohno và Toyota Production System.
Với những kiến thức và hướng dẫn chi tiết trên, hy vọng doanh nghiệp của bạn có thể đưa Kanban vào thực tiễn, xây dựng một môi trường sản xuất thông minh, linh hoạt và bền vững, theo gương mẫu của Toyota.
Bài viết tổng hợp từ các nguồn tài liệu của Toyota, sách “The Toyota Way” của Jeffrey Liker, và các nghiên cứu thực tiễn về Lean Manufacturing.