
Có thể bạn quan tâm: Công Ty Cổ Phần Toyota Việt Nam: Hành Trình Phát Triển Và Tầm Ảnh Hưởng Trong Ngành Ô Tô Việt Nam
Lời mở đầu
Toyota Motor Corporation, một trong những tập đoàn ô tô lớn nhất thế giới, không chỉ nổi tiếng với các dòng xe chất lượng cao, công nghệ tiên tiến mà còn được biết đến với hệ thống quản lý sản xuất độc đáo – Toyota Production System (TPS). Đằng sau những thành công vang dội của Toyota là mạng lưới các xưởng sản xuất hiện đại, được xây dựng và vận hành theo triết lý “Lean Manufacturing”, “Kaizen” (cải tiến liên tục) và “Jidoka” (tự động hoá với sự can thiệp của con người). Bài viết này sẽ đi sâu vào phân tích cấu trúc, quy trình, công nghệ và chiến lược phát triển của các xưởng sản xuất Toyota, đồng thời khám phá cách mà công ty này đáp ứng nhu cầu thị trường, nâng cao năng suất và bảo vệ môi trường.
1. Lịch sử hình thành và phát triển của Toyota
1.1. Khởi nguồn từ công ty Toyoda Automatic Loom Works
Toyota được thành lập vào năm 1937 bởi Kiichiro Toyoda, con trai của Sakichi Toyoda – người sáng lập Toyoda Automatic Loom Works, một công ty sản xuất máy dệt. Ban đầu, Toyota tập trung vào sản xuất xe tải và xe máy, nhưng nhanh chóng mở rộng sang sản xuất xe hơi dân dụng.
1.2. Giai đoạn “Sự bùng nổ” sau Thế chiến II
Sau chiến tranh, nhu cầu về phương tiện cá nhân tăng mạnh, Toyota đã đẩy mạnh nghiên cứu và phát triển các mẫu xe mới, đồng thời áp dụng các phương pháp sản xuất hiện đại. Năm 1950, Toyota giới thiệu hệ thống sản xuất “Just-In-Time” (JIT) – cung ứng nguyên liệu đúng thời điểm, giảm tồn kho và tăng hiệu quả.
1.3. Sự ra đời của Toyota Production System (TPS)
TPS, còn được gọi là “Hệ thống sản xuất Toyota”, được hình thành vào những năm 1960-1970, dựa trên hai trụ cột chính: Jidoka (tự động hoá có con người) và Just-In-Time. Hệ thống này đã trở thành chuẩn mực cho các nhà sản xuất trên toàn thế giới, giúp Toyota đạt được mức độ chất lượng và năng suất cao nhất.
2. Cấu trúc mạng lưới xưởng sản xuất toàn cầu
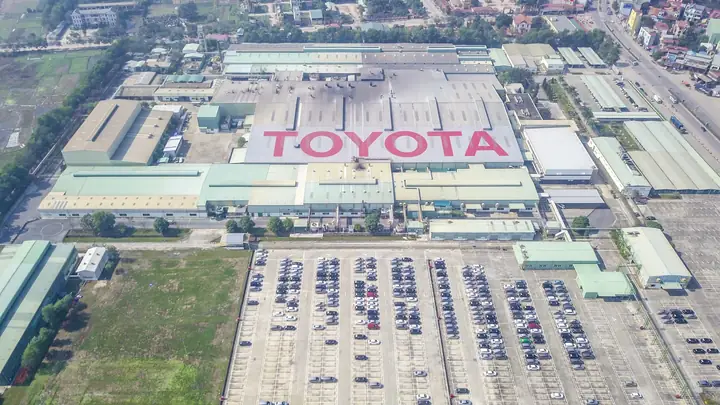
Toyota hiện sở hữu hơn 50 nhà máy sản xuất trên toàn thế giới, bao gồm các khu vực:
| Khu vực | Số lượng nhà máy | Các mô hình chính |
|---|---|---|
| Nhật Bản | 15 | Corolla, Camry, Prius |
| Bắc Mỹ (Mỹ, Canada, Mexico) | 12 | Camry, RAV4, Tundra |
| Châu Âu (Anh, Pháp, Thụy Điển) | 8 | Yaris, Corolla, Prius |
| Châu Á (Thái Lan, Indonesia, Ấn Độ) | 10 | Hilux, Fortuner, Innova |
| Châu Đại Dương (Úc) | 2 | Corolla, Hilux |
| Trung Đông & Châu Phi | 3 | Corolla, Camry |
Mỗi nhà máy không chỉ sản xuất các mẫu xe dành cho thị trường nội địa mà còn xuất khẩu sang các khu vực khác, tạo nên một chuỗi cung ứng phức tạp và linh hoạt.
3. Triết lý và nguyên tắc quản lý trong xưởng sản xuất
3.1. Lean Manufacturing
Lean là phương pháp tối ưu hoá quá trình sản xuất, loại bỏ lãng phí (Muda) và tập trung vào giá trị gia tăng cho khách hàng. Toyota áp dụng 5S (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) để duy trì môi trường làm việc sạch sẽ, gọn gàng và an toàn.
3.2. Kaizen – Cải tiến liên tục
Kaizen không chỉ là một khái niệm mà còn là một hành động thực tiễn trong từng công đoạn. Mỗi công nhân, kỹ sư, quản lý đều được khuyến khích đưa ra ý tưởng cải tiến, dù là nhỏ nhất, nhằm giảm thời gian chờ, tăng năng suất hoặc giảm chi phí.
Có thể bạn quan tâm: Công Ty Toyota Ở Hưng Yên: Câu Chuyện Thành Công Và Tầm Ảnh Hưởng Đối Với Khu Vực
3.3. Jidoka – Tự động hoá có con người
Trong các dây chuyền lắp ráp, robot và máy móc được lập trình để tự động dừng khi phát hiện lỗi (Andon). Nhân viên có quyền và trách nhiệm can thiệp ngay lập tức, ngăn chặn lỗi lan truyền và đảm bảo chất lượng sản phẩm cuối cùng.
3.4. Just-In-Time (JIT)
JIT yêu cầu nguyên liệu, linh kiện phải được cung cấp đúng thời điểm, đúng số lượng, giảm tối đa tồn kho. Điều này đòi hỏi một hệ thống logistics và quản lý nhà cung cấp chặt chẽ, với các KPI rõ ràng như thời gian giao hàng (OTD) và mức độ chính xác (PO accuracy).
4. Công nghệ hiện đại trong sản xuất Toyota
4.1. Robot công nghiệp và tự động hoá
Toyota sử dụng hơn 30.000 robot công nghiệp trong các nhà máy, từ lắp ráp khung xe, hàn, sơn cho đến kiểm tra chất lượng. Các robot này được tích hợp AI để tự học và tối ưu hoá quy trình.
4.2. Hệ thống IoT và dữ liệu lớn (Big Data)
Mỗi máy móc, dây chuyền được gắn cảm biến IoT, truyền dữ liệu thời gian thực về trung tâm điều khiển. Dữ liệu này được xử lý bằng các thuật toán Machine Learning để dự đoán bảo trì, tối ưu hoá năng suất và phát hiện sớm các bất thường.
4.3. In 3D (Additive Manufacturing)
Toyota áp dụng công nghệ in 3D để sản xuất các bộ phận nhựa, kim loại phức tạp, giảm thời gian phát triển mẫu và chi phí gia công. Điều này đặc biệt hữu ích trong việc tạo ra các bộ phận thay thế nhanh chóng cho các nhà máy xa.
4.4. Hệ thống quản lý năng lượng (Energy Management System)
Để giảm tiêu thụ năng lượng và khí thải CO₂, Toyota triển khai các hệ thống quản lý năng lượng thông minh, sử dụng năng lượng mặt trời, turbine gió và tái sử dụng nhiệt thải trong quá trình sản xuất.
5. Quy trình sản xuất một chiếc xe Toyota – Từ nguyên liệu đến bàn giao
5.1. Giai đoạn thiết kế và lập kế hoạch
Có thể bạn quan tâm: Công Ty Tnhh Toyota Bình Thuận – Đối Tác Tin Cậy Cho Người Tiêu Dùng Ô Tô Tại Miền Trung
- Phân tích nhu cầu thị trường: Đội ngũ Marketing và R&D thu thập dữ liệu bán hàng, xu hướng tiêu dùng.
- Thiết kế CAD/CAM: Sử dụng phần mềm CATIA, Siemens NX để mô hình hoá chi tiết.
- Mô phỏng và thử nghiệm: Thực hiện mô phỏng CFD (động lực học chất lưu) và FEA (phân tích phần tử hữu hạn) để tối ưu hoá khí động học và độ bền.
5.2. Chuẩn bị nguyên liệu và linh kiện
- Mua sắm nguyên liệu: Thép, nhôm, nhựa được mua từ các nhà cung cấp đã được Toyota đánh giá theo tiêu chuẩn “Toyota Supplier Criteria”.
- Kiểm tra chất lượng: Mỗi lô vật liệu được kiểm tra bằng phương pháp X-ray, Ultrasonic và kiểm tra độ bền kéo.
- Lưu trữ JIT: Nguyên liệu được lưu trữ trong khu vực “Kanban” để đáp ứng nhanh khi dây chuyền yêu cầu.
5-3. Gia công và lắp ráp
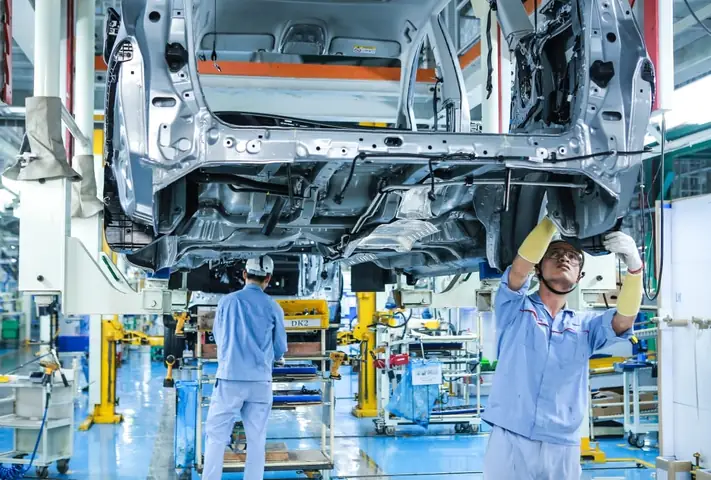
- Cắt và uốn khung (Stamping & Bending): Sử dụng máy dập lớn để tạo ra các tấm kim loại theo mẫu.
- Hàn (Welding): Robot hàn điểm, hàn MIG/MAG thực hiện việc ghép các bộ phận khung.
- Sơn (Painting): Hệ thống sơn tự động với công nghệ “Electrocoat” và “Basecoat Clearcoat” để đạt độ bám dính và độ bóng tối ưu.
- Lắp ráp cơ khí (Mechanical Assembly): Dây chuyền lắp ráp động cơ, hộp số, hệ thống treo và phanh.
- Lắp ráp nội thất (Interior Assembly): Lắp ghế, bảng điều khiển, hệ thống giải trí.
- Kiểm tra chất lượng (Quality Inspection): Sử dụng máy đo laser, cảm biến đo lực và hệ thống Vision để phát hiện lỗi.
5-4. Kiểm định và thử nghiệm cuối cùng
- Kiểm tra động cơ: Đo công suất, tiêu thụ nhiên liệu, mức độ phát thải.
- Kiểm tra an toàn: Thực hiện các bài test va chạm (crash test), kiểm tra hệ thống phanh ABS, ESP.
- Kiểm tra môi trường: Đánh giá mức độ phát thải CO₂, tiêu thụ điện năng.
- Kiểm tra cuối cùng (Final Inspection): Đánh giá tổng thể, cấp “Toyota Quality Seal” trước khi giao cho khách hàng.
5-5. Giao hàng và hậu mãi
- Logistics: Sử dụng hệ thống quản lý vận tải (TMS) để tối ưu hoá lộ trình giao hàng, giảm thời gian và chi phí.
- Dịch vụ hậu mãi: Mạng lưới đại lý và trung tâm bảo dưỡng toàn cầu, cung cấp phần mềm “Toyota Service Connect” để quản lý lịch bảo dưỡng và cảnh báo sớm.
6. Đánh giá năng suất và chất lượng của các xưởng sản xuất
6.1. Các chỉ số KPI quan trọng
| KPI | Mô tả | Mục tiêu Toyota |
|---|---|---|
| OEE (Overall Equipment Effectiveness) | Đánh giá hiệu suất tổng thể của máy móc | >85% |
| Defect Rate | Số lỗi trên mỗi 1.000 xe | < 5 |
| Lead Time | Thời gian từ nhận đơn đến giao hàng | < 30 ngày |
| Energy Consumption per Vehicle | Năng lượng tiêu thụ cho mỗi xe | Giảm 10% mỗi 5 năm |
| Supplier On‑Time Delivery (OTD) | Tỷ lệ giao hàng đúng hẹn của nhà cung cấp | >95% |
6.2. Thành tựu nổi bật
- Nhà máy Toyota ở Kentucky (Mỹ): Đạt OEE 88%, giảm thời gian lắp ráp trung bình từ 18 giờ xuống 12 giờ nhờ áp dụng robot AI.
- Nhà máy Toyota Thailand: Giảm tiêu thụ năng lượng 15% qua việc lắp đặt hệ thống năng lượng mặt trời 10 MW.
- Nhà máy Toyota ở Tsutsumi (Nhật Bản): Tiền thân của “Toyota Production System” vẫn duy trì mức defect rate dưới 3/1.000 xe.
7. Đối tác và chuỗi cung ứng toàn cầu
7.1. Mô hình “Supplier Partnership”
Toyota không chỉ là khách hàng mà còn là đối tác chiến lược với các nhà cung cấp. Họ áp dụng mô hình “Tier‑1, Tier‑2” để phân cấp trách nhiệm, đồng thời triển khai chương trình “Toyota Supplier Support Center” nhằm hỗ trợ cải tiến quy trình, nâng cao chất lượng và giảm chi phí.
7.2. Chuỗi cung ứng bền vững
- Tiêu chuẩn môi trường: Các nhà cung cấp phải tuân thủ tiêu chuẩn ISO 14001 và giảm lượng khí thải CO₂.
- Đánh giá xã hội: Kiểm tra điều kiện lao động, tiêu chuẩn an toàn và trách nhiệm xã hội.
- Công nghệ số: Sử dụng nền tảng blockchain để theo dõi nguồn gốc linh kiện, đảm bảo tính minh bạch và phòng ngừa hàng giả.
8. Chiến lược mở rộng và đầu tư vào các xưởng mới
8.1. Đầu tư vào xe điện (EV)
Toyota đã công bố kế hoạch đầu tư hơn 30 tỷ USD vào các nhà máy sản xuất xe điện và pin trong thập kỷ tới. Các xưởng mới tại Bắc Mỹ và châu Á sẽ được trang bị dây chuyền lắp ráp pin lithium‑ion, công nghệ gia công nhẹ và hệ thống quản lý năng lượng thông minh.
8.2. Xưởng “Smart Factory”
Có thể bạn quan tâm: Công Ty Da Quốc Gia Toyota: Hành Trình Vươn Tầm Và Đột Phá Trong Ngành Công Nghiệp Ô Tô Việt Nam
- Hệ thống Cyber‑Physical: Kết nối máy móc, robot, cảm biến và hệ thống ERP trong một môi trường ảo.
- AI‑driven Decision Making: Sử dụng trí tuệ nhân tạo để tự động hoá quyết định sản xuất, dự báo nhu cầu và tối ưu hoá tồn kho.
- Digital Twin: Tạo bản sao kỹ thuật số của toàn bộ nhà máy để mô phỏng, kiểm tra và cải tiến quy trình mà không ảnh hưởng tới hoạt động thực tế.
8.3. Địa điểm chiến lược
- Bắc Mỹ: Mở rộng nhà máy tại Texas và Ohio để đáp ứng nhu cầu xe điện của thị trường.
- Châu Á – Thái Lan, Ấn Độ: Tận dụng nguồn lao động kỹ thuật và chi phí sản xuất hợp lý, đồng thời phát triển các mẫu xe địa phương (ví dụ: Toyota Innova tại Indonesia).
- Châu Âu: Đầu tư vào nhà máy tại Pháp và Anh để sản xuất các mẫu xe hybrid và plug‑in hybrid, đáp ứng quy định khắt khe về phát thải.
9. Tác động kinh tế và xã hội của các xưởng Toyota
9.1. Tạo việc làm
Mỗi nhà máy Toyota trung bình tạo ra từ 3.000 đến 7.000 việc làm trực tiếp, cộng thêm hàng chục nghìn việc làm gián tiếp trong chuỗi cung ứng và dịch vụ hỗ trợ.
9.2. Đào tạo và phát triển nhân lực
Toyota triển khai chương trình “Toyota Technical Training Center” (TTC) tại các khu vực sản xuất, cung cấp khóa học kỹ thuật, quản lý sản xuất và kỹ năng mềm. Hơn 80% nhân viên trong xưởng được đào tạo nội bộ mỗi năm.
9.3. Đóng góp cho cộng đồng
- Chương trình môi trường: Trồng cây xanh, giảm phát thải và tái chế chất thải công nghiệp.
- Hoạt động xã hội: Hỗ trợ giáo dục, y tế và phát triển hạ tầng tại các địa phương có nhà máy.
10. Thách thức và cơ hội trong tương lai
10.1. Thách thức
- Biến đổi khí hậu: Áp lực giảm phát thải CO₂ và đáp ứng tiêu chuẩn môi trường ngày càng nghiêm ngặt.
- Cạnh tranh công nghệ: Sự bùng nổ của các nhà sản xuất xe điện như Tesla, BYD và các công ty công nghệ.
- Chuỗi cung ứng bất ổn: Rủi ro từ đại dịch, bất ổn chính trị và biến động giá nguyên liệu.
10.2. Cơ hội
- Xe điện và hybrid: Thị trường xe điện dự kiến tăng 30% mỗi năm, Toyota có lợi thế về công nghệ hybrid.
- Số hoá và AI: Áp dụng AI trong dự báo nhu cầu, tối ưu hoá dây chuyền và bảo trì dự đoán.
- Thị trường mới: Các quốc gia đang phát triển nhu cầu di chuyển tăng cao, mở ra cơ hội mở rộng nhà máy tại châu Á, Châu Phi.
11. Kết luận
Toyota không chỉ là một thương hiệu ô tô danh tiếng mà còn là biểu tượng của hiệu suất sản xuất, đổi mới công nghệ và trách nhiệm xã hội. Các xưởng sản xuất của Toyota, được xây dựng dựa trên nền tảng Toyota Production System, đã chứng minh khả năng đáp ứng nhu cầu đa dạng của khách hàng toàn cầu, đồng thời duy trì tiêu chuẩn chất lượng và môi trường cao nhất.
Với chiến lược mở rộng mạnh mẽ vào lĩnh vực xe điện, đầu tư vào các xưởng “Smart Factory” và tiếp tục phát triển mối quan hệ bền vững với nhà cung cấp, Toyota đang chuẩn bị cho mình một vị thế vững chắc trong kỷ nguyên công nghiệp 4.0. Đối với các doanh nghiệp, nhà quản lý và những người quan tâm đến ngành công nghiệp ô tô, việc hiểu rõ cấu trúc, quy trình và triết lý sản xuất của Toyota không chỉ giúp nắm bắt xu hướng hiện tại mà còn mở ra những bài học quý giá về cách xây dựng một hệ thống sản xuất bền vững, linh hoạt và hiệu quả.
Bài viết trên đã cung cấp một cái nhìn toàn diện về công ty Toyota và các xưởng sản xuất của mình, từ lịch sử, triết lý quản lý, công nghệ hiện đại, quy trình sản xuất chi tiết, đến chiến lược phát triển tương lai. Hy vọng người đọc sẽ có được sự hiểu biết sâu sắc và có thể áp dụng những kiến thức này vào thực tiễn của mình.