Giới thiệu chung về Toyota và tầm quan trọng của hình ảnh sản xuất
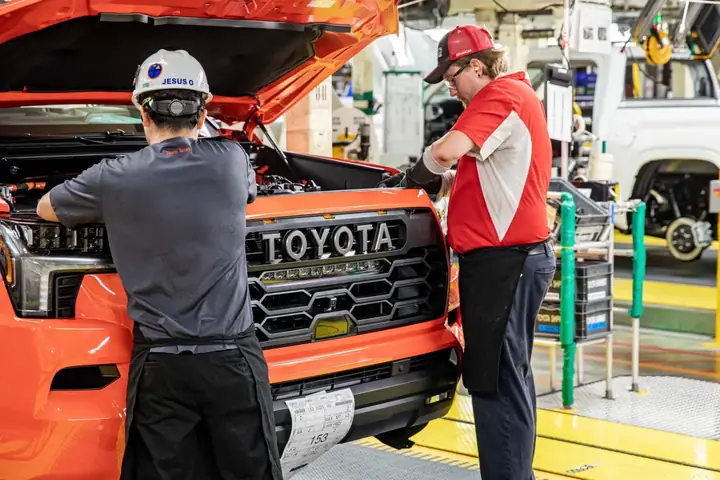
Toyota, một trong những tập đoàn ô tô lớn nhất thế giới, không chỉ nổi tiếng với các dòng xe chất lượng mà còn được biết đến rộng rãi nhờ hệ thống sản xuất tiên tiến và triết lý quản lý độc đáo. Khi nhắc đến “manufacturing image with workers Toyota” (hình ảnh sản xuất với công nhân Toyota), chúng ta không chỉ đang nói về những bức ảnh chụp các dây chuyền lắp ráp, mà còn đề cập đến một nền văn hoá làm việc, một triết lý sản xuất (Toyota Production System – TPS) và cách mà mỗi công nhân, mỗi bộ phận trong nhà máy đóng góp vào chuỗi giá trị toàn diện.
Bài viết này sẽ cung cấp một cái nhìn chi tiết, sâu sắc và toàn diện về hình ảnh sản xuất của Toyota, tập trung vào vai trò của công nhân, quy trình làm việc, công nghệ hỗ trợ và những câu chuyện thực tế từ các nhà máy trên khắp thế giới. Mục tiêu không chỉ là mô tả mà còn phân tích cách mà Toyota xây dựng và duy trì một môi trường làm việc hiệu quả, an toàn và sáng tạo, từ đó tạo ra những chiếc xe đáp ứng tiêu chuẩn cao nhất về chất lượng và độ bền.
1. Lịch sử hình thành và phát triển của Toyota Production System (TPS)
1.1. Nguồn gốc và triết lý Kaizen
Kaizen (cải tiến liên tục) là nền tảng của TPS. Khi công nhân Toyota nhìn thấy bất kỳ vấn đề nào trong quy trình, họ được khuyến khích đề xuất cải tiến ngay lập tức.
Poka-yoke (công cụ phòng ngừa lỗi) được tích hợp trong thiết kế máy móc và quy trình làm việc, giảm thiểu lỗi do con người gây ra.
1.2. Hai trụ cột chính của TPS
Just-In-Time (JIT) – Sản xuất đúng thời gian, giảm tồn kho, tối ưu hoá dòng chảy vật liệu.
Jidoka – Tự động hoá với yếu tố con người, nghĩa là máy móc có khả năng dừng lại khi phát hiện lỗi, đồng thời công nhân có quyền dừng dây chuyền để giải quyết sự cố.
1.3. Vai trò của công nhân trong việc duy trì TPS
Tham gia quyết định: Mỗi công nhân có quyền đề xuất cải tiến, tham gia vào các cuộc họp Kaizen.
Đào tạo liên tục: Toyota đầu tư mạnh vào chương trình đào tạo nội bộ, giúp công nhân nắm vững kỹ năng và kiến thức cần thiết.
Đánh giá và phản hồi: Hệ thống đánh giá công bằng, dựa trên tiêu chí rõ ràng, tạo động lực cho nhân viên.
2. Hình ảnh thực tế trong các nhà máy Toyota
2.1. Nhà máy Toyota tại Nagoya, Nhật Bản
Mô tả không gian: Các dây chuyền lắp ráp được bố trí hợp lý, ánh sáng tự nhiên chiếu vào, tạo cảm giác thoải mái cho công nhân.
Công nhân trong hành động: Hình ảnh các công nhân đang kiểm tra chi tiết động cơ, sử dụng công cụ đo lường laser để đảm bảo độ chính xác trong từng milimet.
Công nghệ hỗ trợ: Robot công nghiệp thực hiện các công đoạn hàn, trong khi công nhân tập trung vào các công đoạn lắp ghép tinh vi và kiểm tra chất lượng.
2.2. Nhà máy Toyota ở Bắc Mỹ – Georgetown, Kentucky
Môi trường đa văn hoá: Hình ảnh các công nhân đa dạng về quốc tịch, ngôn ngữ, nhưng cùng hướng tới mục tiêu chung.
An toàn lao động: Các biển báo an toàn, mũ bảo hiểm, găng tay được sử dụng đầy đủ. Hình ảnh công nhân đang tham gia buổi đào tạo an toàn hàng tháng.
Tiếp cận công nghệ mới: Sử dụng hệ thống AR (Augmented Reality) để hướng dẫn công nhân lắp ráp các bộ phận phức tạp.
2.3. Nhà máy Toyota tại châu Á – Thái Lan và Indonesia
Nỗ lực giảm thiểu chất thải: Hình ảnh công nhân tham gia vào các hoạt động tái chế vật liệu nhựa, kim loại.
Công nghệ xanh: Các dây chuyền năng lượng mặt trời cung cấp năng lượng cho nhà máy, công nhân kiểm soát và bảo trì hệ thống.
Đào tạo kỹ năng mềm: Hình ảnh các buổi hội thảo giao tiếp, quản lý thời gian dành cho công nhân.
3. Quy trình làm việc và vai trò của công nhân trong từng giai đoạn
3.1. Giai đoạn chuẩn bị nguyên vật liệu
Kiểm tra nguyên liệu đầu vào: Công nhân nhận và kiểm tra các lô nguyên liệu, sử dụng máy đo độ ẩm, độ cứng để đảm bảo tiêu chuẩn.
Lưu trữ và phân phối: Hệ thống Kanban giúp công nhân biết khi nào cần lấy nguyên liệu, giảm thiểu tồn kho.
3.2. Giai đoạn lắp ráp chính
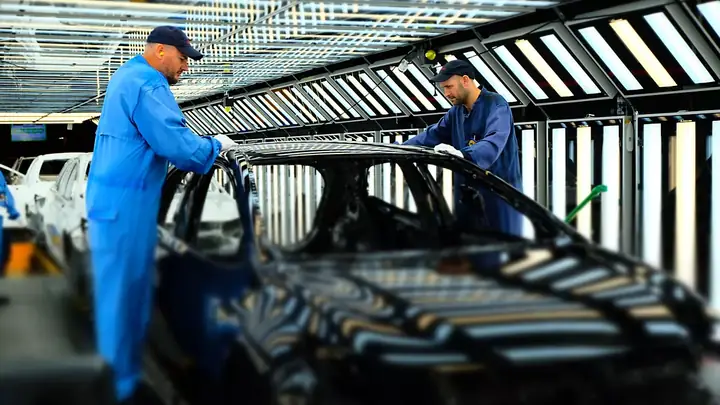
Dây chuyền lắp ráp: Mỗi công nhân chịu trách nhiệm một công đoạn cụ thể, ví dụ: lắp ghế ngồi, gắn hệ thống phanh.
Kiểm tra chất lượng tại chỗ: Sau mỗi công đoạn, công nhân thực hiện kiểm tra bằng công cụ đo lường, ghi nhận kết quả vào hệ thống MES (Manufacturing Execution System).
3.3. Giai đoạn kiểm tra cuối cùng
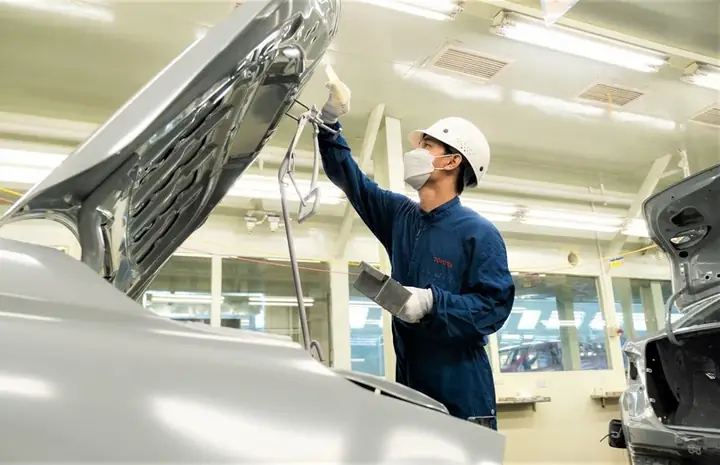
Kiểm tra toàn bộ xe: Đội ngũ công nhân và kỹ thuật viên thực hiện kiểm tra toàn bộ chức năng, từ hệ thống điện, động cơ đến hệ thống an toàn.
Thử nghiệm trên đường: Một số công nhân tham gia vào các buổi thử nghiệm xe trên đường thực tế, thu thập dữ liệu để cải tiến.
3.4. Giai đoạn đóng gói và giao hàng
Đóng gói bảo vệ: Công nhân chuẩn bị các bộ phận, sử dụng vật liệu bảo vệ thân thiện môi trường.
Quản lý logistics: Sử dụng phần mềm quản lý chuỗi cung ứng, công nhân nhập dữ liệu và theo dõi quá trình giao hàng.
4. Đào tạo và phát triển nguồn nhân lực
4.1. Chương trình “Toyota Way” cho công nhân mới
Thời gian đào tạo: 6 tuần, bao gồm lý thuyết và thực hành.
Nội dung: Lịch sử Toyota, nguyên tắc Kaizen, an toàn lao động, sử dụng công cụ đo lường, quy trình JIT và Jidoka.
4.2. Hệ thống “Mentor – Apprentice”
Mô hình: Công nhân kinh nghiệm (Mentor) hướng dẫn thực tập sinh (Apprentice) trong các công đoạn thực tế.
Lợi ích: Truyền đạt kinh nghiệm, giảm thời gian học việc, tạo môi trường học tập liên tục.
Biện pháp: Kiểm tra an toàn hàng ngày, báo cáo gần như ngay lập tức khi có nguy cơ.
5.2. Hệ thống báo cáo “Safety Observation”
Cách thức: Công nhân có thể ghi lại các quan sát về nguy cơ tiềm ẩn và đề xuất giải pháp.
Kết quả: Giảm 30% các tai nạn nhẹ trong 2 năm qua tại nhà máy Kentucky.
5.3. Chương trình sức khỏe toàn diện
Khám sức khỏe định kỳ: Hàng năm, bao gồm xét nghiệm máu, kiểm tra tim mạch.
Hoạt động thể dục: Các buổi tập yoga, thể dục nhẹ nhàng ngay trong khuôn viên nhà máy.
6. Công nghệ hiện đại hỗ trợ công nhân
6.1. Robot cộng tác (Cobots)
Mô tả: Robot làm việc bên cạnh công nhân, hỗ trợ các công đoạn nặng, giảm tải công việc.
Ví dụ: Cobots giúp nâng và di chuyển các bộ phận động cơ nặng, công nhân tập trung vào lắp ráp tinh vi.
6.2. Hệ thống thực tế ảo (VR) cho đào tạo
Ứng dụng: Công nhân mới trải nghiệm môi trường ảo để làm quen với dây chuyền trước khi thực tế.
Lợi ích: Giảm thời gian đào tạo, tăng độ chính xác trong thực hiện.
6.3. IoT và dữ liệu lớn (Big Data)
Cảm biến thông minh: Giám sát nhiệt độ, độ rung của máy móc, cảnh báo sớm cho công nhân.
Phân tích dữ liệu: Dự báo hỏng hóc, tối ưu lịch bảo trì, giảm thời gian dừng máy.
7. Các câu chuyện thành công thực tế
7.1. Câu chuyện của ông Hiroshi Tanaka – Kỹ thuật viên lắp ráp
“Khi tôi mới vào làm, tôi chỉ là một công nhân lắp ráp bình thường. Nhờ chương trình Kaizen, tôi đã đề xuất cách sắp xếp lại công cụ đo lường, giảm thời gian kiểm tra từ 15 giây xuống còn 7 giây. Đó là một cải tiến nhỏ nhưng đã giúp dây chuyền tăng năng suất 2% mỗi ngày.”
7.2. Câu chuyện của chị María González – Nhân viên an toàn tại Kentucky
“Chúng tôi đã triển khai hệ thống ‘Safety Observation’ và trong vòng 6 tháng, số vụ tai nạn giảm 40%. Tôi tự hào khi thấy mọi người đều chủ động báo cáo và cải thiện môi trường làm việc.”
7.3. Câu chuyện của nhóm trẻ kỹ sư tại nhà máy Thái Lan
“Chúng tôi đã sử dụng công nghệ AR để hướng dẫn công nhân lắp ráp hệ thống điện mới. Nhờ đó, thời gian lắp ráp giảm 25% và lỗi giảm 15%.”
8. Đánh giá tác động của hình ảnh sản xuất đến thương hiệu Toyota
Niềm tin của khách hàng: Khi khách hàng biết rằng mỗi chiếc xe được lắp ráp bởi những công nhân được đào tạo bài bản, tuân thủ quy trình nghiêm ngặt, niềm tin vào chất lượng tăng lên.
Hình ảnh doanh nghiệp: Toyota được xem là biểu tượng của “sản xuất thông minh, an toàn và bền vững”. Hình ảnh công nhân hăng hái, chuyên nghiệp trên các tài liệu quảng cáo góp phần tạo dựng thương hiệu mạnh mẽ.
Tác động kinh tế: Năng suất cao, lỗi giảm, chi phí sản xuất thấp hơn, giúp Toyota duy trì lợi nhuận ổn định và đầu tư vào nghiên cứu phát triển (R&D) cho các công nghệ mới như xe điện, xe tự lái.
9. Thách thức và cơ hội trong tương lai
9.1. Thách thức
Cạnh tranh toàn cầu: Các đối thủ đang áp dụng công nghệ tự động hoá mạnh mẽ, đòi hỏi Toyota phải không ngừng đổi mới.
Thiếu hụt lao động chất lượng: Đặc biệt ở các thị trường đang phát triển, việc tuyển dụng công nhân có kỹ năng cao vẫn là vấn đề.
Biến đổi khí hậu: Áp lực giảm khí thải đòi hỏi Toyota phải đầu tư vào năng lượng sạch và quy trình sản xuất xanh hơn.
9.2. Cơ hội
Xe điện và hybrid: Nhu cầu tăng cao, tạo ra nhiều vị trí công việc mới trong lắp ráp pin, hệ thống điện.
Công nghệ số: AI, Machine Learning sẽ hỗ trợ công nhân trong việc dự báo lỗi, tối ưu hoá quy trình.
Đào tạo trực tuyến: Các nền tảng e‑learning giúp công nhân tiếp cận kiến thức mới nhanh chóng, linh hoạt hơn.
10. Kết luận
Hình ảnh sản xuất của Toyota không chỉ là những bức ảnh chụp công nhân đang làm việc trên dây chuyền, mà còn là biểu tượng của một hệ thống quản lý tinh gọn, một triết lý Kaizen không ngừng cải tiến và một môi trường làm việc an toàn, sáng tạo. Các công nhân Toyota, từ những người mới vào nghề đến những kỹ thuật viên dày dạn kinh nghiệm, đều là những người “điểm tựa” cho thành công của tập đoàn.
Nhờ vào việc đầu tư mạnh vào đào tạo, công nghệ hỗ trợ và văn hoá an toàn, Toyota đã và đang duy trì vị thế hàng đầu trong ngành công nghiệp ô tô toàn cầu. Khi nhìn vào những hình ảnh sản xuất của Toyota, chúng ta không chỉ thấy những con robot hiện đại hay các dải băng lắp ráp, mà còn thấy ánh mắt tự hào, sự tập trung và tinh thần đồng đội của những người công nhân – những người thực sự là “người hùng thầm lặng” đứng sau mỗi chiếc xe Toyota ra mắt thị trường.
Trong tương lai, khi công nghệ tiếp tục tiến nhanh và nhu cầu về xe xanh, an toàn ngày càng tăng, Toyota sẽ tiếp tục dựa vào sức mạnh của con người – những công nhân được trang bị kiến thức, công cụ và tinh thần Kaizen – để tạo ra những sản phẩm không chỉ đáp ứng tiêu chuẩn kỹ thuật mà còn phản ánh giá trị bền vững và trách nhiệm xã hội. Chính nhờ vậy, hình ảnh sản xuất của Toyota sẽ luôn là hình ảnh của sự hoàn hảo, đổi mới và niềm tin vững chắc cho khách hàng trên toàn thế giới.