
Có thể bạn quan tâm: Jp Toyota Northshore – Địa Chỉ Tin Cậy Cho Người Yêu Xe Toyota Tại Khu Vực Northshore
1. Giới thiệu chung về Kaizen và Toyota
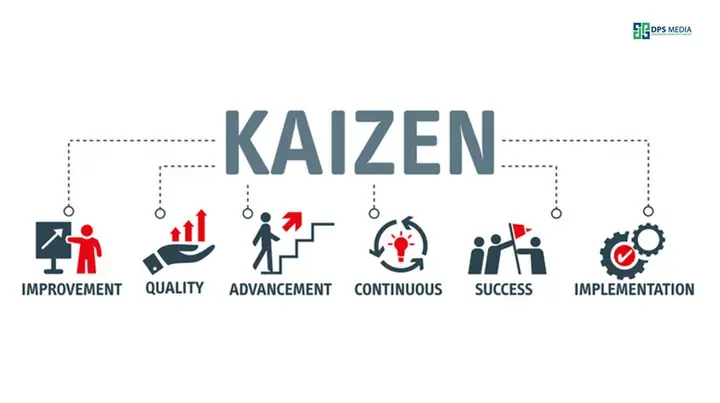
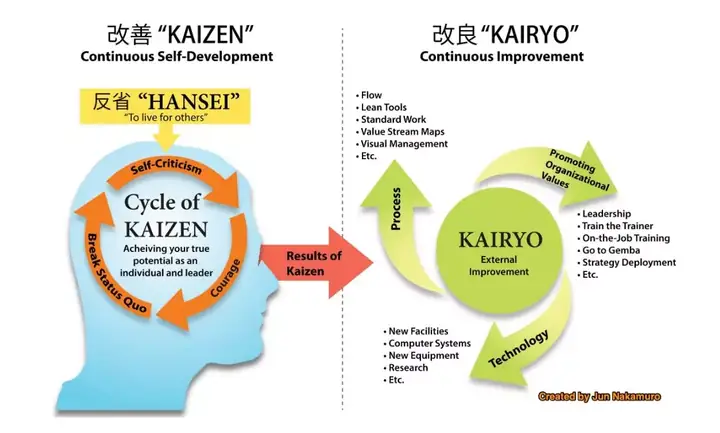
Kaizen (改善) là một thuật ngữ tiếng Nhật, dịch ra tiếng Việt có nghĩa là “cải tiến liên tục”. Thuật ngữ này không chỉ là một công cụ quản lý mà còn là một triết lý, một cách suy nghĩ và hành động trong mọi hoạt động của doanh nghiệp. Toyota, một trong những tập đoàn ô tô hàng đầu thế giới, đã biến Kaizen thành nền tảng chiến lược, giúp công ty không ngừng nâng cao năng suất, chất lượng và giảm chi phí.
Trong suốt hơn 80 năm phát triển, Toyota đã xây dựng một hệ thống sản xuất nổi tiếng mang tên Toyota Production System (TPS), trong đó Kaizen đóng vai trò cốt lõi. Các nguyên tắc như Just‑In‑Time, Jidoka (tự động hoá với con người), Heijunka (cân bằng sản xuất) và Kanban (hệ thống kéo) đều dựa trên nền tảng cải tiến liên tục. Bài viết này sẽ đi sâu vào các ví dụ thực tiễn tại Toyota, phân tích cách Kaizen được triển khai, những kết quả đạt được và rút ra các bài học thiết thực cho các doanh nghiệp Việt Nam và toàn cầu.
2. Nguồn gốc và lịch sử Kaizen tại Toyota
2.1. Từ “Kaizen” tới “Lean Manufacturing”
Khái niệm Kaizen xuất hiện lần đầu trong thời kỳ hậu chiến Thế giới thứ Hai, khi Nhật Bản đang trong quá trình tái thiết kinh tế. Các doanh nghiệp Nhật, trong đó có Toyota, đã tìm cách tối ưu hoá nguồn lực hạn chế, giảm lãng phí và nâng cao hiệu suất. Kaizen nhanh chóng trở thành một phần không thể thiếu của Lean Manufacturing – một hệ thống sản xuất tối ưu hoá tài nguyên và giảm thiểu lãng phí (Muda).
2.2. Sakichi Toyoda và sự ra đời của “Toyota Production System”
Sakichi Toyoda, người sáng lập công ty Toyoda Automatic Loom Works, đã đề xuất khái niệm “điểm mạnh và điểm yếu” (strengths & weaknesses) và “cải tiến từng bước”. Con trai ông, Kiichiro Toyoda, khi thành lập Toyota Motor Corporation vào năm 1937, đã tiếp thu và mở rộng những nguyên tắc này.
2.3. Taiichi Ohno – “Cha đẻ” của Kaizen trong sản xuất
Taiichi Ohno, một trong những kiến trúc sư chính của TPS, đã đưa ra khái niệm “5S” (Seiri, Seiton, Seiso, Seiketsu, Shitsuke) và “PDCA” (Plan‑Do‑Check‑Act) để thực hiện Kaizen. Ông nhấn mạnh rằng “Cải tiến không phải là một dự án lớn, mà là một chuỗi các hành động nhỏ, lặp đi lặp lại, và luôn luôn có mặt trong mọi công việc hàng ngày.”
3. Các nguyên tắc Kaizen trong thực tiễn Toyota
3.1. “5S” – Nền tảng của môi trường làm việc sạch sẽ, gọn gàng, an toàn
Có thể bạn quan tâm: Jun Vũ Toyota – Hành Trình Đam Mê Và Thành Công Của Một Doanh Nhân Ô Tô
- Seiri (Sàng lọc): Loại bỏ những vật dụng không cần thiết.
- Seiton (Sắp xếp): Đặt mọi thứ vào vị trí cố định, dễ tìm.
- Seiso (Sạch sẽ): Duy trì môi trường làm việc sạch sẽ, giảm rủi ro.
- Seiketsu (Chuẩn hoá): Tiêu chuẩn hoá quy trình để duy trì 5S.
- Shitsuke (Sẵn sàng): Đào tạo và duy trì thói quen tuân thủ 5S.
Trong các nhà máy Toyota, 5S không chỉ là một “điểm kiểm tra” mà là một văn hoá. Mỗi công nhân đều có trách nhiệm duy trì môi trường làm việc sạch sẽ và gọn gàng, và các “audit” 5S được thực hiện hàng ngày.
3.2. “Gemba Walk” – Đi tới hiện trường để hiểu thực tế
“Gemba” nghĩa là “địa điểm thực tế”. Các nhà quản lý của Toyota thường thực hiện Gemba Walk, tức là đi tới dây chuyền sản xuất, quan sát, lắng nghe và ghi nhận những vấn đề. Qua việc trực tiếp tiếp xúc, họ có thể phát hiện ra những lãng phí không thể nhìn thấy qua báo cáo.
3.3. “Kanban” – Hệ thống kéo và giảm tồn kho
Kanban là thẻ tín hiệu dùng để thông báo nhu cầu sản xuất hoặc cung cấp vật tư. Khi một bộ phận tiêu thụ một bộ phận phụ, thẻ Kanban sẽ được gửi ngược lại để yêu cầu sản xuất lại. Nhờ Kanban, Toyota đã giảm tồn kho trung gian xuống mức tối thiểu, giảm chi phí lưu kho và tăng tốc độ phản hồi nhu cầu khách hàng.
3.4. “Jidoka” – Tự động hoá với con người
Jidoka cho phép máy móc tự dừng lại khi phát hiện lỗi, đồng thời nhân viên có quyền dừng dây chuyền nếu thấy bất kỳ vấn đề nào. Điều này giúp ngăn chặn việc sản xuất hàng lỗi và tạo ra môi trường khuyến khích mọi người đề xuất cải tiến.
3.5. “Kaizen Blitz” (hoặc Kaizen Event) – Cải tiến nhanh trong thời gian ngắn
Các sự kiện Kaizen thường kéo dài từ 3 ngày tới 2 tuần, tập trung vào một vấn đề cụ thể (ví dụ: giảm thời gian thiết lập máy, tối ưu hoá luồng vật liệu). Các nhóm đa chức năng sẽ thu thập dữ liệu, đề xuất giải pháp và thực hiện ngay tại chỗ. Kết quả thường là giảm thời gian chu kỳ, giảm chi phí hoặc tăng chất lượng.
4. Các ví dụ thực tiễn Kaizen tại Toyota
4.1. Cải tiến thời gian thiết lập máy (Setup Time) – “Single‑Minute Exchange of Die (SMED)”
4.1.1. Bối cảnh
Trong những năm 1970, Toyota sản xuất nhiều mẫu xe khác nhau trên cùng một dây chuyền. Thời gian thiết lập (setup) một máy móc để chuyển sang mẫu mới thường mất tới 8–10 giờ, gây ra lãng phí lớn và giảm khả năng đáp ứng nhanh thị trường.
Có thể bạn quan tâm: Jual Toyota Taft: Hướng Dẫn Mua Xe Toyota Đúng Nơi, Đúng Giá Và Đảm Bảo Chất Lượng
4.1.2. Áp dụng Kaizen
- Phân tách các bước thiết lập thành “có thể thực hiện trong khi máy đang chạy” và “cần dừng máy”.
- Tiêu chuẩn hoá các công cụ và phụ kiện, sử dụng các kẹp, chốt nhanh để thay thế nhanh.
- Đào tạo công nhân thực hiện các bước chuẩn bị trước khi máy dừng.
Kết quả: Thời gian thiết lập giảm từ 8 giờ xuống còn 15 phút (đúng dưới một phút cho mỗi công cụ). Điều này cho phép Toyota tăng tần suất thay đổi mẫu, giảm tồn kho và đáp ứng nhanh hơn nhu cầu khách hàng.
4.2. Giảm lãng phí trong quá trình lắp ráp – “One‑Piece Flow”
4.2.1. Bối cảnh
Trước năm 1990, dây chuyền lắp ráp Toyota thường làm việc theo “batch production” (sản xuất theo lô), dẫn đến việc các bộ phận chờ đợi, tồn kho nội bộ và lỗi phát sinh khi lắp ráp lô lớn.
4.2.2. Áp dụng Kaizen
- Thiết kế lại layout nhà máy để tạo “cellular flow”, mỗi ô (cell) bao gồm toàn bộ các công đoạn cần thiết cho một bộ phận.
- Triển khai One‑Piece Flow, tức là mỗi chiếc xe di chuyển qua từng công đoạn một, không chờ đợi.
- Sử dụng Kanban để điều tiết dòng vật liệu vào cell.
Kết quả: Thời gian chu kỳ giảm 30%, lỗi lắp ráp giảm 40%, và chi phí lưu kho nội bộ giảm 25%.
4.3. Cải tiến chất lượng phanh – “Poka‑Yoke” (đánh lừa lỗi)
4.3.1. Bối cảnh
Vào đầu những năm 2000, Toyota nhận được phản hồi từ khách hàng về hiện tượng phanh không đồng đều trên một số mẫu xe. Nguyên nhân là do công nhân lắp ráp không luôn luôn gắn đúng mô‑tơ phanh vào vị trí đúng.
4.3.2. Áp dụng Kaizen
- Thiết kế lại bộ phận sao cho chỉ có một cách duy nhất để lắp đặt (công cụ “key‑way”).
- Cài đặt cảm biến kiểm tra vị trí lắp ráp và tự động dừng máy nếu sai lệch.
- Đào tạo nhân viên về nguyên tắc Poka‑Yoke và thực hiện “kaizen blitz” trong 5 ngày.
Kết quả: Tỷ lệ lỗi phanh giảm 99%, chi phí bảo hành giảm 15% và độ tin cậy sản phẩm tăng đáng kể.
4.4. Tiết kiệm năng lượng – “Kaizen Energy”
4.4.1. Bối cảnh
Toyota đặt mục tiêu giảm tiêu thụ năng lượng trong các nhà máy để đáp ứng các cam kết môi trường. Năm 2015, tiêu thụ điện năng của một nhà máy sản xuất động cơ đạt 30 GWh/năm.
4.4.2. Áp dụng Kaizen
- Đánh giá tiêu thụ năng lượng của từng thiết bị bằng cảm biến thông minh.
- Thay thế các motor cũ bằng motor biến tần (VFD) có hiệu suất cao.
- Triển khai chương trình “Energy Kaizen”, khuyến khích công nhân đề xuất các cách giảm tiêu thụ điện (ví dụ: tắt đèn khi không dùng, điều chỉnh nhiệt độ điều hòa).
Kết quả: Tiêu thụ năng lượng giảm 12% trong năm đầu tiên, tương đương tiết kiệm 3,6 GWh và giảm phát thải CO₂ khoảng 1,5 triệu tấn.
4.5. Kaizen trong quản lý chuỗi cung ứng – “Supplier Kaizen”
4.5.1. Bối cảnh
Toyota có hơn 500 nhà cung cấp phụ tùng trên toàn cầu. Đảm bảo chất lượng và thời gian giao hàng là thách thức lớn.
4.5.2. Áp dụng Kaizen
- Tổ chức các buổi “Kaizen Forum” hàng năm, mời đại diện nhà cung cấp tham gia.
- Thực hiện “Value Stream Mapping” (bản đồ dòng giá trị) chung để xác định các lãng phí trong chuỗi cung ứng.
- Cùng phát triển “Standard Work” cho nhà cung cấp, cung cấp công cụ thống kê (SPC) và đào tạo Lean.
Kết quả: Thời gian giao hàng trung bình giảm 20%, tỷ lệ lỗi phụ tùng giảm 35%, và chi phí tồn kho toàn chuỗi giảm 18%.
Có thể bạn quan tâm: Jual Forklift Toyota: Lựa Chọn Hoàn Hảo Cho Doanh Nghiệp Và Giải Pháp Tối Ưu Cho Hoạt Động Vận Chuyển
5. Các công cụ Kaizen được Toyota sử dụng
| Công cụ | Mục đích | Ứng dụng thực tiễn tại Toyota |
|---|---|---|
| 5S | Tạo môi trường sạch sẽ, gọn gàng | Kiểm tra hàng ngày, audit 5S |
| PDCA | Quản lý dự án cải tiến | Đánh giá sau mỗi Kaizen Event |
| Value Stream Mapping (VSM) | Phân tích dòng giá trị | Xác định lãng phí trong sản xuất và chuỗi cung ứng |
| Kanban | Kiểm soát tồn kho, kéo sản xuất | Hệ thống thẻ tín hiệu vật liệu |
| Poka‑Yoke | Ngăn ngừa lỗi | Thiết kế chốt duy nhất cho lắp ráp phanh |
| Kaizen Blitz | Cải tiến nhanh, ngắn hạn | Giảm thời gian setup, giảm lỗi lắp ráp |
| Gemba Walk | Hiểu thực tế, phát hiện vấn đề | Các nhà quản lý thực hiện hằng ngày |
| Jidoka | Tự động hoá có con người | Dừng máy khi phát hiện lỗi, trang bị cảm biến |
| SMED | Rút ngắn thời gian thiết lập | Giảm setup từ 8h xuống 15p |
6. Bài học rút ra cho doanh nghiệp
6.1. Kaizen không phải là dự án “đột biến”, mà là thói quen hàng ngày
Doanh nghiệp cần xây dựng văn hoá cải tiến liên tục: mọi nhân viên, từ công nhân tới lãnh đạo, đều phải tham gia. Việc thiết lập các buổi “kaizen daily” ngắn (15‑30 phút) sẽ giúp duy trì tinh thần này.
6.2. Đặt “con người” vào trung tâm của cải tiến
Toyota luôn nhấn mạnh rằng con người là nguồn lực quan trọng nhất. Đào tạo, trao quyền và khuyến khích nhân viên đề xuất cải tiến là yếu tố quyết định thành công của Kaizen.
6.3. Sử dụng dữ liệu thực tế, không chỉ dựa vào cảm tính
Các công cụ như VSM, SPC, cảm biến IoT giúp doanh nghiệp có cái nhìn khách quan, phát hiện lãng phí và đo lường hiệu quả cải tiến.
6.4. Tập trung vào giảm lãng phí (Muda) hơn là tăng sản lượng
Mặc dù tăng sản lượng là mục tiêu cuối cùng, việc loại bỏ lãng phí sẽ tự động dẫn tới năng suất cao hơn, chi phí thấp hơn và chất lượng tốt hơn.
6.5. Đánh giá và tiêu chuẩn hoá kết quả
Sau mỗi Ka
Tiếp tục