
Có thể bạn quan tâm: Jacob Toyota Albury – Hành Trình Đổi Mới Và Thành Công Của Một Thương Hiệu Ô Tô Đột Phá
Giới thiệu chung
Toyota Motor Corporation, hay còn gọi đơn giản là Toyota, là một trong những tập đoàn ô tô lớn nhất và có ảnh hưởng nhất trên thế giới. Được thành lập vào năm 1937 tại thành phố Toyota, tỉnh Aichi, Nhật Bản, công ty đã trải qua hơn 80 năm phát triển, từ một nhà sản xuất máy dệt nhỏ lẻ thành một đế chế công nghiệp toàn cầu. Bài viết này sẽ đi sâu vào “Japan Toyota Manufacture” – quá trình sản xuất của Toyota tại Nhật Bản – từ nguồn gốc lịch sử, triết lý sản xuất, công nghệ hiện đại, cho tới các thách thức và xu hướng tương lai.
1. Lịch sử hình thành và phát triển ban đầu
1.1. Nguồn gốc từ công ty Toyoda Automatic Loom Works
Toyota có nguồn gốc từ công ty Toyoda Automatic Loom Works, do Kiichiro Toyoda (con trai của Sakichi Toyoda) thành lập vào năm 1926. Ban đầu, công ty chuyên sản xuất máy dệt tự động, nhưng Kiichiro đã nhận ra tiềm năng của ngành công nghiệp ô tô đang bùng nổ ở phương Tây. Năm 1933, ông thành lập bộ phận sản xuất ô tô trong công ty và thực hiện dự án đầu tiên: chiếc xe động cơ diesel “Toyota AA”.
1.2. Thành lập Toyota Motor Co., Ltd.
Năm 1937, Toyota Motor Co., Ltd. được tách ra thành công ty độc lập, đánh dấu bước ngoặt quan trọng trong lịch sử của “Japan Toyota Manufacture”. Đầu tiên, Toyota tập trung vào sản xuất xe tải (Toyota G1) và xe khách (Toyota AA). Doanh thu ban đầu còn khiêm tốn, nhưng với tầm nhìn chiến lược và sự quyết tâm, Toyota nhanh chóng mở rộng quy mô.
1.3. Thời kỳ chiến tranh và hậu chiến
Trong Thế chiến thứ Hai, Toyota được chỉ đạo sản xuất các phương tiện quân sự cho quân đội Nhật Bản. Sau chiến tranh, công ty phải đối mặt với khối lượng nợ nần và thiếu nguyên liệu. Tuy nhiên, dưới sự lãnh đạo của Kiichiro Toyoda và sau này là Eiichi Tabata, Toyota đã thực hiện cải tổ lớn, tập trung vào việc nâng cao hiệu suất và giảm chi phí sản xuất – những yếu tố sau này sẽ trở thành nền tảng cho hệ thống sản xuất Toyota (Toyota Production System – TPS).
2. Triết lý sản xuất của Toyota – Từ “Just-in-Time” tới “Kaizen”
2.1. Just-in-Time (JIT)
“Just-in-Time” là khái niệm về việc cung cấp nguyên liệu, linh kiện đúng thời điểm cần dùng, không tồn kho dư thừa. Được phát triển vào những năm 1970 dưới sự chỉ đạo của Taiichi Ohno, JIT giúp Toyota giảm chi phí lưu kho, tăng tốc độ sản xuất và nâng cao linh hoạt trong việc đáp ứng nhu cầu thị trường. Hệ thống này dựa trên việc thiết lập mối quan hệ chặt chẽ với các nhà cung cấp địa phương và sử dụng “Kanban” – thẻ tín hiệu để điều khiển lưu lượng nguyên vật liệu.
2.2. Kaizen – Cải tiến liên tục
Kaizen (cải tiến liên tục) là một trong những trụ cột quan trọng của TPS. Mỗi nhân viên, từ công nhân dây chuyền đến quản lý cấp cao, đều được khuyến khích đề xuất cải tiến quy trình. Những đề xuất này không chỉ tập trung vào giảm thời gian chu kỳ (cycle time) mà còn nâng cao chất lượng và an toàn. Kết quả là, Toyota đã giảm tỷ lệ lỗi sản phẩm xuống mức dưới 10 ppm (parts per million) trong nhiều năm.
2.3. Jidoka – Tự động hoá có tính nhân bản
Jidoka là khái niệm “tự động hoá với trí tuệ con người”. Khi một lỗi xuất hiện trên dây chuyền, máy móc sẽ tự động dừng lại, đồng thời thông báo cho công nhân kiểm tra và khắc phục. Điều này giúp ngăn chặn việc lỗi lan truyền và giảm thiểu việc phải sửa chữa lại toàn bộ lô hàng.
3. Cơ sở hạ tầng sản xuất tại Nhật Bản
Có thể bạn quan tâm: Jante Toyota Yaris: Lựa Chọn Hoàn Hảo Cho Hiệu Năng, Thẩm Mỹ Và An Toàn
3.1. Các nhà máy chính
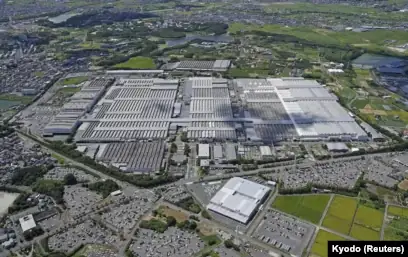
Toyota sở hữu một mạng lưới nhà máy rộng khắp Nhật Bản, bao gồm:
| Nhà máy | Vị trí | Năm thành lập | Sản phẩm chính |
|---|---|---|---|
| Toyota City Plant | Aichi | 1938 | Camry, Corolla |
| Tsutsumi Plant | Aichi | 1974 | Prius, Lexus |
| Motomachi Plant | Aichi | 1962 | Hino Trucks |
| Kyushu Plant | Miyazaki | 1991 | Prius, C-HR |
| Kanto Plant | Ibaraki | 1989 | Corolla, Yaris |
Mỗi nhà máy đều được thiết kế theo tiêu chuẩn “lean manufacturing”, tối ưu hoá không gian và dòng chảy vật liệu.
3.2. Hệ thống cung ứng nội bộ
Toyota áp dụng mô hình “Supplier Park” – một khu vực dành cho các nhà cung cấp trực tiếp lắp ráp các bộ phận trên dây chuyền. Điều này giảm thời gian vận chuyển, tăng tính đồng bộ và cho phép nhà cung cấp tham gia vào quá trình cải tiến (kaizen) trực tiếp tại nhà máy.
3.3. Công nghệ tự động hoá và robot
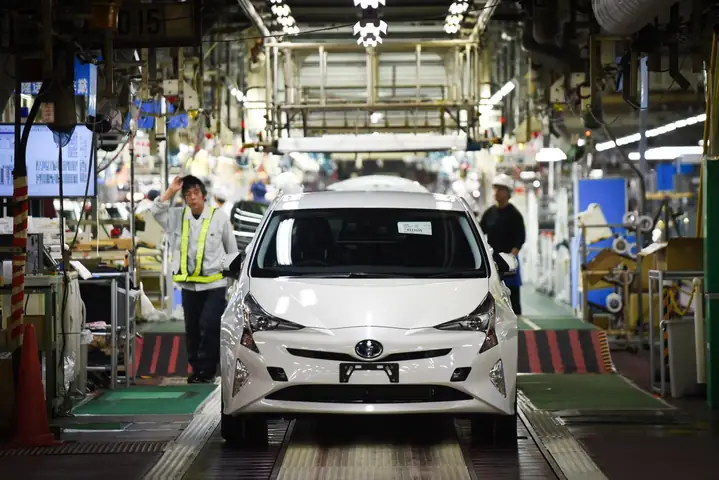
Từ những năm 1990, Toyota bắt đầu tích hợp robot công nghiệp vào dây chuyền lắp ráp. Hiện nay, hơn 30% các công đoạn lắp ráp hầu hết các bộ phận được thực hiện bởi robot. Tuy nhiên, Toyota luôn duy trì “human touch” – các công đoạn quan trọng vẫn do công nhân thực hiện để đảm bảo chất lượng và linh hoạt.
4. Quy trình sản xuất chi tiết – Từ nguyên liệu đến xe hoàn thiện
4.1. Giai đoạn chuẩn bị nguyên liệu
- Nhập khẩu thép và nhôm: Mặc dù Nhật Bản không có nguồn tài nguyên kim loại phong phú, Toyota duy trì mối quan hệ lâu dài với các nhà cung cấp thép tại Úc, Brazil và Hàn Quốc. Nguyên liệu được kiểm định chất lượng nghiêm ngặt trước khi đưa vào nhà máy.
- Nhựa và composite: Đối với các bộ phận nội thất và thân xe nhẹ, Toyota sử dụng nhựa tái chế và composite carbon fiber, giúp giảm trọng lượng và cải thiện hiệu suất nhiên liệu.
4.2. Gia công và lắp ráp khung gầm (Body-in-White)
Quá trình “Body-in-White” (BIW) là bước quan trọng nhất trong việc tạo ra khung gầm xe. Các tấm kim loại được cắt, uốn, hàn và kiểm tra bằng hệ thống laser. Robot hàn tự động thực hiện hơn 90% các mối hàn, đồng thời hệ thống camera kiểm tra độ chính xác đến 0,1 mm.
4.3. Lắp ráp động cơ và truyền động
Toyota nổi tiếng với các dòng động cơ hybrid (Hybrid Synergy Drive) và động cơ xăng/điện. Động cơ được lắp ráp tại các nhà máy chuyên biệt, sau đó được kiểm tra bằng máy đo áp suất, nhiệt độ và độ rung. Các bộ phận truyền động như hộp số tự động (CVT) và bộ truyền động điện (e‑axle) cũng được kiểm tra độc lập trước khi lắp vào xe.
4.4. Lắp ráp nội thất và hoàn thiện
Sau khi khung gầm và động cơ đã sẵn sàng, các bộ phận nội thất như ghế, bảng điều khiển, hệ thống âm thanh và hệ thống an toàn (airbag, ABS) được lắp ráp. Toyota áp dụng “modular design” – các mô-đun nội thất có thể lắp ráp nhanh chóng, giúp giảm thời gian sản xuất từ 20% so với các phương pháp truyền thống.
4.5. Kiểm tra chất lượng cuối cùng
Mỗi chiếc xe sau khi hoàn thiện sẽ trải qua một loạt các kiểm tra:
- Kiểm tra động lực học: Đánh giá khả năng tăng tốc, tiêu thụ nhiên liệu và độ ổn định.
- Kiểm tra an toàn: Thực hiện các bài kiểm tra va chạm (crash test) mô phỏng và thực tế.
- Kiểm tra môi trường: Đánh giá khí thải, tiếng ồn và mức tiêu thụ năng lượng.
- Kiểm tra thẩm mỹ: Đảm bảo không có vết xước, lỗi sơn hay lỗi lắp ráp.
Kết quả kiểm tra được lưu trữ trong hệ thống “Digital Twin” – mô hình kỹ thuật số của mỗi chiếc xe, giúp Toyota theo dõi và dự báo các vấn đề trong vòng đời sản phẩm.
Có thể bạn quan tâm: James Wiseman Và Toyota: Hành Trình Đột Phá Từ Sân Bóng Đến Thế Giới Ô Tô
5. Đổi mới công nghệ – Từ hybrid tới xe tự lái
5.1. Công nghệ Hybrid Synergy Drive
Toyota là người tiên phong trong công nghệ hybrid với mẫu Prius ra mắt năm 1997. Hệ thống này kết hợp động cơ xăng và motor điện, cho phép xe chạy ở chế độ điện hoàn toàn trong đô thị, giảm tiêu thụ nhiên liệu tới 40% so với xe xăng truyền thống. Đến năm 2023, Toyota đã sản xuất hơn 20 triệu xe hybrid trên toàn cầu.
5.2. Pin lithium‑ion và solid‑state
Để nâng cao hiệu suất và an toàn, Toyota đang đầu tư mạnh vào công nghệ pin lithium‑ion và pin thể rắn (solid‑state). Các nhà máy tại Nagoya và Aichi đang thử nghiệm dây chuyền sản xuất pin 800V, cho phép sạc nhanh trong vòng 15 phút và tăng phạm vi di chuyển lên tới 800 km.
5.3. Xe tự lái (Autonomous Driving)
Toyota Research Institute (TRI) và công ty con Daihatsu đã phát triển nền tảng “Toyota Guardian” – một hệ thống hỗ trợ lái xe (ADAS) cấp độ 2 và 3, tích hợp cảm biến lidar, radar và camera. Hệ thống này không chỉ giúp giảm tai nạn mà còn thu thập dữ liệu lớn (big data) để cải thiện thuật toán tự lái.
5.4. Kết nối và dịch vụ Mobility‑as‑a‑Service (MaaS)
Toyota đang triển khai dịch vụ chia sẻ xe “KINTO” tại các thành phố lớn ở Nhật Bản, kết hợp với nền tảng IoT để theo dõi tình trạng xe, lịch bảo dưỡng và tối ưu hoá lộ trình. Dự án này là bước đầu cho mô hình “Mobility‑as‑a‑Service” trong tương lai, nơi người dùng không cần sở hữu xe mà chỉ thuê dịch vụ di chuyển.
6. Các thách thức và chiến lược đối phó
6.1. Áp lực môi trường và tiêu chuẩn khí thải
Nhật Bản đã đặt ra tiêu chuẩn CO₂ nghiêm ngặt (2030: giảm 46% so với mức 2010). Toyota đáp ứng bằng việc tăng tỷ lệ xe hybrid, phát triển xe điện thuần (BEV) và đẩy mạnh nghiên cứu pin thể rắn. Ngoài ra, công ty còn triển khai chương trình “Zero CO₂ Manufacturing” tại các nhà máy, sử dụng năng lượng tái tạo (điện mặt trời, gió) chiếm hơn 30% năng lượng tiêu thụ.
6.2. Cạnh tranh toàn cầu
Các đối thủ như Volkswagen, Hyundai, và Tesla đang đẩy mạnh dòng xe điện. Toyota phản ứng bằng việc mở rộng danh mục sản phẩm BEV, như mẫu bãi biển “bZ4X” và “bZ5X”, đồng thời tăng cường hợp tác với công ty công nghệ (Microsoft, Nvidia) để phát triển nền tảng phần mềm xe thông minh.
6.3. Giảm chi phí lao động và duy trì chất lượng
Mặc dù Nhật Bản có mức lương cao, Toyota vẫn duy trì năng suất lao động thông qua đào tạo liên tục, hệ thống “Toyota Academy” và áp dụng robot cộng tác (cobot). Nhờ vậy, năng suất mỗi công nhân đã tăng 25% trong thập kỷ qua mà không ảnh hưởng đến chất lượng.
Có thể bạn quan tâm: James Toyota Inventory: Hướng Dẫn Toàn Diện Về Kho Xe Và Chiến Lược Mua Xe Tại James Toyota
6.4. Rủi ro chuỗi cung ứng
Đại dịch COVID‑19 và căng thẳng địa chính trị đã làm gián đoạn nguồn cung cấp chip bán dẫn và nguyên liệu hiếm. Toyota đã xây dựng “strategic stock” – kho dự trữ chiến lược, đồng thời đa dạng hoá nhà cung cấp, giảm phụ thuộc vào một nguồn duy nhất.
7. Tầm nhìn tương lai của “Japan Toyota Manufacture”
7.1. Mục tiêu carbon‑neutral đến năm 2050
Toyota cam kết đạt mức phát thải ròng bằng 0 vào năm 2050. Để thực hiện, công ty sẽ:
- Tăng tỷ lệ xe điện thuần lên 50% tổng sản lượng.
- Đầu tư 30 tỷ USD vào nghiên cứu pin thể rắn và năng lượng tái tạo.
- Mở rộng các nhà máy sử dụng năng lượng xanh (hydrogen, solar).
7.2. Đổi mới mô hình kinh doanh
Toyota đang chuyển từ “sell‑the‑car” sang “sell‑the‑mobility”. Các dịch vụ MaaS, thuê xe dài hạn và hợp tác với các nền tảng công nghệ sẽ trở thành nguồn doanh thu chính trong thập kỷ tới.
7.3. Thúc đẩy “Smart Factory” và AI
Những nhà máy trong “Toyota Smart Factory” sẽ tích hợp AI để dự đoán lỗi, tối ưu hoá lịch sản xuất và tự động hoá toàn bộ quy trình. Điều này hứa hẹn giảm thời gian chu kỳ sản xuất (cycle time) xuống còn 15 ngày cho một chiếc sedan.
7.4. Đào tạo nguồn nhân lực
Toyota sẽ mở rộng “Toyota Global University” – một nền tảng giáo dục trực tuyến, giúp nhân viên và đối tác trên toàn thế giới nắm bắt kiến thức về lean manufacturing, AI và công nghệ xanh. Điều này không chỉ nâng cao năng lực nội bộ mà còn xây dựng cộng đồng sáng tạo toàn cầu.
8. Kết luận
“Japan Toyota Manufacture” không chỉ là một chuỗi quy trình sản xuất ô tô, mà còn là biểu tượng của sự kiên trì, đổi mới và tầm nhìn chiến lược. Từ những ngày đầu chỉ là một nhà máy dệt, Toyota đã xây dựng một hệ thống sản xuất dựa trên triết lý “Just‑in‑Time”, “Kaizen” và “Jidoka”, tạo nên chuẩn mực mới cho ngành công nghiệp ô tô toàn cầu.
Trong bối cảnh thế giới đang hướng tới năng lượng sạch, xe điện và tự lái, Toyota đã và đang nỗ lực không ngừng để duy trì vị thế dẫn đầu, đồng thời góp phần giảm thiểu tác động môi trường. Những bước tiến trong công nghệ pin, xe hybrid, và các dịch vụ Mobility‑as‑a‑Service cho thấy Toyota không chỉ muốn bán xe mà còn muốn cung cấp giải pháp di chuyển toàn diện cho xã hội.
Với chiến lược “carbon‑neutral”, “smart factory” và “mobility‑focused”, Toyota hứa hẹn sẽ tiếp tục là biểu tượng của “Japan Toyota Manufacture” trong tương lai, mang lại lợi ích không chỉ cho người tiêu dùng mà còn cho toàn bộ hành tinh.
Hãy cùng chờ đón những đổi mới tiếp theo từ Toyota – nơi mà truyền thống và công nghệ hiện đại hội nhập để tạo ra những chiếc xe thông minh, bền vững và an toàn.