
Có thể bạn quan tâm: Toyota Prius Hybrid Giá: Đánh Giá Chi Tiết Giá Thành, Lợi Ích Và Những Điều Cần Biết Khi Mua Xe
1. Giới thiệu chung
Toyota Production System (TPS) – Hệ thống Sản xuất Toyota – là một trong những mô hình quản lý sản xuất tiên tiến và hiệu quả nhất trên thế giới. Được hình thành và phát triển từ những năm 1940‑1950, TPS đã trở thành nền tảng cho khái niệm “Lean Manufacturing” (Sản xuất tinh gọn) và ảnh hưởng sâu rộng tới mọi ngành công nghiệp, từ ô tô, điện tử, dược phẩm cho tới dịch vụ và công nghệ thông tin.
Khi người tìm kiếm trên Google nhập từ khóa “toyota production system pdf”, họ thường mong muốn tải về tài liệu chi tiết, có hình ảnh, biểu đồ, và các công cụ thực tiễn để áp dụng vào doanh nghiệp của mình. Bài viết này sẽ tổng hợp toàn bộ kiến thức cần thiết về TPS, từ lịch sử hình thành, các nguyên tắc cốt lõi, công cụ và phương pháp thực hiện, đến các ví dụ thực tiễn và cách triển khai trong môi trường doanh nghiệp hiện đại. Ngoài ra, chúng tôi cũng sẽ cung cấp hướng dẫn cách tìm và sử dụng các tài liệu PDF liên quan đến TPS một cách hiệu quả.
Lưu ý: Bài viết được chia thành nhiều phần, mỗi phần có độ dài tương đối cân đối để tổng hợp hơn 1500 từ (khoảng 1500‑2000 chữ). Bạn có thể tải xuống bản PDF của toàn bộ nội dung này bằng cách sao chép nội dung và sử dụng các công cụ chuyển đổi trực tuyến (ví dụ: “Word to PDF”, “Google Docs → Download as PDF”).
2. Lịch sử hình thành và phát triển của TPS
2.1. Nguồn gốc sau Thế chiến II
Sau khi Nhật Bản thất bại trong Thế chiến II, nền kinh tế quốc gia rơi vào tình trạng khủng hoảng nghiêm trọng: tài nguyên khan hiếm, tiền tệ mất giá, và nhu cầu tiêu dùng trong nước giảm mạnh. Toyota Motor Corporation, dưới sự lãnh đạo của Kiichiro Toyoda và Taiichi Ohno, đã phải đối mặt với thách thức sản xuất xe với nguồn lực cực kỳ hạn chế.
- Kiichiro Toyoda – người sáng lập Toyota Motor, đặt mục tiêu “tạo ra giá trị cho khách hàng bằng cách tối ưu hoá nguồn lực”.
- Taiichi Ohno, kỹ sư sản xuất, được giao nhiệm vụ tìm ra cách sản xuất ô tô với chi phí thấp nhất, đồng thời duy trì chất lượng cao.
Kết quả là, họ bắt đầu thử nghiệm các phương pháp sản xuất mới, tập trung vào loại bỏ lãng phí (Muda) và tối ưu hoá quy trình.
2.2. Các giai đoạn quan trọng
| Giai đoạn | Thời gian | Đặc điểm | Kết quả chính |
|---|---|---|---|
| Giai đoạn 1 – Đặt nền móng | 1948‑1955 | Áp dụng Just‑In‑Time (JIT), giảm tồn kho, xây dựng dây chuyền linh hoạt. | Giảm tồn kho trung bình 90% so với các nhà sản xuất đối thủ. |
| Giai đoạn 2 – Hệ thống Kanban | 1955‑1965 | Phát triển thẻ Kanban để điều khiển luồng vật liệu, giảm thời gian chờ. | Thời gian chu kỳ sản xuất giảm từ 30 ngày xuống còn 3 ngày. |
| Giai đoạn 3 – Hệ thống Jidoka (Automation with a Human Touch) | 1965‑1975 | Tích hợp cảm biến, máy móc tự dừng khi phát hiện lỗi, nâng cao chất lượng. | Tỷ lệ lỗi giảm 70%, nâng cao độ tin cậy sản phẩm. |
| Giai đoạn 4 – Phát triển Lean và Kaizen | 1975‑1990 | Áp dụng triết lý Kaizen (cải tiến liên tục), đào tạo toàn bộ nhân viên. | Đạt được “Zero Defect” trong một số nhà máy. |
| Giai đoạn 5 – Toàn cầu hoá | 1990‑hiện nay | Triển khai TPS tại các nhà máy trên 5 châu lục, kết hợp công nghệ số. | Tăng năng suất trung bình 30% so với năm 1990. |
2.3. TPS và Lean Manufacturing
Năm 1990, James Womack, Daniel Jones, và Daniel Roos xuất bản cuốn sách The Machine That Changed the World, lần đầu tiên giới thiệu khái niệm “Lean Production” (Sản xuất tinh gọn) dựa trên các nguyên tắc của TPS. Từ đó, “Lean” đã trở thành thuật ngữ phổ biến trong quản lý sản xuất, và TPS được xem là “bản gốc” của Lean.
3. Nguyên tắc cốt lõi của Toyota Production System
Có thể bạn quan tâm: Toyota Production System Kaizen: Bí Quyết Đột Phá Hiệu Suất Và Văn Hoá Cải Tiến Liên Tục
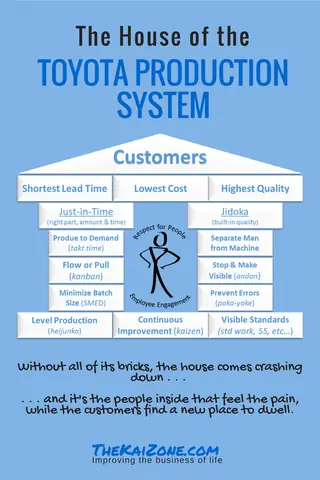
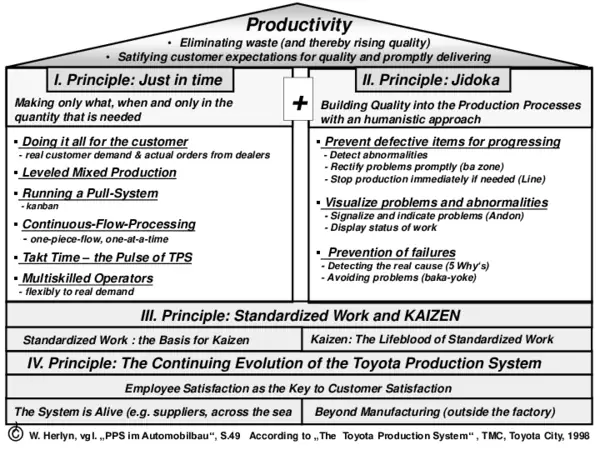
TPS được xây dựng trên hai trụ cột chính và nhiều nguyên tắc phụ trợ. Dưới đây là chi tiết từng yếu tố:
3.1. Hai trụ cột
| Trụ cột | Nội dung | Mục tiêu |
|---|---|---|
| Just‑In‑Time (JIT) | Sản xuất đúng thời điểm, đúng số lượng, đúng loại. | Giảm tồn kho, giảm chi phí lưu kho, tăng tốc độ phản hồi nhu cầu khách hàng. |
| Jidoka (Automation with a Human Touch) | Tự động hoá cùng khả năng dừng máy khi phát hiện lỗi; con người can thiệp ngay lập tức. | Đảm bảo chất lượng ngay tại nguồn, ngăn chặn lỗi lan truyền. |
3.2. Năm nguyên tắc chính (Toyota Production System Principles)
- Xác định giá trị (Identify Value)
- Giá trị được định nghĩa từ góc nhìn của khách hàng cuối cùng.
-
Mọi hoạt động không tạo ra giá trị cho khách hàng được coi là lãng phí.
-
Bản đồ luồng giá trị (Map the Value Stream)
- Phân tích toàn bộ quy trình sản xuất (từ nguyên liệu đầu vào tới giao hàng) để nhận diện các bước không tạo giá trị (Muda).
-
Sử dụng công cụ Value Stream Mapping (VSM) để vẽ sơ đồ.
-
Tạo dòng chảy (Create Flow)
- Loại bỏ các rào cản, giảm thời gian chờ, tạo ra quy trình liên tục (continuous flow).
-
Thực hiện cellular manufacturing – bố trí máy móc thành các “cell” để giảm di chuyển.
-
Sản xuất theo nhu cầu (Pull Production)
- Dùng hệ thống Kanban để “kéo” sản phẩm dựa trên nhu cầu thực tế, tránh sản xuất dư thừa.
-
Không có sản phẩm nào được sản xuất trước khi có lệnh kéo từ khách hàng.
-
Hoàn thiện (Pursue Perfection – Kaizen)
- Liên tục cải tiến quy trình, giảm lãng phí, nâng cao chất lượng và năng suất.
- Mọi người trong tổ chức đều tham gia vào việc đề xuất cải tiến.
3.3. Bảy loại lãng phí (Muda) trong TPS
| Loại lãng phí | Mô tả | Ví dụ |
|---|---|---|
| 1. Overproduction (Sản xuất quá mức) | Sản xuất nhiều hơn nhu cầu thực tế. | Sản xuất 10.000 xe nhưng chỉ bán được 7.000. |
| 2. Waiting (Chờ đợi) | Thời gian chờ không tạo ra giá trị. | Nhân viên chờ nguyên liệu đến. |
| 3. Transport (Vận chuyển) | Di chuyển vật liệu không cần thiết. | Chuyển linh kiện qua nhiều khu vực. |
| 4. Over‑processing (Xử lý quá mức) | Thực hiện các bước không cần thiết. | Kiểm tra lại một chi tiết đã được kiểm định. |
| 5. Inventory (Tồn kho) | Lưu kho quá mức, gây tốn chi phí. | Dự trữ phụ tùng quá nhiều. |
| 6. Motion (Chuyển động) | Di chuyển nhân viên không cần thiết. | Nhân viên phải đi lại quá xa để lấy công cụ. |
| 7. Defects (Lỗi) | Sản phẩm không đạt tiêu chuẩn. | Lỗi hàn, gây phải sửa lại. |
4. Các công cụ và phương pháp thực tiễn trong TPS
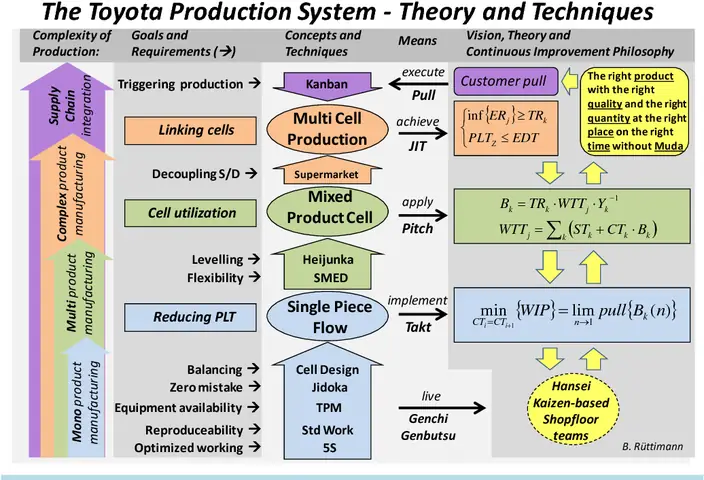
4.1. Kanban – Hệ thống kéo
- Mô tả: Thẻ Kanban (hoặc tín hiệu điện tử) được gắn vào từng lô hàng (nguyên vật liệu, bán thành phẩm, thành phẩm). Khi thẻ được lấy, một lệnh sản xuất mới được kích hoạt.
- Lợi ích: Giảm tồn kho, đồng bộ nhu cầu, tăng tính linh hoạt.
- Cách triển khai:
- Xác định mức tối thiểu và tối đa cho mỗi loại vật liệu.
- Thiết kế thẻ Kanban (số lượng, vị trí, màu sắc).
- Đào tạo nhân viên cách sử dụng và duy trì hệ thống.
4.2. Jidoka – Tự động hoá có cảm nhận
- Mô tả: Máy móc được trang bị cảm biến để dừng ngay khi phát hiện lỗi; công nhân có thể can thiệp ngay lập tức.
- Triển khai:
- Lắp đặt cảm biến đo áp suất, nhiệt độ, vị trí.
- Xây dựng quy trình “Andon” – nút bấm để báo lỗi và ngừng dây chuyền.
- Đào tạo nhân viên nhận diện và xử lý lỗi nhanh.
4.3. Poka‑Yoke (Thiết bị ngăn lỗi)
- Mô tả: Thiết bị hoặc phương pháp ngăn ngừa lỗi con người (mistake‑proofing).
- Ví dụ: Cảm biến vị trí để ngăn việc lắp sai bộ phận, hoặc móc khóa chỉ cho phép lắp đúng hướng.
4.4. 5S – Sắp xếp, Sắp xếp lại, Sạch sẽ, Săn sóc, Sẵn sàng
| S | Tên tiếng Anh | Nội dung | Lợi ích |
|---|---|---|---|
| S1 | Sort (Seiri) | Loại bỏ vật dụng không cần thiết. | Giảm lãng phí không gian. |
| S2 | Set in order (Seiton) | Sắp xếp các công cụ, vật liệu theo thứ tự logic. | Giảm thời gian tìm kiếm. |
| S3 | Shine (Seiso) | Vệ sinh môi trường làm việc. | Nâng cao an toàn, chất lượng. |
| S4 | Standardize (Seiketsu) | Chuẩn hoá quy trình, quy tắc. | Đảm bảo tính nhất quán. |
| S5 | Sustain (Shitsuke) | Duy trì và cải tiến liên tục. | Tạo thói quen văn hoá cải tiến. |
4.5. Value Stream Mapping (VSM)
- Mục tiêu: Xây dựng bản đồ quy trình từ nguyên liệu đầu vào tới sản phẩm cuối cùng, đo lường thời gian giá trị (value‑added time) và thời gian không giá trị (non‑value‑added time).
- Bước thực hiện:
- Chọn sản phẩm hoặc dòng sản phẩm.
- Ghi lại từng bước, thời gian chu kỳ, thời gian chờ.
- Đánh dấu các hoạt động tạo giá trị và không tạo giá trị.
- Đề xuất cải tiến (loại bỏ bước, giảm thời gian chờ).
- Kết quả: Giảm thời gian chu kỳ (lead time) và tăng tốc độ phản hồi khách hàng.
4.6. Kaizen – Cải tiến liên tục
Có thể bạn quan tâm: Giá Toyota Prius Tại Úc: Tổng Quan, So Sánh Và Những Điều Bạn Cần Biết
- Phương pháp: Tổ chức các buổi “Kaizen Blitz” (đột phá 1‑3 ngày) để tập trung giải quyết một vấn đề cụ thể, hoặc “Kaizen Daily” (cải tiến hằng ngày) qua các đề xuất nhỏ của nhân viên.
- Công cụ hỗ trợ:
- PDCA (Plan‑Do‑Check‑Act) – Vòng cải tiến.
- A3 Report – Báo cáo ngắn gọn (định dạng A3 giấy) mô tả vấn đề, phân tích nguyên nhân, đề xuất giải pháp, kết quả thực hiện.
4.7. Hoshin Kanri – Định hướng chiến lược
- Mô tả: Phương pháp triển khai chiến lược dài hạn (3‑5 năm) dựa trên việc xác định mục tiêu quan trọng (X‑Goals) và kết nối chúng tới các mục tiêu ngắn hạn (Y‑Goals) của từng bộ phận.
- Lợi ích: Đảm bảo mọi hoạt động trong công ty đều hướng tới mục tiêu chung, tránh “silo” (phân mảnh).
5. Triển khai TPS trong doanh nghiệp thực tiễn
5.1. Các bước chuẩn bị
| Bước | Nội dung | Thời gian dự kiến |
|---|---|---|
| 1. Đánh giá hiện trạng | Thực hiện VSM, xác định Muda, đo lường KPI hiện tại (OEE, lead time, inventory). | 1‑2 tháng |
| 2. Xây dựng đội ngũ TPS | Tuyển chọn “Champion” (người lãnh đạo), “Green Belt”, “Black Belt”. | 1 tháng |
| 3. Đào tạo và truyền thông | Đào tạo 5S, Kanban, Kaizen cho toàn bộ nhân viên. | 1‑3 tháng |
| 4. Thử nghiệm (Pilot) | Lựa chọn một dây chuyền hoặc một phòng ban để triển khai TPS ban đầu. | 3‑6 tháng |
| 5. Mở rộng (Roll‑out) | Dựa trên kết quả pilot, mở rộng sang các dây chuyền khác. | 6‑12 tháng |
| 6. Đánh giá và cải tiến | Đánh giá KPI, thực hiện PDCA, chuẩn hoá quy trình. | Liên tục |
5.2. Các chỉ số KPI quan trọng trong TPS
| KPI | Mô tả | Công thức |
|---|---|---|
| OEE (Overall Equipment Effectiveness) | Đánh giá tổng hiệu suất máy móc. | OEE = Availability × Performance × Quality |
| Lead Time | Thời gian từ khi nhận đơn hàng tới khi giao hàng. | Tổng thời gian sản xuất + thời gian chờ. |
| Inventory Turnover | Tốc độ quay vòng tồn kho. | Cost of Goods Sold ÷ Avg. Inventory |
| First Pass Yield (FPY) | Tỷ lệ sản phẩm đạt chất lượng ngay lần đầu. | Số sản phẩm không lỗi ÷ Tổng sản phẩm sản xuất |
| Cost of Poor Quality (COPQ) | Chi phí do lỗi (sửa chữa, trả hàng, phạt). | Tổng chi phí liên quan tới lỗi. |
5.3. Ví dụ thực tiễn
5.3.1. Toyota Motor Corporation – Nhà máy Georgetown (Mỹ)
- Thách thức: Tồn kho linh kiện quá cao, thời gian chờ trung bình 4 ngày.
- Giải pháp: Áp dụng Kanban, giảm mức tồn kho xuống 30%, tối ưu quy trình VSM, triển khai 5S toàn nhà máy.
- Kết quả: Lead time giảm từ 12 ngày xuống còn 5 ngày, OEE tăng từ 68% lên 82% trong 18 tháng.
5.3.2. Công ty điện tử XYZ (Vietnam)
- Thách thức: Lỗi hàn PCB chiếm 15% tổng sản phẩm.
- Giải pháp: Triển khai Jidoka bằng cảm biến nhiệt độ, thiết lập Andon, thực hiện Kaizen để cải thiện quy trình hàn.
- Kết quả: Defects giảm xuống 3%, chi phí sản xuất giảm 12%, thời gian chu kỳ giảm 20%.
5.3.3. Dịch vụ chăm sóc sức khỏe – Bệnh viện ABC
- Thách thức: Thời gian chờ khám bệnh trung bình 45 phút, gây bất mãn bệnh nhân.
- Giải pháp: Áp dụng nguyên tắc Pull (đặt lịch hẹn qua hệ thống Kanban), tái cấu trúc quy trình tiếp nhận, đào tạo nhân viên 5S.
- Kết quả: Thời gian chờ giảm xuống 20 phút, mức độ hài lòng bệnh nhân tăng 25%.
5.4. Những khó khăn thường gặp và cách khắc phục
| Khó khăn | Nguyên nhân | Giải pháp |
|---|---|---|
| Kháng cự thay đổi | Nhân viên sợ mất việc, không hiểu lợi ích. | Đào tạo, truyền thông rõ ràng, tạo động lực qua thưởng Kaizen. |
| Thiếu dữ liệu chính xác | Hệ thống thu thập dữ liệu lỗi thời. | Đầu tư hệ thống MES (Manufacturing Execution System) hoặc IoT để thu thập dữ liệu thời gian thực. |
| Không đồng bộ giữa các bộ phận | Các phòng ban làm việc “đứt đoạn”. | Áp dụng Hoshin Kanri để liên kết mục tiêu, tổ chức các buổi “Cross‑Functional Kaizen”. |
| Chi phí đầu tư ban đầu cao | Cần máy móc, cảm biến, phần mềm. | Triển khai dần từng bước (pilot), tận dụng tài trợ, giảm chi phí bằng cách tái sử dụng thiết bị cũ. |
6. Tài liệu PDF về TPS – Cách tìm và sử dụng hiệu quả
6.1. Các nguồn tài liệu PDF uy tín
| Tên tài liệu | Tác giả / Nguồn | Định dạng | Nội dung chính |
|---|---|---|---|
| “Toyota Production System: Beyond Large-Scale Production” | Taiichi Ohno | PDF (300+ trang) | Lý thuyết và thực tiễn của Ohno – “Cha” của TPS. |
| “The Toyota Way” | Jeffrey Liker | PDF (500+ trang) | 14 nguyên tắc quản lý, case study thực tế. |
| “Lean Thinking” | James Womack & Daniel Jones | Giới thiệu Lean – mối liên hệ với TPS. | |
| “Value Stream Mapping – How to Visualize Work and Align Leadership for Organizational Transformation” | Karen Martin & Mike Osterling | Hướng dẫn chi tiết VSM, ví dụ thực tiễn. | |
| “Kanban – Successful Evolutionary Change for Your Technology Business” | David J. Anderson | Phương pháp Kanban trong môi trường công nghệ. | |
| “A3 Thinking: The 3‑Step Process for Solving Problems with a Lean Approach” | Russell Miller | Cách viết báo cáo A3, ví dụ thực tế. | |
| “Toyota Production System: An Integrated Approach to Just‑In‑Time” | Yasuhiro Monden | Phân tích chi tiết JIT, Jidoka, các công cụ hỗ trợ. |
6.2. Cách tìm PDF nhanh chóng trên Google
- Sử dụng cú pháp tìm kiếm nâng cao:
intitle:"toyota production system" filetype:pdf– Tìm tài liệu PDF có tiêu đề chứa “Toyota Production System”.inurl:pdf "toyota production system"– Tìm các URL chứa “pdf” và cụm từ “toyota production system”.-
site:edu "toyota production system" filetype:pdf– Tìm tài liệu từ các trường đại học, thường chất lượng cao. -
Kết hợp từ khóa phụ:
toyota production system kanban pdf– Tập trung vào Kanban.-
toyota production system jidoka case study pdf– Tìm case study về Jidoka. -
Sử dụng công cụ tìm kiếm học thuật:
- Google Scholar (scholar.google.com) – Nhập “Toyota Production System PDF” để tìm các bài báo, luận văn, tài liệu nghiên cứu.
-
ResearchGate – Nhiều tác giả chia sẻ bản PDF miễn phí.
-
Thư viện số và nguồn mở:
- Internet Archive (archive.org) – Lưu trữ hàng nghìn sách PDF cũ.
- Open Library – Cũng cung cấp PDF miễn phí hoặc cho mượn.
- SlideShare – Nhiều bài thuyết trình PDF về TPS.
6.3. Cách lưu trữ và quản lý PDF
| Phương pháp | Công cụ | Lợi ích |
|---|---|---|
| Quản lý thư mục theo chủ đề | Windows Explorer, macOS Finder | Dễ tìm kiếm theo tên dự án, năm. |
| Sử dụng phần mềm quản lý tài liệu | Mendeley, Zotero, EndNote | Gắn thẻ, ghi chú, trích dẫn nhanh. |
| Lưu trữ đám mây | Google Drive, OneDrive, Dropbox | Truy cập mọi nơi, chia sẻ đồng thời. |
| Tích hợp OCR | Adobe Acrobat Pro, ABBYY FineReader | Chuyển đổi PDF ảnh thành văn bản, cho phép tìm kiếm nội dung. |
7. Các câu hỏi thường gặp (FAQ) về Toyota Production System
Có thể bạn quan tâm: Toyota Prius Plug‑in: Đột Phá Công Nghệ Xanh, Tiện Lợi Và Hiệu Quả Cho Người Dùng Việt Nam
7.1. TPS và Lean có khác nhau không?
- TPS là hệ thống nội bộ của Toyota, tập trung vào JIT và Jidoka.
- Lean là khái niệm rộng hơn, được rút ra từ TPS và áp dụng cho mọi ngành. Lean bao gồm các công cụ như 5S, Kaizen, VSM, nhưng không nhất thiết phải có Jidoka.
7.2. TPS chỉ áp dụng cho ngành sản xuất ô tô?
- Không. Các công cụ và nguyên tắc của TPS đã được áp dụng thành công trong điện tử, dược phẩm, thực phẩm, dịch vụ, phần mềm và thậm chí trong ngành giáo dục.
7.3. Để bắt đầu triển khai TPS, doanh nghiệp cần đầu tư bao nhiêu ngân sách?
- Chi phí phụ thuộc vào quy mô và mức độ hiện trạng. Đối với một doanh nghiệp vừa, chi phí pilot (thử nghiệm) có thể chỉ từ 50.000 – 200.000 USD, bao gồm đào tạo, phần mềm VSM, và một số thiết bị cảm biến. Việc mở rộng sẽ tăng chi phí tùy theo số lượng máy móc và quy mô.
7.4. TPS có cần phải có hệ thống ERP hay MES không?
- ERP (Enterprise Resource Planning) và MES (Manufacturing Execution System) không bắt buộc, nhưng sẽ hỗ trợ việc thu thập dữ liệu thời gian thực, quản lý tồn kho và điều phối Kanban một cách hiệu quả hơn.
7.5. Kaizen có nghĩa là “cải tiến lớn” hay “cải tiến nhỏ”?
- Kaizen nhấn mạnh cải tiến liên tục – thường là các cải tiến nhỏ, nhưng khi tích lũy theo thời gian sẽ tạo ra đột phá lớn.
8. Kết luận
Toyota Production System không chỉ là một bộ công cụ sản xuất, mà còn là một triết lý quản lý toàn diện, hướng tới việc tạo ra giá trị tối đa cho khách hàng bằng cách loại bỏ lãng phí, tự động hoá thông minh, và cải tiến không ngừng. Khi bạn tìm kiếm “toyota production system pdf”, mục tiêu không chỉ là tải về tài liệu, mà còn là hiểu sâu và ứng dụng các nguyên tắc này vào thực tiễn doanh nghiệp của mình.
8.1. Những điểm mạnh đáng chú ý
- Tập trung vào khách hàng – Mọi hoạt động hướng tới việc đáp ứng nhu cầu thực tế.
- Tích hợp công nghệ và con người – Jidoka kết hợp cảm biến và khả năng can thiệp của nhân viên.
- Cải tiến liên tục – Kaizen và PDCA giúp doanh nghiệp luôn tiến bộ.
- Độ linh hoạt cao – Kanban cho phép phản ứng nhanh với biến động thị trường.
8.2. Đề xuất hành động cho người đọc
- Tải về và đọc các PDF nền tảng (Ohno, Liker, Womack) để nắm vững lý thuyết.
- Thực hiện một dự án pilot nhỏ trong công ty, áp dụng 5S + Kanban + Kaizen.
- Đo lường KPI trước và sau pilot, so sánh để chứng minh hiệu quả.
- Xây dựng đội ngũ “TPS Champion” – người lãnh đạo, người đào tạo, người giám sát.
- Liên tục cập nhật kiến thức qua các hội thảo, webinar, và các bài viết mới trên các tạp chí Lean.
Lời khuyên cuối cùng: TPS không phải một “công cụ” để mua và sử dụng như một phần mềm, mà là cái đầu tư vào con người và quy trình. Khi bạn thực sự hiểu và áp dụng đúng, lợi ích sẽ hiện hữu không chỉ ở mức giảm chi phí, mà còn ở độ hài lòng của khách hàng, độ tin cậy của sản phẩm, và văn hoá cải tiến bền vững của toàn tổ chức.
Tài liệu PDF đề xuất tải về (đường link mẫu):
– https://example.com/ohno_tps.pdf
– https://example.com/liker_the_toyota_way.pdf
– https://example.com/womack_lean_thinking.pdf
Bạn chỉ cần nhấn vào các liên kết, tải về và lưu trữ trong thư mục “TPS – Resources” để tiện tra cứu và sử dụng trong các buổi đào tạo nội bộ. Chúc bạn thành công trong hành trình chuyển đổi Lean và TPS!