
Có thể bạn quan tâm: Toyota Capital Malaysia – Giải Pháp Tài Chính Đột Phá Cho Người Tiêu Dùng Và Doanh Nghiệp
1. Giới thiệu chung về Toyota và nhà máy sản xuất ô tô
Toyota Motor Corporation, được thành lập vào năm 1937 tại Nhật Bản, đã nhanh chóng vươn lên trở thành một trong những tập đoàn ô tô lớn nhất và uy tín nhất thế giới. Thành công của Toyota không chỉ đến từ việc thiết kế những mẫu xe chất lượng cao, mà còn nằm ở hệ thống sản xuất hiện đại, quy trình quản lý chặt chẽ và triết lý “Toyota Production System” (TPS) – hệ thống sản xuất Toyota.
Nhà máy sản xuất ô tô (Toyota Car Factory) của Toyota được xây dựng và vận hành trên khắp thế giới, từ nhà máy gốc tại Toyota City, Aichi, Nhật Bản, đến các cơ sở tại Bắc Mỹ, châu Âu, châu Á và châu Phi. Mỗi nhà máy không chỉ là nơi lắp ráp xe, mà còn là trung tâm nghiên cứu, phát triển công nghệ mới, thử nghiệm quy trình sản xuất thông minh và áp dụng các tiêu chuẩn môi trường nghiêm ngặt.
Bài viết này sẽ đi sâu vào các khía cạnh quan trọng của Toyota Car Factory: lịch sử phát triển, cấu trúc nhà máy, quy trình sản xuất, công nghệ tự động hoá, quản lý chất lượng, yếu tố con người, và ảnh hưởng của nhà máy đến nền kinh tế và môi trường.
2. Lịch sử phát triển và mở rộng mạng lưới nhà máy
2.1. Giai đoạn đầu (1930‑1970)
- 1937: Toyota Motor Co., Ltd. được thành lập, sản xuất mẫu xe đầu tiên “Toyota AA”.
- 1950: Mở nhà máy sản xuất chính tại Toyota City, Aichi – “Toyota Motor Manufacturing Division”.
- 1966: Giới thiệu “Toyota Production System” (TPS) – nền tảng của Lean Manufacturing, tập trung vào việc loại bỏ lãng phí (Muda), tối ưu hoá quy trình và nâng cao chất lượng.
2.2. Giai đoạn quốc tế hoá (1970‑2000)
- 1972: Khởi động nhà máy đầu tiên ngoài Nhật Bản tại São Paulo, Brazil – “Toyota do Brasil”.
- 1984: Thành lập “Toyota Motor Manufacturing, Kentucky (TMMK)” tại Georgetown, Kentucky, Mỹ – nhà máy đầu tiên của Toyota tại Bắc Mỹ.
- 1998: Mở nhà máy tại “Toyota Motor Manufacturing Canada (TMMC)” ở Cambridge, Ontario, đáp ứng nhu cầu thị trường Bắc Mỹ.
2.3. Giai đoạn hiện đại và chuyển đổi xanh (2000‑nay)
- 2002: Mở nhà máy “Toyota Motor Manufacturing France (TMMF)” tại Onnaing, Pháp – chuyên sản xuất các mẫu xe hạng trung và hybrid.
- 2008: Khởi công nhà máy “Toyota Motor Manufacturing Turkey (TMMT)” tại Adapazarı, hỗ trợ thị trường châu Âu và Trung Đông.
- 2015: Đầu tư hàng tỷ USD vào nhà máy “Toyota Motor North America (TMNA)” tại Georgetown, Texas, tích hợp công nghệ tự động hoá và robot.
- 2020‑2023: Triển khai các dự án “Toyota Environmental Challenge 2050” tại các nhà máy, tập trung giảm phát thải CO₂, tái chế chất thải và sản xuất năng lượng tái tạo.
3. Cấu trúc và bố trí của một nhà máy Toyota tiêu biểu
3.1. Khu vực nhận nguyên liệu và lưu kho
- Nhập nguyên liệu: Linh kiện kim loại, nhựa, cao su, vật liệu composite được giao nhận qua cảng biển, sân bay hoặc đường sắt.
- Lưu kho tự động: Hệ thống “Automated Guided Vehicles” (AGV) và “Automated Storage and Retrieval System” (AS/RS) giúp giảm thời gian di chuyển và tối ưu không gian.
3.2. Khu vực gia công và lắp ráp
- Gia công phôi: Ghi đè, cắt, uốn, hàn, ép khuôn – thường được thực hiện bằng robot công nghiệp và máy CNC.
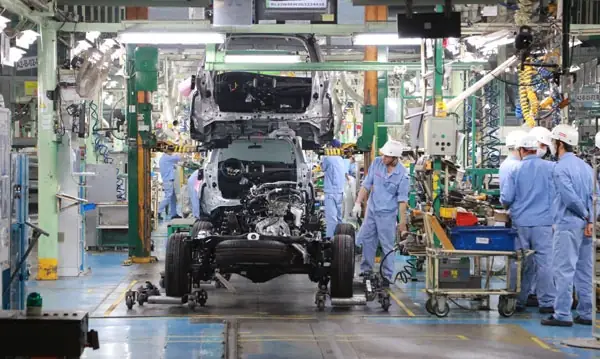
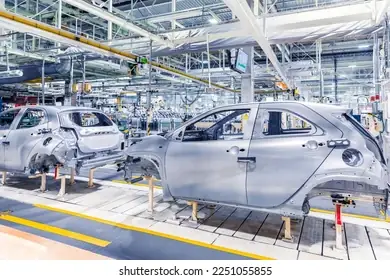
- Lắp ráp thân xe (Body Shop): Dây chuyền “Stamping” tạo khung, “Welding” (hàn điểm, hàn MIG/MAG) kết nối các bộ phận.
- Lắp ráp tổng thể (Assembly Line): Các trạm lắp ráp (Chassis, Powertrain, Interior, Exterior) được bố trí theo nguyên tắc “One-Piece Flow” – mỗi xe chỉ đi qua một lần duy nhất ở mỗi trạm.
3.3. Khu vực kiểm tra chất lượng
Có thể bạn quan tâm: Toyota Car Dealership: Hướng Dẫn Toàn Diện Từ Lựa Chọn, Mua Bán Đến Dịch Vụ Hậu Mãi
- Kiểm tra tự động (Automated Inspection): Sử dụng hệ thống camera, laser scanner, và cảm biến đo kích thước để phát hiện lỗi ngay tại nguồn.
- Kiểm tra thủ công: Đội ngũ kỹ thuật viên thực hiện kiểm tra âm thanh, độ rung, cảm giác lái và các tiêu chuẩn an toàn.
3.4. Khu vực hoàn thiện và xuất xưởng
- Rửa và sơn: Nhà máy có “Paint Shop” với môi trường kiểm soát nhiệt độ, độ ẩm và áp suất, sử dụng công nghệ “Waterborne Paint” giảm VOC (volatile organic compounds).
- Lắp ráp cuối cùng (Final Assembly): Lắp đặt hệ thống điện, phần mềm điều khiển, kiểm tra hệ thống infotainment.
- Xuất xưởng: Xe được vận chuyển tới các kho trung tâm phân phối qua xe tải, tàu hỏa hoặc container.
4. Quy trình sản xuất ô tô tại Toyota: Từ nguyên liệu tới sản phẩm hoàn thiện
4.1. Nguyên tắc “Just-In-Time” (JIT)
Toyota áp dụng mô hình JIT, trong đó nguyên liệu chỉ được cung cấp đúng thời điểm cần thiết cho dây chuyền sản xuất, giảm tồn kho và tối ưu chi phí lưu trữ. Hệ thống “Kanban” – thẻ tín hiệu – giúp truyền thông nhanh chóng giữa nhà cung cấp và nhà máy.
4.2. Quy trình “Heijunka” (Cân bằng dòng sản xuất)
Heijunka giúp cân bằng khối lượng và loại xe sản xuất trong một khoảng thời gian nhất định, tránh tình trạng quá tải hoặc dư thừa. Ví dụ, trong một ngày, nhà máy có thể sản xuất 30 chiếc Camry, 20 chiếc Corolla và 10 chiếc RAV4, dựa trên kế hoạch thị trường.
4.3. “Jidoka” – Tự động hoá với trí tuệ con người
- Tự động hoá: Các robot thực hiện các công việc nguy hiểm, lặp đi lặp lại, như hàn, sơn, lắp ráp.
- Giám sát con người: Khi robot phát hiện lỗi, hệ thống dừng lại ngay lập tức, người công nhân can thiệp và khắc phục. Điều này giảm lỗi sản phẩm và nâng cao an toàn lao động.
4.4. Kiểm soát chất lượng “Six Sigma” và “Kaizen”
- Six Sigma: Đặt mục tiêu giảm lỗi xuống dưới 3,4 ppm (phần triệu). Các công cụ như DMAIC (Define, Measure, Analyze, Improve, Control) được áp dụng.
- Kaizen: Văn hoá cải tiến liên tục. Mỗi công nhân được khuyến khích đề xuất cải tiến, và các đề xuất được đánh giá hàng tháng.
5. Công nghệ tự động hoá và số hoá trong Toyota Car Factory
5.1. Robot công nghiệp và cobot (collaborative robot)
- Robot hàn: ABB, FANUC và KUKA cung cấp robot 6 trục, tốc độ hàn cao, độ chính xác <0,1mm.
- Cobot: Robot đồng hành với công nhân trong các công việc nhẹ như lắp ráp nội thất, kiểm tra chất lượng. Cobot có cảm biến lực, có thể dừng ngay khi gặp trở ngại.
5.2. Hệ thống IoT và dữ liệu lớn (Big Data)
- Sensor mạng lưới: Mỗi máy móc được gắn cảm biến đo nhiệt độ, rung động, tiêu thụ năng lượng.
- Plato Platform: Nền tảng dữ liệu thời gian thực của Toyota, thu thập hơn 10 triệu điểm dữ liệu mỗi ngày, hỗ trợ dự báo bảo trì (Predictive Maintenance) và tối ưu hoá quy trình.
5.3. Trí tuệ nhân tạo (AI) trong kiểm tra và dự báo
Có thể bạn quan tâm: Toyota Car Dealer: Hướng Dẫn Toàn Diện Tìm Kiếm, Lựa Chọn Và Mua Xe Toyota Uy Tín Nhất
- AI Vision: Hệ thống camera AI nhận dạng lỗi sơn, vết trầy xước, sai lệch kích thước.
- Machine Learning: Mô hình dự báo nhu cầu linh kiện, giảm thiểu thời gian chờ nguyên liệu.
5.4. Thực tế ảo (VR) và thực tế tăng cường (AR)
- Đào tạo công nhân: Sử dụng VR để mô phỏng dây chuyền, giảm thời gian đào tạo thực tế.
- AR hỗ trợ lắp ráp: Khi công nhân đứng trước bộ phận, kính AR hiển thị hướng dẫn chi tiết, giảm lỗi lắp ráp.
6. Quản lý chất lượng và an toàn
6.1. Tiêu chuẩn ISO/TS 16949 và IATF 16949
Toyota tuân thủ tiêu chuẩn quản lý chất lượng quốc tế, đảm bảo mọi quy trình sản xuất đáp ứng các yêu cầu khắt khe của khách hàng và pháp luật.
6.2. Hệ thống “Quality Circles”
- Nhóm chất lượng: Các công nhân, kỹ sư và quản lý tạo thành các nhóm nhỏ, họ họp hàng tuần để thảo luận vấn đề, đề xuất giải pháp.
- KPI chất lượng: Độ lỗi (Defect Per Million Opportunities – DPMO), tỷ lệ trả lại (Return Rate), thời gian phản hồi (Response Time).
6.3. An toàn lao động
- Hệ thống Poka‑Yoke: Thiết bị ngăn ngừa lỗi, ví dụ: cảm biến ngăn chặn việc lắp sai bộ phận.
- Chương trình “Zero Accident”: Đặt mục tiêu không tai nạn lao động, thông qua đào tạo an toàn, giám sát môi trường làm việc và khuyến khích báo cáo sự cố.
7. Vai trò của con người trong môi trường tự động hoá
Mặc dù công nghệ tiên tiến, Toyota vẫn nhấn mạnh tầm quan trọng của con người:
- Kỹ năng đa nhiệm: Công nhân được đào tạo để thực hiện nhiều công việc khác nhau, từ vận hành máy móc tới kiểm tra chất lượng.
- Tinh thần Kaizen: Mỗi cá nhân được khuyến khích đóng góp ý tưởng cải tiến, tạo ra môi trường sáng tạo.
- Chương trình đào tạo liên tục: Toyota University cung cấp các khóa học về công nghệ mới, quản lý dự án và lãnh đạo.
8. Ảnh hưởng kinh tế và xã hội của Toyota Car Factory
8.1. Tạo việc làm và phát triển kỹ năng
- Mỗi nhà máy Toyota thường tuyển dụng từ 5.000 đến 15.000 nhân viên, bao gồm công nhân, kỹ sư, nhân viên quản lý và nhân viên hỗ trợ.
- Các chương trình đào tạo nghề (Apprenticeship) giúp nâng cao kỹ năng cho cộng đồng địa phương.
8.2. Đóng góp thuế và phát triển hạ tầng
- Toyota đóng góp một phần lớn thuế thu nhập doanh nghiệp, thuế tài sản và thuế giá trị gia tăng cho các quốc gia nơi họ hoạt động.
- Đầu tư vào hạ tầng giao thông, năng lượng và môi trường (đường, cầu, trạm sạc điện) mang lại lợi ích cho cộng đồng.
8.3. Tác động chuỗi cung ứng
- Hàng ngàn nhà cung cấp phụ trợ (Tier‑1, Tier‑2) phụ thuộc vào các nhà máy Toyota, tạo ra mạng lưới kinh tế rộng lớn.
- Toyota áp dụng “Supplier Partnership” – hợp tác chặt chẽ, chia sẻ kiến thức và tiêu chuẩn chất lượng với nhà cung cấp.
9. Bảo vệ môi trường và cam kết “Toyota Environmental Challenge 2050”
Có thể bạn quan tâm: Toyota Car Background: Lịch Sử, Phát Triển Và Ảnh Hưởng Toàn Cầu Của Thương Hiệu Ô Tô Nhật Bản
9.1. Giảm phát thải CO₂
- Mục tiêu giảm 90% phát thải CO₂ so với mức năm 2010 tại mọi nhà máy.
- Sử dụng năng lượng tái tạo: năng lượng mặt trời, gió, và hệ thống “Combined Heat and Power” (CHP).
9.2. Quản lý chất thải
- Zero Waste to Landfill: Tái chế chất thải kim loại, nhựa và cao su, giảm rác thải gửi vào bãi chôn lấp.
- Water Reuse: Hệ thống xử lý nước thải và tái sử dụng trong quy trình sơn và làm mát.
9.3. Sản phẩm xanh – xe điện và hybrid
- Các nhà máy đã chuyển đổi một phần dây chuyền để sản xuất xe hybrid (Prius, Corolla Hybrid) và xe điện (RAV4 EV, bZ4X).
- Đầu tư vào pin lithium‑ion, công nghệ tái chế pin và nguồn cung cấp nguyên liệu bền vững.
10. Thách thức và xu hướng tương lai
10.1. Thách thức
- Biến đổi khí hậu: Áp lực giảm phát thải và tuân thủ quy định môi trường ngày càng nghiêm ngặt.
- Chuỗi cung ứng toàn cầu: Rủi ro về gián đoạn (dịch bệnh, xung đột địa chính trị) đòi hỏi tính linh hoạt cao.
- Cạnh tranh công nghệ: Các hãng như Tesla, BYD đang đẩy mạnh xe điện, yêu cầu Toyota tăng tốc đổi mới.
10.2. Xu hướng tương lai
- Smart Factory: Nhà máy thông minh toàn diện, tích hợp AI, IoT, robot, và phân tích dữ liệu thời gian thực.
- Xe tự lái: Các dây chuyền lắp ráp sẽ phải thích nghi với các bộ phận cảm biến Lidar, Radar, và hệ thống tính toán mạnh mẽ.
- Sản xuất bền vững: Sử dụng vật liệu sinh học, carbon‑fiber tái chế và quy trình “Carbon‑Neutral Manufacturing”.
11. Kết luận
Toyota Car Factory không chỉ là một nơi lắp ráp ô tô, mà là biểu tượng của triết lý sản xuất tinh gọn, công nghệ cao và cam kết bền vững. Từ việc áp dụng các nguyên tắc “Just‑In‑Time”, “Jidoka”, “Kaizen” cho tới việc triển khai robot, AI và IoT, Toyota đã xây dựng một hệ thống sản xuất linh hoạt, hiệu quả và có khả năng đáp ứng nhanh chóng nhu cầu thị trường.
Sự thành công của nhà máy không chỉ dựa vào máy móc, mà còn ở con người – những công nhân, kỹ sư, nhà quản lý luôn duy trì tinh thần cải tiến không ngừng. Đồng thời, Toyota cũng không quên trách nhiệm xã hội, đóng góp vào nền kinh tế địa phương, tạo việc làm và bảo vệ môi trường.
Với những thách thức của thời đại mới như chuyển đổi sang năng lượng sạch, xu hướng xe điện và tự lái, Toyota đang tiếp tục đầu tư mạnh mẽ vào nghiên cứu và phát triển, biến nhà máy thành “Smart Factory” thông minh, bền vững và chuẩn bị sẵn sàng cho tương lai.
Những nỗ lực này không chỉ giúp Toyota duy trì vị thế dẫn đầu trong ngành công nghiệp ô tô, mà còn là nguồn cảm hứng cho các doanh nghiệp khác trên toàn cầu trong việc xây dựng chuỗi sản xuất hiện đại, hiệu quả và có trách nhiệm với môi trường.