
Có thể bạn quan tâm: Toyota Industries Corporation – Hành Trình Đổi Mới Và Phát Triển Toàn Cầu
1. Giới thiệu tổng quan về Lean Manufacturing
Lean Manufacturing (Sản xuất tinh gọn) là một triết lý quản trị và một bộ công cụ nhằm loại bỏ lãng phí, tối ưu hoá quy trình và tạo ra giá trị tối đa cho khách hàng. Thuật ngữ “Lean” được phổ biến rộng rãi sau khi sách The Machine That Changed the World (1990) của James P. Womack, Daniel T. Jones và Daniel Roos công bố, trong đó họ phân tích và so sánh ba hệ thống sản xuất: Toyota Production System (TPS), hệ thống sản xuất truyền thống (mass production) và hệ thống sản xuất tại châu Âu.
Trong ba hệ thống này, Toyota Production System (hệ thống sản xuất của Toyota) đã chứng tỏ sức mạnh vượt trội nhờ việc áp dụng các nguyên tắc Lean. Nhờ đó, Toyota không chỉ đạt được năng suất cao, chi phí thấp mà còn duy trì chất lượng sản phẩm ổn định, đáp ứng nhanh chóng nhu cầu thị trường. Bài viết dưới đây sẽ đi sâu vào lịch sử, các nguyên tắc cốt lõi, công cụ thực tiễn và những bài học quan trọng từ Toyota Lean Manufacturing, đồng thời cung cấp góc nhìn về cách áp dụng chúng vào các doanh nghiệp Việt Nam.
2. Lịch sử hình thành và phát triển của Toyota Production System
2.1. Nguồn gốc từ hậu chiến Thế giới II
Sau khi Nhật Bản thua trận Thế chiến II, nền kinh tế quốc gia rơi vào tình trạng khủng hoảng nghiêm trọng. Toyota Motor Corporation, vốn là một công ty sản xuất xe tải, phải đối mặt với việc thiếu nguồn vốn, nguyên liệu và nhân lực. Để tồn tại, công ty đã phải tìm cách sản xuất với chi phí thấp nhất có thể, đồng thời duy trì chất lượng để giữ chỗ trên thị trường.
2.2. Kiến trúc sư của TPS: Taiichi Ohno và Shigeo Shingo
- Taiichi Ohno (1912-1990) – được xem là “người cha” của TPS. Ông đã đưa ra khái niệm “Just-In-Time” (JIT) và “Autonomation” (tự động hoá có trí tuệ con người) nhằm giảm tồn kho và ngăn ngừa lỗi.
- Shigeo Shingo (1909-1990) – chuyên gia về thiết kế quy trình, đã phát triển các công cụ như Single-Minute Exchange of Die (SMED) để rút ngắn thời gian thay đổi máy móc.
2.3. Các giai đoạn phát triển
| Giai đoạn | Thời gian | Đặc điểm chính |
|---|---|---|
| Giai đoạn 1: Khởi đầu (1950‑1960) | 1950‑1960 | Áp dụng JIT, giảm tồn kho; xây dựng “Kanban” để kiểm soát luồng vật liệu. |
| Giai đoạn 2: Hoàn thiện (1960‑1970) | 1960‑1970 | Giới thiệu “Kaizen” (cải tiến liên tục), “Poka‑Yoke” (phòng ngừa lỗi). |
| Giai đoạn 3: Toàn cầu (1970‑1990) | 1970‑1990 | Mở rộng hệ thống Lean sang các nhà máy ngoài Nhật Bản; Toyota trở thành biểu tượng “sản xuất tinh gọn”. |
| Giai đoạn 4: Hậu 1990 | 1990‑hiện tại | Tích hợp công nghệ thông tin (ERP, IoT), phát triển “Toyota Production System 2.0”. |
3. Nguyên tắc cốt lõi của Toyota Lean Manufacturing
3.1. Hai trụ cột: Just-In-Time và Jidoka
- Just-In-Time (JIT) – Sản xuất đúng lúc, đúng số lượng, đúng chất lượng, nhằm giảm tồn kho và tối thiểu hoá thời gian chờ.
- Jidoka – “Tự động hoá có trí tuệ con người”: Khi phát hiện lỗi, máy sẽ tự dừng và người vận hành sẽ can thiệp ngay lập tức, ngăn ngừa lỗi lan truyền.
3.2. Năm nguyên tắc của Lean (theo Womack & Jones)
Có thể bạn quan tâm: Toyota Inventory Management: Chiến Lược Quản Lý Kho Hàng Hiệu Quả Cho Nhà Sản Xuất Ô Tô Hàng Đầu
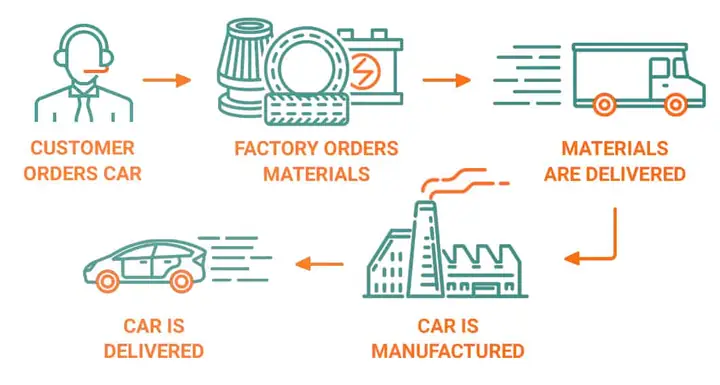
- Xác định giá trị (Value) – Định nghĩa giá trị từ góc độ khách hàng.
- Bản đồ luồng giá trị (Value Stream Mapping) – Phân tích toàn bộ chuỗi cung ứng để nhận diện lãng phí.
- Tạo dòng chảy (Flow) – Loại bỏ các rào cản, tạo quy trình sản xuất liên tục.
- Kéo (Pull) – Sản xuất dựa trên nhu cầu thực tế, không sản xuất quá mức.
- Hoàn thiện (Perfection) – Liên tục cải tiến để đạt mức hoàn hảo.
3.3. Các loại lãng phí (Muda) trong Toyota
| Loại lãng phí | Mô tả | Ví dụ |
|---|---|---|
| Overproduction | Sản xuất quá mức nhu cầu | Sản xuất 1000 xe khi chỉ cần 800 |
| Waiting | Thời gian chờ không cần thiết | Chờ nguyên liệu tới |
| Transport | Di chuyển không cần thiết | Vận chuyển linh kiện qua nhiều kho |
| Overprocessing | Xử lý thừa thãi | Kiểm tra lại các bước đã được kiểm định |
| Inventory | Tồn kho quá mức | Lượng phụ tùng dư thừa |
| Motion | Di chuyển không hiệu quả | Nhân công di chuyển quá xa để lấy công cụ |
| Defects | Sản phẩm lỗi | Xe có lỗi khung gầm |
| Unused Talent | Không khai thác năng lực nhân viên | Nhân viên không được tham gia cải tiến |
4. Các công cụ và phương pháp thực tiễn trong Toyota Lean
4.1. Kanban
Kanban là hệ thống thẻ tín hiệu (có thể là vật lý hoặc điện tử) dùng để điều khiển luồng vật liệu và sản xuất. Khi một thẻ Kanban được “điểm” (được sử dụng hết), nó sẽ kích hoạt việc sản xuất hoặc cung cấp lại.
- Lợi ích: Giảm tồn kho, tăng tính linh hoạt, cải thiện khả năng phản hồi nhu cầu.
- Áp dụng tại Việt Nam: Nhiều doanh nghiệp gia công điện tử và may mặc đã áp dụng Kanban bằng phần mềm quản lý ERP.
4.2. 5S (Sort – Set in order – Shine – Standardize – Sustain)
Mục tiêu của 5S là tạo môi trường làm việc sạch sẽ, ngăn nắp và chuẩn hoá. Các bước:
- Sort (Seiri): Loại bỏ vật dụng không cần.
- Set in order (Seiton): Sắp xếp hợp lý.
- Shine (Seiso): Vệ sinh, bảo trì.
- Standardize (Seiketsu): Chuẩn hoá quy trình.
- Sustain (Shitsuke): Duy trì thói quen.
4.3. Kaizen (Cải tiến liên tục)
Kaến trúc Kaizen khuyến khích mọi nhân viên đóng góp ý tưởng cải tiến. Toyota tổ chức “Kaizen Blitz” – các buổi cải tiến ngắn ngày (1‑3 ngày) tập trung vào một vấn đề cụ thể.
- Kết quả: Giảm thời gian thiết lập máy (setup) trung bình 30%, giảm lỗi lắp ráp 20% trong các nhà máy thử nghiệm.
4.4. Poka‑Yoke (Phòng ngừa lỗi)
Thiết kế thiết bị hoặc quy trình sao cho lỗi con người trở nên khó xảy ra hoặc ngay lập tức được phát hiện. Ví dụ: Cánh cửa xe được thiết kế chỉ có thể lắp đúng chiều.
4.5. SMED (Single‑Minute Exchange of Die)
SMED nhằm rút ngắn thời gian thay đổi công cụ, khuôn mẫu, hoặc thiết lập máy. Toyota đã giảm thời gian thay đổi dây chuyền từ 8 giờ xuống còn dưới 10 phút.
Có thể bạn quan tâm: Toyota Innova 2021: Đánh Giá Toàn Diện, Những Điểm Nổi Bật Và Lý Do Bạn Nên Sở Hữu
4.6. Heijunka (Cân bằng tải)
Heijunka là việc cân bằng khối lượng công việc trong thời gian, tránh “bùng nổ” sản xuất và giảm tồn kho. Thông qua việc tạo “production leveling board”, Toyota duy trì sản xuất ổn định.
5. Một số trường hợp thực tiễn (Case Study) của Toyota
5.1. Toyota Camry – Giảm thời gian lắp ráp từ 20 giờ xuống 13 giờ
- Công cụ: SMED, 5S, Kaizen.
- Kết quả: Tăng năng suất 35%, giảm chi phí lao động 15%.
5.2. Toyota Prius – Áp dụng Jidoka trong kiểm tra chất lượng
- Công cụ: Hệ thống cảm biến tự động dừng dây chuyền khi phát hiện lỗi.
- Kết quả: Lỗi xuất hiện trong dây chuyền giảm 40%, tỷ lệ trả lại khách hàng giảm 0.2%.
5.3. Nhà máy Toyota ở Tay Ninh (Việt Nam) – Triển khai Kanban và 5S
- Mô tả: Sản xuất bộ phận ghế xe.
- Kết quả: Tồn kho phụ tùng giảm 55%, thời gian chờ nguyên liệu giảm 30%, năng suất tăng 20%.
6. Các thách thức khi triển khai Lean trong môi trường Việt Nam
| Thách thức | Mô tả | Giải pháp đề xuất |
|---|---|---|
| Văn hoá tổ chức | Thường có xu hướng “điều hành từ trên xuống” | Xây dựng chương trình đào tạo Kaizen cho mọi cấp, khuyến khích đề xuất cải tiến từ nhân viên. |
| Thiếu năng lực quản lý | Quản lý không hiểu sâu về Lean | Đào tạo “Lean Champion” – người dẫn dắt quá trình triển khai. |
| Cơ sở hạ tầng công nghệ | Hệ thống ERP chưa đồng bộ | Áp dụng phần mềm Kanban điện tử, tích hợp IoT để theo dõi dữ liệu thời gian thực. |
| Chi phí đầu tư ban đầu | Cần thay đổi thiết bị, bố trí lại nhà xưởng | Thực hiện “pilot project” trên một dây chuyền nhỏ, chứng minh ROI trước khi mở rộng. |
| Kháng cự thay đổi | Nhân viên lo sợ mất việc | Thực hiện chương trình “skill upgrading” – nâng cao kỹ năng, chuyển đổi vai trò. |
7. Hướng dẫn triển khai Toyota Lean Manufacturing cho doanh nghiệp Việt Nam – 8 bước thực tiễn
- Xác định mục tiêu chiến lược
- Xác định giá trị khách hàng (ví dụ: thời gian giao hàng < 5 ngày).
- Đánh giá hiện trạng (Current State Mapping)
- Sử dụng Value Stream Mapping để phát hiện lãng phí.
- Lựa chọn pilot line
- Chọn một dây chuyền có tầm ảnh hưởng cao nhưng không quá phức tạp.
- Đào tạo nhân sự
- Tổ chức khóa học 5S, Kaizen, Kanban cho toàn bộ nhân viên trong pilot line.
- Triển khai 5S
- Thực hiện “Sort” và “Set in order” trong 2 tuần, sau đó “Shine”, “Standardize”, “Sustain”.
- Áp dụng Kanban và Pull System
- Thiết lập thẻ Kanban (có thể dùng Excel/Google Sheet) để kiểm soát tồn kho.
- Thực hiện Kaizen Blitz
- Định kỳ (mỗi tháng) tổ chức buổi cải tiến 1‑3 ngày, tập trung vào một vấn đề cụ thể như giảm thời gian setup.
- Đánh giá và chuẩn hoá
- Thu thập dữ liệu KPIs (Cycle Time, Inventory, Defect Rate).
- Chuẩn hoá quy trình thành SOP, lan rộng sang các dây chuyền khác.
7.1. Các chỉ số KPI quan trọng
| KPI | Định nghĩa | Mục tiêu mẫu |
|---|---|---|
| Cycle Time | Thời gian hoàn thành một sản phẩm | Giảm 20% trong 6 tháng |
| First Pass Yield (FPY) | Tỷ lệ sản phẩm không lỗi lần đầu | > 98% |
| Inventory Turns | Số lần tồn kho được tiêu thụ trong năm | > 8 lần |
| Overall Equipment Effectiveness (OEE) | Hiệu suất tổng hợp của máy móc | > 85% |
| Lead Time | Thời gian từ nhận đơn hàng tới giao hàng | < 7 ngày |
8. Những bài học quan trọng từ Toyota Lean Manufacturing
- Tập trung vào khách hàng – Mọi cải tiến phải trả lời câu hỏi “Liệu khách hàng có thực sự nhận được giá trị?”
- Cải tiến liên tục (Kaizen) không phải là dự án một lần – Đòi hỏi văn hoá doanh nghiệp phải luôn “đánh giá lại” và “điều chỉnh”.
- Giá trị của con người – Toyota coi nhân viên là “đối tác” trong quá trình cải tiến, không chỉ là “công cụ”.
- Sự minh bạch – Thông tin về quy trình, lỗi, KPIs phải được chia sẻ rộng rãi, giúp mọi người thấy rõ vấn đề và đề xuất giải pháp.
- Tích hợp công nghệ – Lean không chống lại tự động hoá; thay vào đó, công nghệ nên được dùng để hỗ trợ “Jidoka” và “Pull”.
- Kiểm soát thay đổi – Triển khai Lean cần có kế hoạch chi tiết, pilot, đánh giá ROI, rồi mới mở rộng.
9. Tương lai của Toyota Lean Manufacturing
Có thể bạn quan tâm: Toyota Innova 2004: Đánh Giá Toàn Diện Và Những Điều Cần Biết Khi Sở Hữu
9.1. Sản xuất thông minh (Smart Manufacturing)
Toyota đang đầu tư mạnh vào IoT, AI và dữ liệu lớn để tạo ra “Toyota Production System 2.0”. Các cảm biến kết nối sẽ cung cấp dữ liệu thời gian thực về:
- Tình trạng máy móc (Predictive Maintenance) – Dự báo hỏng hóc, giảm thời gian dừng máy.
- Hiệu suất dây chuyền (Digital Twin) – Mô phỏng ảo giúp tối ưu hoá luồng vật liệu.
- Quản lý năng lượng – Giảm tiêu thụ điện năng, đạt mục tiêu bền vững.
9.2. Bền vững và “Lean Green”
Toyota đã tích hợp các tiêu chuẩn môi trường (ISO 14001) vào Lean, nhằm giảm lãng phí năng lượng, chất thải và khí thải CO₂. Các công cụ như Eco‑Kanban giúp theo dõi lượng vật liệu tái chế và tiêu thụ năng lượng.
9.3. Hợp tác toàn cầu
Toyota đang xây dựng các “Lean Centers” tại các khu công nghiệp trên thế giới (Mỹ, châu Âu, châu Á) để chia sẻ kiến thức, đào tạo nhân lực và đồng bộ hoá tiêu chuẩn Lean toàn cầu.
10. Kết luận
Toyota Lean Manufacturing không chỉ là một bộ công cụ quản trị mà còn là một triết lý sống, phản ánh tầm quan trọng của việc luôn đặt khách hàng lên hàng đầu, loại bỏ lãng phí và khai thác tối đa năng lực con người. Những nguyên tắc và công cụ mà Toyota đã phát triển trong hơn 70 năm qua đã chứng minh được hiệu quả: giảm chi phí, tăng năng suất, nâng cao chất lượng và đáp ứng nhanh chóng nhu cầu thị trường.
Đối với các doanh nghiệp Việt Nam, dù là trong lĩnh vực sản xuất ô tô, điện tử, may mặc hay thực phẩm, việc áp dụng các nguyên tắc Lean của Toyota có thể mang lại lợi thế cạnh tranh đáng kể. Điều quan trọng là không chỉ sao chép mà phải đi sâu vào văn hoá tổ chức, đào tạo nhân lực và đặt mục tiêu cải tiến liên tục. Khi làm được điều đó, doanh nghiệp sẽ không chỉ đạt được hiệu quả kinh tế mà còn xây dựng được môi trường làm việc năng động, sáng tạo và bền vững.
Hãy bắt đầu hành trình Lean ngay hôm nay – vì một tương lai sản xuất thông minh, bền vững và thành công!