
Có thể bạn quan tâm: Toyota Kon Tum – Câu Chuyện Thành Công Của Thương Hiệu Ô Tô Nhật Bản Tại Thành Phố Kon Tum
1. Giới thiệu chung về Toyota Production Line
Toyota Production Line (TPL) không chỉ là một chuỗi các công đoạn lắp ráp xe ô tô, mà còn là biểu tượng của triết lý sản xuất hiện đại – Toyota Production System (TPS). Từ những năm 1950, khi Kiichiro Toyoda và Sakichi Toyoda đề ra những nguyên tắc cơ bản, Toyota đã xây dựng một mô hình sản xuất linh hoạt, hiệu quả và giảm thiểu lãng phí tối đa. Những yếu tố then chốt như Just-In-Time (JIT), Jidoka, Kaizen, và Heijunka đã tạo nên một hệ thống sản xuất có khả năng đáp ứng nhanh chóng nhu cầu thị trường, đồng thời duy trì chất lượng cao và chi phí cạnh tranh.
Trong bài viết này, chúng ta sẽ đi sâu phân tích từng khâu của Toyota Production Line, khám phá cách Toyota áp dụng các công cụ quản lý và công nghệ hiện đại, đồng thời rút ra những bài học quan trọng cho các doanh nghiệp sản xuất khác. Bài viết sẽ bao gồm:
- Lịch sử và sự phát triển của TPS.
- Cấu trúc tổng thể của một dây chuyền sản xuất Toyota.
- Các công cụ và phương pháp quan trọng: JIT, Jidoka, Kaizen, Heijunka.
- Quy trình chi tiết từ nguyên liệu đến thành phẩm.
- Vai trò của con người và văn hoá doanh nghiệp.
- Ứng dụng công nghệ mới: tự động hoá, IoT, AI.
- Đánh giá hiệu quả và các chỉ số KPI.
- Những thách thức và giải pháp trong thời đại 4.0.
- Bài học rút ra cho doanh nghiệp Việt Nam.
2. Lịch sử và sự hình thành của Toyota Production System (TPS)
2.1. Nguồn gốc và tầm nhìn ban đầu
- 1950s – 1960s: Sau Thế chiến II, Nhật Bản đối mặt với nguồn lực khan hiếm. Sakichi Toyoda, người sáng lập công ty, đã đưa ra khái niệm “làm sạch lãng phí” (Muda). Kiichiro Toyoda, con trai, tiếp tục phát triển ý tưởng này thành một hệ thống sản xuất toàn diện.
- Taiichi Ohno, một trong những kiến trúc sư chủ chốt của TPS, đã đưa ra khái niệm Just-In-Time (JIT) vào cuối những năm 1960, nhằm giảm tồn kho và đồng thời cải thiện luồng sản xuất.
2.2. Các nguyên tắc cốt lõi
| Nguyên tắc | Mô tả |
|---|---|
| Just-In-Time (JIT) | Sản xuất đúng lúc, đúng số lượng, đáp ứng nhu cầu thực tế của khách hàng. |
| Jidoka (Automation with a Human Touch) | Tự động hoá thông minh – máy móc dừng lại khi phát hiện lỗi, cho phép con người can thiệp ngay lập tức. |
| Kaizen (Continuous Improvement) | Cải tiến liên tục, mọi người trong tổ chức đều có trách nhiệm đề xuất và thực hiện cải tiến. |
| Heijunka (Production Leveling) | Làm phẳng khối lượng sản xuất, giảm biến động và tối ưu hoá nguồn lực. |
| Standardized Work | Thiết lập quy trình chuẩn, giảm sai sót và tạo nền tảng cho Kaizen. |
3. Cấu trúc tổng thể của Toyota Production Line
3.1. Các khu vực chính
- Supplier Yard (Khu vực cung cấp nguyên vật liệu) – Nơi nguyên liệu, linh kiện được tiếp nhận, kiểm tra và lưu trữ tạm thời.
- Staging Area (Khu vực chuẩn bị) – Các bộ phận được xếp thành “kanban” để đưa vào dây chuyền khi cần.
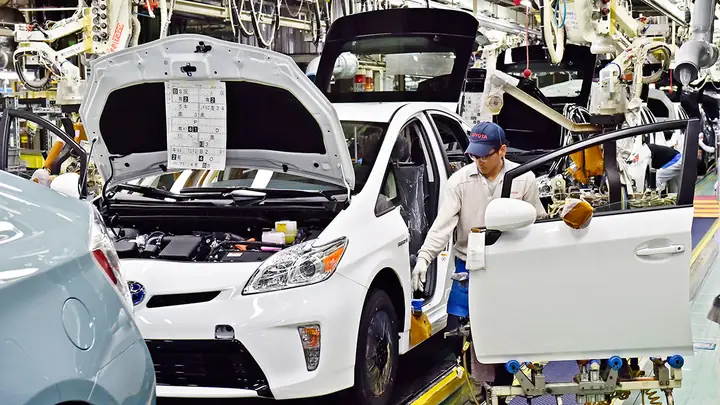
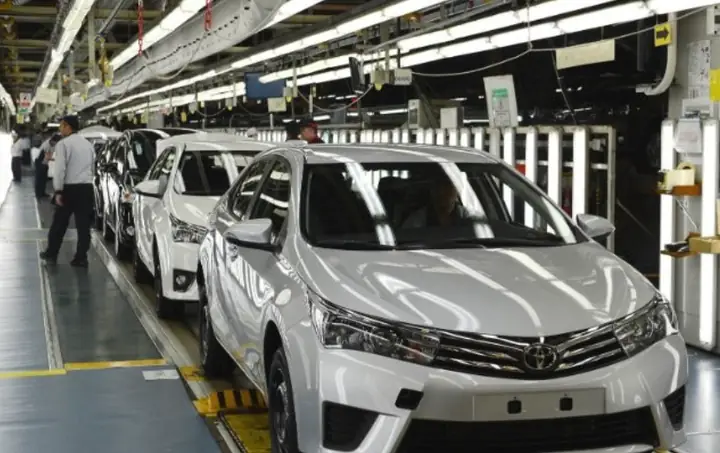
- Assembly Line (Dây chuyền lắp ráp) – Bao gồm nhiều stations (trạm) chuyên môn: khung xe (body shop), sơn, lắp ghế, lắp động cơ, hệ thống điện, v.v.
- Quality Control (Kiểm tra chất lượng) – Kiểm tra tại từng trạm (in‑process) và cuối dây chuyền (final inspection).
- Logistics & Shipping (Vận chuyển và giao hàng) – Đóng gói, lưu kho và giao tới đại lý hoặc khách hàng cuối.
3.2. Đặc điểm “Cellular Manufacturing”
Toyota áp dụng cellular manufacturing, tức là nhóm các công việc có liên quan chặt chẽ được sắp xếp thành một “cell” (ô). Mỗi cell thường có một hoặc vài công nhân, một vài máy móc, và các công cụ cần thiết ngay gần nhau, giúp giảm thời gian di chuyển (motion waste) và tăng tính linh hoạt.
3.3. Hệ thống Kanban
Kanban là tấm thẻ tín hiệu, biểu thị số lượng linh kiện cần được cung cấp cho một trạm. Khi một trạm tiêu thụ một bộ linh kiện, kanban tương ứng sẽ được trả lại cho nhà cung cấp nội bộ, kích hoạt việc sản xuất hoặc cung cấp lại. Hệ thống này giúp duy trì tồn kho tối thiểu, đồng thời đảm bảo luồng vật liệu liên tục.
Có thể bạn quan tâm: Toyota Prius Phv: Đánh Giá Toàn Diện Chiếc Xe Hybrid Đáng Chú Ý Nhất Thị Trường Việt Nam
4. Các công cụ và phương pháp quan trọng
4.1. Just-In-Time (JIT)
- Pull System: Sản phẩm được sản xuất khi có nhu cầu thực tế (pull), không phải dựa vào dự báo (push).
- Takt Time: Thời gian chuẩn để sản xuất một chiếc xe đáp ứng nhu cầu khách hàng (đơn vị: phút/xe). Tính toán takt time giúp xác định số lượng trạm, công nhân cần thiết.
4.2. Jidoka
- Andon System: Đèn tín hiệu màu đỏ/ xanh/ vàng trên mỗi trạm, cho phép công nhân dừng máy ngay khi phát hiện lỗi, đồng thời thông báo cho đội bảo trì.
- Autonomation: Máy móc được trang bị cảm biến, tự dừng khi phát hiện bất thường (ví dụ: lực ép quá mạnh, sai vị trí).
4.3. Kaizen
- Gemba Walks: Các nhà quản lý thường xuyên tới “gemba” (nơi diễn ra công việc thực tế) để quan sát, lắng nghe và đề xuất cải tiến.
- PDCA Cycle (Plan‑Do‑Check‑Act): Quy trình cải tiến liên tục, từ lập kế hoạch, thực hiện, kiểm tra, và hành động điều chỉnh.
4.4. Heijunka
- Production Smoothing: Thay vì sản xuất toàn bộ một mẫu xe trong một khoảng thời gian dài, Toyota cân bằng sản xuất các mẫu khác nhau trong cùng một ngày, giảm tải cho nhân công và máy móc.
5. Quy trình chi tiết từ nguyên liệu đến thành phẩm
5.1. Nhận và kiểm tra nguyên vật liệu
- Incoming Inspection: Kiểm tra chất lượng kim loại, nhựa, dây điện… theo tiêu chuẩn ISO/TS 16949.
- Sorting & Staging: Nguyên vật liệu được phân loại và đặt vào các khu vực staging tương ứng với kanban.
5.2. Body Shop (Xưởng khung thép)
- Stamping: Các tấm thép được dập thành các bộ phận (cửa, nắp, khung).
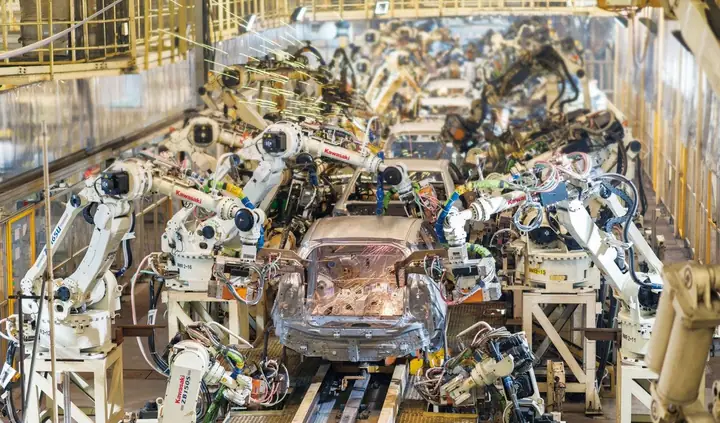
- Welding (Robot & Manual): Robot hàn điểm và hàn góc, kết hợp với công nhân hàn thủ công ở những vị trí khó.
- Inspection: Kiểm tra độ lệch, độ bền hàn bằng thiết bị đo laser.
5.3. Paint Shop (Xưởng sơn)
- Pre‑treatment: Rửa, tẩy rỉ sét, sấy khô.
- Primer, Basecoat, Clearcoat: Quá trình sơn được thực hiện trong môi trường kiểm soát nhiệt độ, độ ẩm, áp suất.
- Curing Oven: Sấy khô và làm cứng lớp sơn, giảm thiểu lỗi “orange peel”.
5.4. Assembly (Lắp ráp)
| Trạm | Công việc | Công cụ hỗ trợ |
|---|---|---|
| Chassis Assembly | Gắn hệ thống treo, bánh xe | Robot lắp, torque wrench tự động |
| Powertrain Installation | Lắp động cơ, hộp số | Lifts, alignment tools |
| Interior Fit‑out | Gắn ghế, bảng điều khiển | Jigs, ergonomic workstations |
| Electrical Wiring | Đặt dây, gắn cảm biến | Automated wire harness machines |
| Final Inspection | Kiểm tra toàn bộ hệ thống | Test benches, dynamometer |
Mỗi trạm áp dụng Standard Work (bảng hướng dẫn chi tiết) và Andon để dừng ngay khi phát hiện lỗi.
5.5. Kiểm tra chất lượng cuối cùng
- Functional Test: Kiểm tra động cơ, hệ thống phanh, điện tử.
- Road Test: Xe được đưa ra đường thử nghiệm, đo các chỉ số tiêu thụ nhiên liệu, tiếng ồn, độ ổn định.
- Final Inspection: Kiểm tra ngoại quan, chất lượng sơn, độ hoàn thiện nội thất.
Sau khi vượt qua tất cả các kiểm tra, xe được đánh dấu “Ready for Shipping” và chuyển tới khu vực Logistics.
Có thể bạn quan tâm: Toyota Prado 2016: Đánh Giá Toàn Diện, Lợi Ích Và Những Điều Cần Biết Trước Khi Mua
6. Vai trò của con người và văn hoá doanh nghiệp
6.1. Đào tạo và phát triển kỹ năng
- On‑the‑Job Training (OJT): Công nhân được huấn luyện thực tế tại trạm, có sự giám sát của “mentor”.
- Toyota Production System (TPS) Academy: Các lớp học nội bộ giảng dạy về Kaizen, JIT, Jidoka.
6.2. Văn hoá “Respect for People”
Toyota đặt con người lên hàng đầu, khuyến khích mọi người đưa ra ý kiến, tham gia cải tiến. Các suggestion boxes và kaizen events được tổ chức thường xuyên, với phần thưởng cho những đề xuất thực tiễn.
6.3. Đánh giá hiệu suất – KPI
| KPI | Định nghĩa | Mục tiêu |
|---|---|---|
| OEE (Overall Equipment Effectiveness) | Đánh giá tổng hiệu suất máy móc (Availability × Performance × Quality) | > 85% |
| First Pass Yield (FPY) | Tỷ lệ sản phẩm đạt chuẩn ngay lần đầu | > 95% |
| Lead Time | Thời gian từ nhận nguyên liệu đến giao xe | Giảm 10% mỗi năm |
| Employee Suggestion Implementation Rate | Tỷ lệ đề xuất được triển khai | > 30% |
7. Ứng dụng công nghệ mới trong Toyota Production Line
7.1. Tự động hoá và Robot
- Collaborative Robots (cobots): Hỗ trợ công nhân trong các công việc lắp ráp nhẹ, giảm thiểu mỏi mệt.
- AGV (Automated Guided Vehicles): Vận chuyển linh kiện trong nhà máy, giảm thời gian di chuyển và tăng độ an toàn.
7.2. Internet of Things (IoT) và dữ liệu lớn (Big Data)
- Sensors & Edge Computing: Mỗi máy móc được trang bị cảm biến đo nhiệt độ, rung, lực, dữ liệu được truyền về trung tâm phân tích.
- Predictive Maintenance: Dự đoán hỏng hóc trước khi xảy ra, lên lịch bảo trì tối ưu, giảm downtime.
7.3. Trí tuệ nhân tạo (AI) và Machine Learning
- Quality Prediction Models: AI phân tích hình ảnh sơn, phát hiện khuyết điểm ngay trong thời gian thực.
- Production Scheduling Optimization: Thuật toán tối ưu hoá lịch sản xuất dựa trên biến động đơn đặt hàng, năng lực máy móc và tồn kho.
7.4. Thực tế ảo (VR) và Thực tế tăng cường (AR)
- AR Maintenance Guides: Khi bảo trì, kỹ thuật viên sử dụng kính AR để xem hướng dẫn từng bước, giảm thời gian sửa chữa.
- VR Training Simulators: Đào tạo công nhân mới trong môi trường ảo, giảm rủi ro và chi phí.
8. Đánh giá hiệu quả và các chỉ số KPI
8.1. Hiệu quả chi phí
Có thể bạn quan tâm: Toyota Phan Thiết – Điểm Dừng Chân Lý Tưởng Cho Người Yêu Xe Và Du Lịch
- Cost per Vehicle: Toyota đạt mức chi phí trung bình $8,000 – $10,000 cho mỗi chiếc xe hạng trung, nhờ giảm tồn kho và lãng phí.
8.2. Tốc độ sản xuất
- Cycle Time: Với takt time khoảng 30 giây cho mẫu Corolla, Toyota có thể sản xuất hơn 1,200 xe/ngày tại một dây chuyền lớn.
8.3. Chất lượng
- Defect Rate: Được duy trì dưới 0.02% (2 lỗi trên 10,000 xe), một trong những mức thấp nhất trong ngành.
8.4. Sự hài lòng của khách hàng
- NPS (Net Promoter Score): Toyota thường đạt NPS trên 60, phản ánh niềm tin và hài lòng cao của khách hàng.
9. Những thách thức và giải pháp trong thời đại 4.0
9.1. Thách thức
- Biến động nhu cầu thị trường (đặc biệt là sau đại dịch COVID‑19).
- Áp lực giảm chi phí trong khi duy trì chất lượng.
- Thiếu hụt nhân lực có kỹ năng số (digital talent).
- Rủi ro an ninh mạng khi kết nối toàn bộ thiết bị IoT.
9.2. Giải pháp
- Hybrid Production Model: Kết hợp giữa sản xuất linh hoạt (flexible) và tự động hoá, cho phép thay đổi nhanh mẫu xe.
- Reskilling Programs: Đào tạo lại nhân viên về dữ liệu, AI, và robot.
- Cybersecurity Framework: Áp dụng chuẩn ISO/IEC 27001, mã hoá dữ liệu, và phân đoạn mạng nội bộ.
- Digital Twin: Mô phỏng toàn bộ nhà máy trong môi trường ảo, thử nghiệm các kịch bản thay đổi quy trình trước khi thực hiện thực tế.
10. Bài học rút ra cho doanh nghiệp Việt Nam
- Áp dụng nguyên tắc “Kaizen” – Đừng chờ đợi một cải tiến lớn, hãy khuyến khích cải tiến nhỏ hàng ngày.
- Triển khai hệ thống Kanban – Giảm tồn kho, tăng độ phản hồi nhanh với khách hàng.
- Đầu tư vào đào tạo con người – Công nghệ không thể thay thế hoàn toàn, con người vẫn là yếu tố quyết định.
- Xây dựng văn hoá “Respect for People” – Khi nhân viên cảm thấy được trân trọng, họ sẽ cống hiến và đề xuất sáng tạo.
- Sử dụng dữ liệu để ra quyết định – Thu thập dữ liệu từ máy móc, phân tích để tối ưu hoá quy trình và dự báo bảo trì.
- Bắt đầu từ những “quick wins” – Ví dụ: lắp đặt Andon lights ở các trạm, giảm thời gian dừng máy do lỗi.
11. Kết luận
Toyota Production Line không chỉ là một chuỗi các công đoạn lắp ráp xe, mà là một hệ thống sinh học công nghiệp, nơi người, máy móc và quy trình hòa quyện để tạo ra giá trị tối đa. Các nguyên tắc như Just‑In‑Time, Jidoka, Kaizen và Heijunka đã chứng minh được sức mạnh trong việc giảm lãng phí, nâng cao chất lượng và tăng tốc độ phản hồi thị trường. Khi kết hợp với công nghệ hiện đại như IoT, AI và robot, Toyota tiếp tục duy trì vị thế dẫn đầu trong ngành công nghiệp ô tô.
Đối với các doanh nghiệp sản xuất tại Việt Nam, việc học hỏi và áp dụng những yếu tố cốt lõi của Toyota Production Line – từ tư duy cải tiến liên tục, hệ thống kanban, cho tới việc đầu tư vào con người và công nghệ – sẽ giúp nâng cao năng lực cạnh tranh, giảm chi phí và đáp ứng nhanh hơn nhu cầu khách hàng trong kỷ nguyên 4.0.
“Chìa khóa của thành công không phải là làm việc nhanh hơn, mà là làm việc thông minh hơn, liên tục cải tiến và luôn tôn trọng con người.” – Lấy cảm hứng từ triết lý của Toyota.