
Có thể bạn quan tâm: Henderson Toyota – Điểm Đến Tin Cậy Cho Người Yêu Xe Hơi Tại Việt Nam
1. Giới thiệu tổng quan về Kanban và nguồn gốc tại Toyota
Kanban (看板) là một thuật ngữ tiếng Nhật, dịch sang tiếng Việt có nghĩa là “bảng hiệu” hay “bảng điều khiển”. Ban đầu, khái niệm này được phát triển bởi Taiichi Ohno, một trong những kiến trúc sư chính của Hệ thống Sản xuất Toyota (Toyota Production System – TPS) vào những năm 1940-1950. Mục tiêu của Kanban là tạo ra một hệ thống kiểm soát luồng vật liệu và thông tin một cách trực quan, giúp giảm thiểu lãng phí, tối ưu tồn kho và nâng cao năng suất.
Toyota đã áp dụng Kanban như một công cụ cốt lõi để thực hiện “Just‑In‑Time” (JIT) – sản xuất đúng lúc, đúng số lượng, đúng chất lượng. Thay vì dựa vào dự báo nhu cầu hoặc kế hoạch sản xuất dài hạn, Toyota sử dụng thẻ Kanban để truyền tải nhu cầu thực tế từ giai đoạn tiêu thụ (hoặc lắp ráp) lên các giai đoạn trước. Khi một thẻ Kanban được lấy ra, nó kích hoạt quá trình sản xuất một đơn vị hoặc một lô hàng mới, đảm bảo rằng mỗi công đoạn chỉ sản xuất khi có nhu cầu thực tế.
2. Các nguyên tắc cơ bản của Kanban Toyota
2.1. Pull System (Hệ thống Kéo)
Kanban áp dụng mô hình “kéo” (pull) thay vì “đẩy” (push). Trong mô hình kéo, việc sản xuất được kích hoạt bởi nhu cầu thực tế ở phía downstream (hạ lưu). Khi một bộ phận hoặc sản phẩm cuối cùng được tiêu thụ, thẻ Kanban tương ứng sẽ được chuyển lên các công đoạn trước, yêu cầu họ sản xuất để thay thế. Điều này giúp tránh việc sản xuất dư thừa và giảm tồn kho.
2.2. Visual Management (Quản lý trực quan)
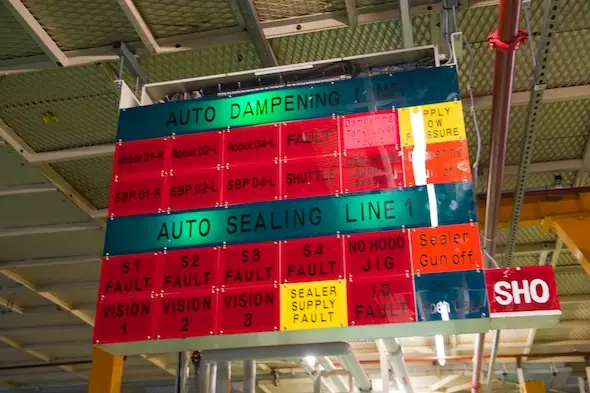
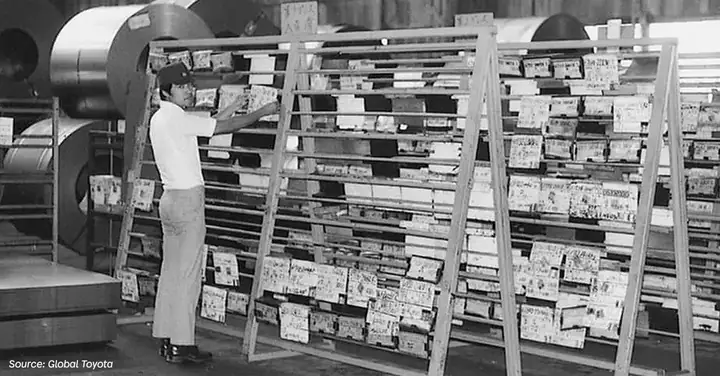
Kanban là một công cụ trực quan mạnh mẽ. Thẻ Kanban, bảng Kanban hoặc màn hình hiển thị trạng thái công việc giúp mọi người trong nhà máy nhìn thấy ngay lập tức tình trạng tồn kho, tiến độ công việc và các vấn đề đang xảy ra. Sự minh bạch này tạo điều kiện cho việc phát hiện sớm các bất thường và cải tiến nhanh chóng.
2.3. Limiting Work in Process (WIP) – Giới hạn công việc đang thực hiện
Toyota sử dụng Kanban để giới hạn số lượng công việc đang trong quá trình sản xuất (WIP). Mỗi công đoạn chỉ được phép có một số lượng thẻ Kanban nhất định, ngăn chặn việc tích tụ công việc và giảm thời gian chờ đợi. Giới hạn WIP giúp tăng tính ổn định của dòng chảy và giảm thiểu lỗi.
2.4. Continuous Improvement (Cải tiến liên tục – Kaizen)
Kanban không chỉ là một công cụ kiểm soát mà còn là nền tảng cho các hoạt động Kaizen. Khi có bất kỳ gián đoạn nào trong luồng Kanban (ví dụ: thẻ Kanban không được trả lại kịp thời), nhóm sẽ phân tích nguyên nhân, đưa ra giải pháp và điều chỉnh quy trình. Điều này tạo ra một vòng lặp cải tiến liên tục.
3. Cấu trúc và thành phần của hệ thống Kanban tại Toyota
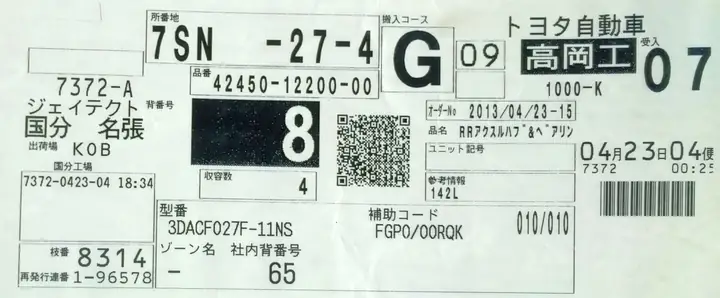
3.1. Thẻ Kanban (Kanban Card)
- Thông tin cơ bản: Mã sản phẩm, mô tả, số lượng, ngày sản xuất, ngày hết hạn.
- Mã màu: Thẻ màu xanh thường biểu thị vật liệu nguyên liệu, màu đỏ cho các bộ phận quan trọng, màu vàng cho các phụ kiện phụ trợ.
- Số lượng tối thiểu và tối đa: Xác định mức tồn kho an toàn và mức tối đa cho phép.
3.2. Bảng Kanban (Kanban Board)
- Cột “To Do”, “In Process”, “Done”: Thể hiện trạng thái công việc.
- Cột “Blocked”: Đánh dấu các công việc bị tắc nghẽn, giúp nhanh chóng xác định nguyên nhân.
- Cột “Review”: Đối với các công đoạn cần kiểm tra chất lượng trước khi chuyển sang giai đoạn tiếp theo.
3.3. Hệ thống tín hiệu (Signal System)
- Tín hiệu vật lý: Thẻ Kanban, tấm bảng, hoặc thậm chí là một chiếc hộp rỗng. Khi hộp rỗng, nó gửi tín hiệu yêu cầu nạp lại.
- Tín hiệu điện tử: Nhiều nhà máy Toyota hiện đại đã tích hợp hệ thống ERP/ MES với các bảng Kanban điện tử, cho phép cập nhật thời gian thực và phân tích dữ liệu.
4. Quy trình triển khai Kanban trong một dòng sản xuất Toyota
Có thể bạn quan tâm: Joliet Toyota: Địa Chỉ Tin Cậy Cho Người Yêu Xe Hơi Tại Thành Phố Joliet
Bước 1: Xác định luồng giá trị (Value Stream Mapping)
Trước khi triển khai Kanban, Toyota thực hiện bản đồ luồng giá trị để hiểu rõ các bước trong quy trình sản xuất, xác định các điểm lãng phí (Muda) và xác định mức tồn kho hiện tại.
Bước 2: Định nghĩa các loại thẻ Kanban
- Production Kanban (P‑Kanban): Thẻ dùng để chỉ ra nhu cầu sản xuất một bộ phận hoặc một lô hàng.
- Withdrawal Kanban (W‑Kanban): Thẻ dùng để yêu cầu rút vật liệu từ kho trung gian về khu vực lắp ráp.
Mỗi loại thẻ có định dạng và thông tin riêng, phù hợp với chức năng của chúng.
Bước 3: Thiết lập mức tồn kho an toàn (Safety Stock) và mức tối đa (Maximum Stock)
Toyota áp dụng công thức:
Tồn kho tối đa = (Nhu cầu hàng ngày × Thời gian chu kỳ sản xuất) + Tồn kho an toàn
Mức tồn kho an toàn thường dựa trên biến động nhu cầu và thời gian giao hàng của nhà cung cấp.
Bước 4: Xác định giới hạn WIP cho từng công đoạn
Giới hạn WIP được tính dựa trên khả năng năng suất của công đoạn và thời gian chuyển giao (lead time). Mục tiêu là duy trì một “buffer” (đệm) vừa đủ để tránh tắc nghẽn nhưng không gây tồn kho dư thừa.
Bước 5: Đào tạo nhân viên và thiết lập quy tắc vận hành
Toyota luôn nhấn mạnh việc đào tạo mọi cấp bậc nhân viên về nguyên tắc Kanban, cách sử dụng thẻ, cách phản hồi khi có bất kỳ vấn đề nào. Các quy tắc vận hành (Standard Work) được ghi chép và treo tại các khu vực làm việc.
Bước 6: Thử nghiệm và điều chỉnh (Pilot)
Triển khai Kanban trên một dây chuyền hoặc một khu vực nhỏ, thu thập dữ liệu, đánh giá hiệu suất (Lead time, Throughput, Tồn kho). Dựa trên kết quả, điều chỉnh số lượng thẻ, mức tồn kho và quy trình.
Bước 7: Mở rộng toàn bộ nhà máy
Sau khi pilot thành công, Toyota mở rộng hệ thống Kanban ra toàn bộ quy trình sản xuất, đồng thời tích hợp với các hệ thống quản lý dữ liệu (ERP, MES) để đồng bộ thông tin.
5. Lợi ích thực tế mà Kanban mang lại cho Toyota
5.1. Giảm thời gian chu kỳ (Lead Time)
Bằng cách sản xuất đúng khi có nhu cầu, Toyota giảm đáng kể thời gian chờ đợi vật liệu và giảm lead time trung bình từ 12 ngày xuống còn 4–5 ngày trong nhiều nhà máy.
Có thể bạn quan tâm: Hiland Toyota – Câu Chuyện Thành Công Và Những Điểm Nổi Bật Của Đối Tác Ô Tô Hàng Đầu Việt Nam
5.2. Giảm tồn kho và chi phí lưu kho
Kanban giúp duy trì mức tồn kho tối thiểu, giảm chi phí lưu kho lên tới 30% so với các hệ thống “push”. Điều này đặc biệt quan trọng trong ngành công nghiệp ô tô, nơi chi phí vốn hàng tồn kho rất lớn.
5.3. Nâng cao chất lượng và giảm lỗi
Với giới hạn WIP và phản hồi nhanh chóng khi có bất kỳ gián đoạn nào, lỗi sản xuất được phát hiện sớm, giảm tỷ lệ lỗi (Defect Rate) từ 1,2% xuống dưới 0,5% trong các dây chuyền lắp ráp.
5.4. Tăng tính linh hoạt (Flexibility)
Kanban cho phép Toyota phản ứng nhanh với thay đổi nhu cầu thị trường, ví dụ như khi một mẫu xe mới ra mắt hoặc khi có biến động trong đơn đặt hàng. Nhờ hệ thống kéo, nhà máy có thể điều chỉnh sản lượng mà không cần thay đổi quy trình lớn.
5.5. Cải thiện tinh thần làm việc và tham gia của nhân viên
Bảng Kanban và thẻ trực quan giúp mọi người thấy được đóng góp của mình vào toàn bộ quy trình, tạo động lực cải tiến và tăng mức độ tham gia của công nhân trong các hoạt động Kaizen.
6. Những thách thức khi triển khai Kanban và cách Toyota vượt qua
6.1. Kháng cự thay đổi văn hoá
Nhiều công nhân và quản lý ban đầu cảm thấy không thoải mái khi chuyển từ hệ thống “push” sang “pull”. Toyota giải quyết bằng chương trình đào tạo liên tục, việc thực hiện Kaizen trong các buổi họp hằng ngày (daily huddle) và việc khen thưởng những cải tiến dựa trên Kanban.
6.2. Độ chính xác của dữ liệu
Kanban dựa vào thông tin chính xác về nhu cầu và tồn kho. Nếu dữ liệu không đồng bộ, hệ thống sẽ bị lệch. Toyota đã đầu tư vào hệ thống MES tích hợp, đồng thời áp dụng quy trình kiểm tra chéo (cross‑check) để đảm bảo dữ liệu luôn cập nhật.
6.3. Quản lý đa nhà cung cấp
Khi các bộ phận hoặc nguyên liệu đến từ nhiều nhà cung cấp, việc đồng bộ thẻ Kanban trở nên phức tạp. Toyota thiết lập “Kanban Supplier” – một hệ thống thẻ Kanban điện tử được chia sẻ trực tiếp với nhà cung cấp, giúp họ biết khi nào cần giao hàng và số lượng cần giao.
6.4. Thiết kế thẻ Kanban phù hợp
Có thể bạn quan tâm: Hendrick Toyota – Câu Chuyện Thành Công Và Những Điểm Nổi Bật Khi Mua Xe Toyota Tại Đại Lý Hendrick
Việc thiết kế thẻ quá phức tạp hoặc quá đơn giản đều gây khó khăn. Toyota áp dụng quy trình “PDCA” (Plan‑Do‑Check‑Act) để liên tục tinh chỉnh thiết kế thẻ, bao gồm việc thêm mã QR để truy xuất dữ liệu nhanh hơn.
7. Các biến thể và mở rộng của Kanban trong môi trường hiện đại
7.1. Digital Kanban (Kanban số)
Với sự phát triển của công nghệ IoT và AI, Toyota đã triển khai các bảng Kanban điện tử, cho phép cập nhật trạng thái công việc theo thời gian thực, tự động gửi cảnh báo khi tồn kho giảm dưới mức an toàn và dự báo nhu cầu dựa trên phân tích dữ liệu lớn.
7.2. Kanban cho dịch vụ và bảo trì (Maintenance Kanban)
Không chỉ trong sản xuất, Toyota áp dụng Kanban để quản lý bảo trì thiết bị (Maintenance Kanban). Khi một thiết bị cần bảo trì, một thẻ Kanban sẽ được tạo ra, kích hoạt quy trình bảo trì dự phòng, giảm thời gian chết máy.
7.3. Kanban cho dòng sản phẩm tùy biến (Custom Kanban)
Đối với các đơn hàng đặc thù (ví dụ: xe hơi phiên bản đặc biệt), Toyota sử dụng Kanban tùy chỉnh để quản lý linh hoạt các bộ phận độc đáo, đảm bảo không gây gián đoạn cho dòng sản xuất chính.
7.4. Lean‑Kanban Integration
Toyota kết hợp Kanban với các công cụ Lean khác như 5S, Value Stream Mapping, và Poka‑Yoke (công cụ phòng ngừa lỗi) để tạo ra một hệ thống quản trị toàn diện, giảm lãng phí ở mọi khía cạnh.
8. Bài học rút ra cho các doanh nghiệp khác
- Bắt đầu từ quy trình hiện tại: Trước khi áp dụng Kanban, cần hiểu rõ luồng giá trị hiện tại, xác định các điểm lãng phí và thiết lập mục tiêu cải tiến.
- Đặt giới hạn WIP ngay từ đầu: Giới hạn công việc đang thực hiện là chìa khóa để duy trì dòng chảy ổn định.
- Đào tạo và truyền thông liên tục: Thay đổi văn hoá là thách thức lớn nhất; đầu tư vào đào tạo, tạo môi trường khuyến khích cải tiến là điều cần thiết.
- Sử dụng công nghệ hỗ trợ: Khi có điều kiện, triển khai Kanban điện tử giúp tăng độ chính xác và giảm thời gian phản hồi.
- Phản hồi nhanh và cải tiến liên tục: Mỗi khi có gián đoạn, thực hiện phân tích nguyên nhân gốc (Root Cause Analysis) và cập nhật quy trình.
9. Kết luận
Kanban Toyota không chỉ là một công cụ quản lý tồn kho hay một bảng hiển thị công việc. Đó là một triết lý sâu sắc, phản ánh nguyên tắc “Just‑In‑Time”, “Pull System”, và “Kaizen” – ba trụ cột của Hệ thống Sản xuất Toyota. Khi được triển khai đúng cách, Kanban giúp giảm lãng phí, tăng năng suất, nâng cao chất lượng và tạo ra một môi trường làm việc linh hoạt, đáp ứng nhanh chóng với biến động thị trường.
Trong thời đại số hoá, Toyota đã không ngừng đổi mới Kanban, tích hợp công nghệ IoT, AI và hệ thống ERP để nâng cao tính minh bạch và khả năng dự báo. Những thành tựu này đã chứng minh rằng, dù là trong môi trường sản xuất truyền thống hay trong các mô hình kinh doanh hiện đại, Kanban vẫn là một công cụ mạnh mẽ, có thể thích nghi và mang lại giá trị thực tiễn.
Nếu doanh nghiệp của bạn đang tìm kiếm một giải pháp để tối ưu hoá quy trình sản xuất, giảm tồn kho và thúc đẩy văn hoá cải tiến liên tục, hãy xem Kanban Toyota như một mẫu mực học hỏi. Bằng cách áp dụng các nguyên tắc cốt lõi, tùy biến phù hợp với thực tế doanh nghiệp và không ngừng điều chỉnh dựa trên phản hồi thực tế, bạn sẽ có thể xây dựng một hệ thống sản xuất linh hoạt, bền vững và cạnh tranh hơn trong thị trường ngày càng khắc nghiệt.