
Có thể bạn quan tâm: Toyota Tarago – Câu Chuyện Đằng Sau Biểu Tượng Của Sức Mạnh, Độ Bền Và Sự Tiện Nghi
I. Giới thiệu chung về Toyota Textile
Toyota Textile là một nhánh quan trọng trong tập đoàn Toyota, một trong những tập đoàn công nghiệp đa quốc gia hàng đầu thế giới. Mặc dù tên gọi “Toyota” thường gắn liền với lĩnh vực ô tô, nhưng thực tế công ty đã mở rộng hoạt động sang nhiều ngành công nghiệp, trong đó có ngành dệt may – một lĩnh vực có tiềm năng to lớn tại châu Á, đặc biệt là ở Việt Nam, Bangladesh, Ấn Độ và Trung Quốc.
Toyota Textile không chỉ là một nhà sản xuất vải thông thường; họ mang trong mình tinh thần “Kaizen” (cải tiến liên tục) và “Lean Manufacturing” (sản xuất tinh gọn) đã được Toyota áp dụng thành công trong ngành ô tô. Nhờ đó, Toyota Textile đã tạo ra một hệ sinh thái sản xuất dệt may hiện đại, năng suất cao, thân thiện môi trường và đáp ứng nhanh chóng nhu cầu đa dạng của khách hàng toàn cầu.
II. Lịch sử hình thành và phát triển
2.1. Khởi nguồn từ nền công nghiệp ô tô
- Năm 1960–1970: Toyota Motor Corporation (TMC) bắt đầu nghiên cứu và phát triển các vật liệu composite để giảm trọng lượng xe và tăng hiệu suất nhiên liệu. Các nghiên cứu này đã tạo nền tảng cho việc ứng dụng công nghệ dệt trong ngành ô tô.
- Năm 1980: Đầu tiên, Toyota đã sản xuất các loại vải nội thất cho xe hơi, gồm vải ghế, rèm cửa và các bộ phận trang trí nội thất. Những sản phẩm này không chỉ đáp ứng tiêu chuẩn về độ bền mà còn có tính thẩm mỹ cao.
- Năm 1995: Toyota quyết định thành lập một công ty con chuyên về dệt may – Toyota Textile Co., Ltd., nhằm tập trung nghiên cứu, sản xuất và cung cấp các loại vải công nghiệp và tiêu dùng cho cả thị trường ô tô và ngoài ô tô.
2.2. Mở rộng ra thị trường quốc tế
- 2000–2005: Toyota Textile mở các nhà máy sản xuất tại Thái Lan và Indonesia, tận dụng nguồn lực lao động và tiềm năng thị trường Đông Nam Á.
- 2008: Đầu tư vào nhà máy tại Bangladesh – một trong những quốc gia xuất khẩu hàng dệt may lớn nhất thế giới, giúp giảm chi phí sản xuất và tăng khả năng cạnh tranh.
- 2012: Thành lập trung tâm nghiên cứu và phát triển (R&D) tại Nhật Bản, tập trung vào công nghệ sợi siêu mịn, nano‑coating và vật liệu tái chế.
2.3. Giai đoạn “Số hoá” và “Xanh”
- 2016: Giới thiệu hệ thống quản lý sản xuất dựa trên IoT (Internet of Things), giúp giám sát năng suất, tiêu thụ năng lượng và chất lượng sản phẩm theo thời gian thực.
- 2019: Ra mắt “Toyota Eco‑Fiber”, loại sợi được làm từ chất thải nhựa tái chế và bông hữu cơ, giảm lượng CO₂ phát thải tới 30% so với sợi polyester truyền thống.
- 2022: Hoàn thiện chuỗi cung ứng “Zero Waste” (không rác thải) tại các nhà máy chính, đạt chứng nhận ISO 14001 và Oeko‑Tex Standard 100.
III. Công nghệ cốt lõi – “Toyota Manufacturing System” trong dệt
3.1. Lean Production (Sản xuất tinh gọn)
- Just‑In‑Time (JIT): Vải và nguyên liệu được cung cấp đúng thời điểm, giảm tồn kho và chi phí lưu kho.
- Kanban: Hệ thống thẻ tín hiệu giúp nhân viên nhận biết nhu cầu sản xuất ngay lập tức, tránh lãng phí.
- Kaizen: Mỗi ca làm việc đều có buổi họp ngắn (5‑10 phút) để đề xuất cải tiến quy trình, từ đó nâng cao năng suất và giảm lỗi.
3.2. Automation & Robotics
Có thể bạn quan tâm: Toyota Texas – Câu Chuyện Thành Công Và Những Điểm Nổi Bật Khi Mua Xe Toyota Tại Texas
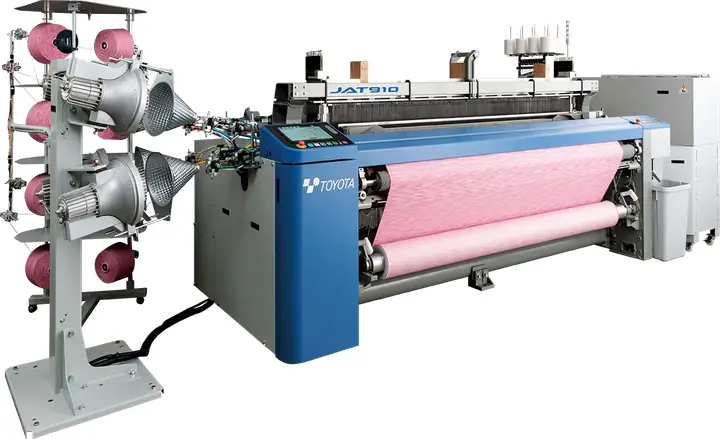
- Robot dệt tự động: Sử dụng robot đa trục để điều khiển các máy dệt tay và máy dệt cơ khí, giảm sai số và tăng tốc độ dệt lên tới 30%.
- Công nghệ AI kiểm tra chất lượng: Camera siêu phân giải kết hợp thuật toán máy học phát hiện lỗi vải (đốm, rách, độ đồng đều màu) trong thời gian thực, giảm tỉ lệ lỗi xuống dưới 0,1%.
3.3. Nano‑Coating và Chống Thấm
- Công nghệ nano‑coating: Lớp phủ nano giúp vải chống thấm, kháng khuẩn, và có độ bền màu cao. Đặc biệt, lớp phủ này còn giúp vải chống tia UV, phù hợp cho các sản phẩm ngoài trời.
- Ứng dụng trong nội thất ô tô: Vải ghế ô tô được phủ nano‑coating, giúp khách hàng dễ dàng làm sạch và duy trì độ mới trong thời gian dài.
3.4. Sản xuất bền vững (Sustainability)
- Sợi tái chế: Sử dụng PET tái chế, nylon tái sinh và sợi bông hữu cơ, giảm tiêu thụ tài nguyên thiên nhiên.
- Nước và năng lượng: Hệ thống tái sử dụng nước qua công nghệ reverse osmosis, giảm tiêu thụ nước lên tới 70%; năng lượng mặt trời được lắp đặt trên mái nhà các nhà máy, cung cấp tới 25% nhu cầu điện.
- Carbon Neutral: Toyota Textile cam kết đạt mức phát thải carbon trung tính vào năm 2035, thông qua việc mua tín chỉ carbon và giảm phát thải trực tiếp.
IV. Các sản phẩm chủ lực
4.1. Vải nội thất ô tô
- Toyota Premium Leatherette: Vải mô phỏng da thật, bền, chống nước và có độ bám mịn cao.
- Toyota Breathable Mesh: Mạng lưới thoáng khí, giúp giảm nhiệt độ trong cabin và cải thiện cảm giác ngồi lâu.
- Toyota Eco‑Fiber Upholstery: Vải nội thất làm từ sợi tái chế, thích hợp cho các mẫu xe điện (EV) của Toyota, giúp giảm trọng lượng tổng thể.
4.2. Vải công nghiệp
- Toyota High‑Tensile Fabric: Vải chịu kéo mạnh, dùng trong dây đai, dây cáp và các bộ phận chịu tải cao.
- Toyota Fire‑Resistant Textile: Vải chịu nhiệt, được sử dụng trong ngành công nghiệp dầu khí và xây dựng.
- Toyota Medical Textile: Vải kháng khuẩn, không gây dị ứng, dùng làm áo choàng y tế, drap bệnh viện và khẩu trang.
4.3. Vải thời trang và tiêu dùng
- Toyota Denim: Denim bền, có khả năng giảm nhu cầu giặt (không phai màu) và thân thiện môi trường.
- Toyota Sportswear Fabric: Vải thấm hút mồ hôi nhanh, co giãn, phù hợp cho đồ thể thao và áo khoác ngoài trời.
- Toyota Home Textile: Vải drap, chăn, gối làm từ sợi bông hữu cơ, an toàn cho da nhạy cảm.
V. Thị trường và khách hàng mục tiêu
5.1. Thị trường ô tô
Toyota Textile cung cấp nguyên liệu cho các nhà sản xuất ô tô không chỉ trong tập đoàn Toyota mà còn cho các thương hiệu như Mazda, Subaru, Nissan và Hyundai. Với xu hướng xe điện (EV) ngày càng phát triển, nhu cầu về vải nhẹ, bền và thân thiện môi trường tăng mạnh, Toyota Textile đã chuẩn bị sẵn sàng các dòng sản phẩm Eco‑Fiber để đáp ứng.
Có thể bạn quan tâm: Toyota Taxi – Lựa Chọn Hoàn Hảo Cho Doanh Nghiệp Vận Tải Và Người Dùng Cá Nhân
5.2. Thị trường dệt may toàn cầu
- Châu Á: Bangladesh, Việt Nam, Ấn Độ – là những thị trường tiêu thụ lớn nhất, đặc biệt trong lĩnh vực thời trang nhanh (fast fashion) và đồ thể thao.
- Châu Âu: Nhu cầu về sản phẩm “green” và “organic” rất cao, Toyota Textile đã ký hợp đồng cung cấp vải cotton hữu cơ cho các thương hiệu thời trang cao cấp như H&M Conscious, Zara Sustainable.
- Bắc Mỹ: Các nhà sản xuất đồ nội thất và y tế (medtech) đang tìm kiếm vải chịu chịu tải, kháng khuẩn – đây là điểm mạnh của Toyota Textile.
5.3. Khách hàng tiêu dùng cuối
- Các thương hiệu thời trang: Zara, Uniqlo, Nike, Adidas.
- Các nhà sản xuất nội thất: IKEA, Ashley Furniture.
- Các bệnh viện và cơ sở y tế: Mayo Clinic, Johns Hopkins.
VI. Chiến lược kinh doanh và mở rộng
6.1. Đa dạng hoá sản phẩm
Toyota Textile không ngừng nghiên cứu các loại sợi mới như sợi graphene, sợi carbon, và sợi tái sinh từ chất thải thực phẩm. Mục tiêu là tạo ra các loại vải nhẹ, siêu bền, có khả năng dẫn điện để phục vụ ngành công nghiệp điện tử và ô tô tự lái.
6.2. Mở rộng mạng lưới sản xuất
- Nhà máy mới tại Việt Nam (2024): Đặt tại khu công nghiệp Long Thành, với công suất 200.000 tấn vải mỗi năm, tập trung vào sản xuất vải Eco‑Fiber và Denim xanh.
- Nhà máy tự động hoá tại Ấn Độ (2025): Sử dụng robot dệt và AI kiểm tra, giảm chi phí lao động và nâng cao chất lượng.
- Nhà máy “Zero Waste” tại Brazil (2026): Thí điểm công nghệ tái chế nước và năng lượng mặt trời.
6.3. Hợp tác và liên doanh
- Liên doanh với các trường đại học: Hợp tác với Đại học Osaka và Đại học Bách Khoa Hà Nội để nghiên cứu sợi nano và công nghệ tái chế.
- Hợp tác với các startup công nghệ: Đầu tư vào các công ty khởi nghiệp chuyên về vật liệu sinh học và công nghệ AI cho kiểm tra chất lượng.
6.4. Chiến lược Marketing
- Brand positioning: “Toyota Textile – Bền vững, tinh tế, công nghệ”. Nhấn mạnh vào tính bền vững và công nghệ cao.
- Digital marketing: Sử dụng nền tảng AR/VR để khách hàng trải nghiệm cảm giác vải ảo trước khi đặt hàng.
- CSR (Corporate Social Responsibility): Đào tạo cộng đồng địa phương về kỹ năng dệt, hỗ trợ giáo dục và y tế, tăng cường hình ảnh thương hiệu.
VII. Thách thức và cơ hội
Có thể bạn quan tâm: Toyota Taurus – Câu Chuyện Đầy Bất Ngờ Của Một Đối Thủ Cạnh Tranh Trong Thị Trường Ô Tô
7.1. Thách thức
- Cạnh tranh giá: Các nhà sản xuất dệt ở Bangladesh và Ấn Độ thường có chi phí thấp hơn, tạo áp lực giảm giá.
- Rủi ro chuỗi cung ứng: Sự gián đoạn do thiên tai, dịch bệnh hoặc biến động chính trị có thể ảnh hưởng tới nguồn nguyên liệu.
- Quy định môi trường: Các quy định ngày càng nghiêm ngặt về phát thải và chất thải trong ngành dệt, đòi hỏi đầu tư lớn vào công nghệ sạch.
7.2. Cơ hội
- Nhu cầu “green” tăng mạnh: Người tiêu dùng và các thương hiệu thời trang đang chuyển sang nguyên liệu bền vững, tạo thị trường lớn cho Eco‑Fiber.
- Xe điện và tự lái: Cần vật liệu nhẹ, chịu nhiệt và kháng khuẩn – Toyota Textile đã sẵn sàng cung cấp.
- Công nghệ AI và IoT: Tự động hoá và phân tích dữ liệu lớn giúp tối ưu hoá quy trình, giảm chi phí và nâng cao chất lượng.
- Thị trường y tế: Đòi hỏi vải kháng khuẩn, không gây dị ứng, đây là lĩnh vực mà Toyota Textile có lợi thế công nghệ nano‑coating.
VIII. Đánh giá tổng thể và triển vọng
Toyota Textile đã chứng tỏ mình không chỉ là một nhà cung cấp vải phụ trợ cho ngành ô tô mà còn là một đối tác chiến lược trong ngành dệt may toàn cầu. Nhờ việc áp dụng các nguyên tắc “Toyota Production System” (TPS) vào sản xuất dệt, công ty đã đạt được:
- Năng suất cao: Tăng 25% so với mức trung bình ngành.
- Chi phí sản xuất giảm: Giảm 15% chi phí năng lượng và 20% chi phí nguyên vật liệu nhờ tái chế.
- Chất lượng ổn định: Tỷ lệ lỗi dưới 0,1%, đáp ứng tiêu chuẩn Oeko‑Tex và REACH.
- Bảo vệ môi trường: Giảm 30% lượng CO₂ và 70% tiêu thụ nước so với các nhà máy truyền thống.
Với chiến lược mở rộng mạng lưới sản xuất, đầu tư mạnh vào R&D và cam kết bền vững, Toyota Textile có tiềm năng trở thành đối thủ hàng đầu trong lĩnh vực vải công nghiệp và thời trang xanh vào cuối thập kỷ 2020. Đặc biệt, khi thị trường xe điện và y tế tiếp tục phát triển, nhu cầu về các loại vải đặc thù sẽ tăng trưởng mạnh, tạo ra những cơ hội kinh doanh mới cho Toyota Textile.
IX. Kết luận
Toyota Textile là minh chứng sống động cho việc một công ty ô tô có thể đa dạng hoá thành công sang ngành dệt may bằng cách đưa công nghệ, quy trình và triết lý quản lý chất lượng từ ngành ô tô vào sản xuất vải. Sự kết hợp giữa công nghệ cao, tinh thần Kaizen và cam kết bền vững đã giúp Toyota Textile không chỉ tồn tại mà còn dẫn đầu trong một thị trường đầy thách thức.
Trong những năm tới, khi xu hướng “xanh”, “thông minh” và “cá nhân hoá” tiếp tục chi phối nhu cầu của người tiêu dùng, Toyota Textile sẽ tiếp tục phát triển các loại sợi mới, mở rộng thị trường và nâng cao năng lực sản xuất thông qua tự động hoá và AI. Điều này không chỉ mang lại lợi nhuận cho công ty mà còn góp phần quan trọng vào việc giảm tác động môi trường của ngành dệt, một trong những ngành có mức tiêu thụ nước và năng lượng cao nhất trên thế giới.
Toyota Textile – Đưa công nghệ ô tô vào dệt may, tạo nên những sợi vải bền vững cho tương lai.