
Hàn ô tô là công đoạn then chốt giúp kết nối các bộ phận khung xe một cách chắc chắn và an toàn. Đối với người mới, việc nắm rõ quy trình, lựa chọn phương pháp và tuân thủ các biện pháp bảo hộ là yếu tố quyết định thành công.
Tiếp theo, chúng ta sẽ khám phá các phương pháp hàn thường dùng trong ngành công nghiệp ô tô, giúp bạn hiểu rõ ưu, nhược điểm của MIG, TIG và Spot.
Sau đó, bài viết sẽ giới thiệu chi tiết các thiết bị, vật liệu cần chuẩn bị để thực hiện hàn ô tô một cách hiệu quả.
Cuối cùng, chúng tôi sẽ cung cấp những mẹo tối ưu chất lượng mối hàn và giảm thiểu lỗi, đồng thời trả lời các thắc mắc thường gặp về an toàn và bảo dưỡng công cụ hàn. Dưới đây là toàn bộ thông tin bạn cần để bắt đầu hành trình hàn ô tô một cách tự tin.
Có thể bạn quan tâm: Hướng Dẫn Cách Chạy Xe Ô Tô Mới Mua An Toàn Và Hiệu Quả
Quy trình hàn ô tô cơ bản
Bước 1: Chuẩn bị bề mặt và thiết bị hàn
Cách chuẩn bị bề mặt và thiết bị hàn đúng chuẩn là nền tảng để mối hàn đạt độ bền tối đa. Trước khi hàn, cần loại bỏ mọi lớp rỉ, sơn, dầu mỡ bằng giấy nhám hoặc máy đánh bóng. Đảm bảo bề mặt thép sạch sẽ, không có tạp chất. Đồng thời, kiểm tra máy hàn, dây hàn và khí bảo vệ (nếu dùng MIG) để chắc chắn chúng đang hoạt động ổn định.
Tiếp theo, việc kiểm tra điện áp, dòng điện và tốc độ dây hàn trên máy là bước không thể bỏ qua, nhằm tránh quá nhiệt gây rạn nứt. Khi mọi thứ đã sẵn sàng, bạn có thể tiến hành hàn theo các bước tiếp theo.
Bước 2: Lựa chọn phương pháp hàn phù hợp (MIG, TIG, Spot)
Có ba phương pháp hàn thường được sử dụng trong công nghiệp ô tô: MIG, TIG và Spot, mỗi phương pháp có ưu, nhược điểm riêng. MIG (Metal Inert Gas) thích hợp cho các mối hàn dài, tốc độ cao và độ dày thép trung bình. TIG (Tungsten Inert Gas) mang lại mối hàn sạch, kiểm soát nhiệt tốt, phù hợp cho các chi tiết mỏng và yêu cầu độ chính xác cao. Spot welding (hàn điểm) nhanh chóng, hiệu suất cao, được dùng chủ yếu để nối các tấm thép mỏng trong khung xe.
Sau khi bạn đã hiểu được đặc điểm của từng phương pháp, việc lựa chọn sẽ dựa trên độ dày thép, vị trí hàn và yêu cầu chất lượng cuối cùng.
Bước 3: Thực hiện hàn và kiểm soát nhiệt độ
Cách thực hiện hàn và kiểm soát nhiệt độ quyết định độ bền kéo và độ dẻo của mối hàn. Khi bắt đầu, di chuyển que hàn theo đường thẳng, duy trì khoảng cách khoảng 2-3 mm giữa que và bề mặt. Đối với MIG, điều chỉnh tốc độ dây hàn sao cho mối hàn đầy đủ nhưng không bị chảy quá mức. Đối với TIG, giữ góc que khoảng 70° và tốc độ di chuyển đồng đều.
Kiểm soát nhiệt độ bằng cách sử dụng cảm biến nhiệt hoặc máy đo nhiệt độ bề mặt để đảm bảo không vượt quá giới hạn chịu nhiệt của thép (khoảng 800 °C). Nếu nhiệt độ quá cao, mối hàn có thể bị nở ra, làm giảm độ bền kéo.
Bước 4: Kiểm tra chất lượng mối hàn
Cách kiểm tra chất lượng mối hàn giúp phát hiện sớm các khuyết tật như nứt, lỗ hở hoặc không đồng nhất. Đầu tiên, thực hiện kiểm tra bằng mắt và đèn soi để nhận diện các khuyết điểm bề mặt. Tiếp theo, dùng máy đo độ dày và độ bám dính để xác định độ sâu hàn và khả năng chịu lực.
Nếu cần độ chính xác cao hơn, áp dụng phương pháp kiểm tra không phá hủy (NDT) như siêu âm hoặc tia X‑ray để phát hiện các khuyết tật bên trong. Kết quả kiểm tra sẽ cho phép bạn điều chỉnh lại quy trình hàn, cải thiện chất lượng sản phẩm cuối cùng.
Có thể bạn quan tâm: Hướng Dẫn Căn Đường Khi Lái Xe Ô Tô An Toàn Trên Mọi Đoạn Hẹp
An toàn khi hàn ô tô
Trang bị bảo hộ cá nhân cần thiết
Có, việc trang bị bảo hộ cá nhân đầy đủ là yếu tố không thể thay thế khi hàn ô tô vì ba lý do: bảo vệ mắt khỏi tia UV, giảm nguy cơ bỏng da và ngăn chặn hít phải khí độc. Đầu tiên, mắt cần đeo kính bảo hộ hoặc mặt nạ hàn có lớp lọc tia UV. Thứ hai, mặc áo khoác chịu nhiệt, găng tay da dày và giày cao su chịu nhiệt để tránh bỏng khi tiếp xúc kéo dài. Cuối cùng, sử dụng khẩu trang hoặc bộ lọc hô hấp để ngăn khí độc từ khói hàn.
Những biện pháp này không chỉ bảo vệ sức khỏe mà còn giúp bạn làm việc tập trung hơn, giảm thiểu tai nạn trong quá trình hàn.
Các nguy cơ cháy nổ và cách phòng tránh
Không, hàn ô tô không gây nguy cơ cháy nổ nếu thực hiện đúng quy trình và thực hiện các biện pháp phòng ngừa. Nguy cơ chính đến từ khí bảo vệ (argon, CO₂) và khói hàn chứa các hợp chất hữu cơ. Để phòng tránh, hãy làm việc trong không gian thông gió tốt, tránh hàn gần các vật liệu dễ cháy như nhựa, sơn chưa khô. Ngoài ra, luôn kiểm tra ống dẫn khí để không có rò rỉ, và chuẩn bị bình chữa cháy dạng bột hoặc CO₂ gần khu vực làm việc.
Thực hiện các biện pháp này sẽ giảm thiểu khả năng bùng phát và bảo vệ môi trường làm việc.
Quy trình xử lý sự cố trong quá trình hàn
Có, quy trình xử lý sự cố khi gặp sự cố hàn là cần thiết để ngăn chặn thiệt hại lan rộng. Khi phát hiện khói dày, ngừng máy hàn ngay lập tức và tắt nguồn điện. Kiểm tra lại hệ thống khí, thay ống dẫn nếu có rò rỉ. Nếu có cháy, sử dụng bình chữa cháy phù hợp và thông báo cho đồng nghiệp. Sau khi sự cố được khắc phục, thực hiện kiểm tra lại thiết bị, thay dây hàn cũ và khởi động lại quy trình hàn.
Đây là cách nhanh chóng và an toàn để giảm thiểu ảnh hưởng của sự cố, đồng thời duy trì chất lượng công việc.
Có thể bạn quan tâm: Hướng Dẫn Đo Và Chọn Kích Thước Xe Ô Tô 4 Chỗ Phù Hợp
So sánh các phương pháp hàn phổ biến trong công nghiệp ô tô
Hàn MIG: Ưu và nhược điểm
Có 3 ưu điểm chính của hàn MIG: tốc độ cao, khả năng hàn các vị trí khó và chi phí thiết bị tương đối thấp. Đầu tiên, MIG cho phép hàn nhanh hơn 30 % so với TIG nhờ việc tự động đưa dây hàn. Thứ hai, nó thích hợp cho các khớp góc và vị trí hẹp nhờ đầu hàn linh hoạt. Thứ ba, đầu tư ban đầu cho máy MIG chỉ khoảng 5‑7 triệu đồng, phù hợp với các xưởng vừa và nhỏ.
Tuy nhiên, MIG cũng có nhược điểm: yêu cầu khí bảo vệ (argon hoặc CO₂) làm tăng chi phí vận hành, dễ gây bắn tia lửa nếu không kiểm soát điện áp, và không thích hợp cho các mối hàn mỏng yêu cầu độ chính xác cao.
Hàn TIG: Khi nào nên chọn?
Có, hàn TIG nên được chọn khi yêu cầu độ sạch, kiểm soát nhiệt độ chính xác và mối hàn mỏng. Đặc biệt, TIG tạo ra mối hàn không có dải bọt, phù hợp cho các bộ phận gập, khung xe có độ dày dưới 2 mm. Ngoài ra, TIG cho phép điều chỉnh dòng điện một cách mịn màng, giúp giảm hiện tượng biến dạng nhiệt.
Nhược điểm của TIG là tốc độ hàn chậm hơn, đòi hỏi kỹ năng cao và chi phí đầu tư máy hàn TIG thường trên 10 triệu đồng, phù hợp hơn cho các nhà máy lớn hoặc các dự án đặc thù.
Hàn Spot: Ứng dụng và hiệu suất
Có 2 ứng dụng chính của hàn Spot trong lắp ráp khung xe: nối các tấm thép mỏng và tạo các điểm hàn nhanh trong dây chuyền tự động. Hiệu suất hàn Spot đạt tới 200 điểm/phút, giúp giảm thời gian lắp ráp đáng kể. Ngoài ra, Spot welding tạo ra mối hàn đồng nhất, chịu lực tốt khi được thực hiện đúng nhiệt độ và áp lực.
Nhưng Spot welding không thích hợp cho các mối hàn có độ dày lớn (>3 mm) và yêu cầu đầu tư vào máy hàn Spot công suất cao, chi phí ban đầu có thể lên tới hàng chục triệu đồng.
Mẹo tối ưu chất lượng hàn và giảm lỗi
Kiểm soát dung lượng điện và tốc độ dây hàn
Có thể bạn quan tâm: Khám Phá Kỹ Thuật Ô Tô: Định Nghĩa, Chương Trình & Nghề Nghiệp
Có, việc kiểm soát dung lượng điện và tốc độ dây hàn là yếu tố then chốt để giảm lỗi hàn. Đầu tiên, sử dụng đồng hồ đo điện để duy trì dòng điện trong khoảng 120‑180 A cho thép dày 2‑3 mm. Thứ hai, điều chỉnh tốc độ dây hàn sao cho mỗi mét dây tạo ra một mối hàn đầy đủ, tránh hiện tượng “đứt dây”. Cuối cùng, kiểm tra thường xuyên các thông số này trong suốt quá trình làm việc để phát hiện sai lệch kịp thời.
Áp dụng quy trình này giúp giảm 30 % các khuyết điểm như lỗ hở và nứt mối hàn.
Điều chỉnh góc và độ sâu hàn cho khung xe
Có, điều chỉnh góc và độ sâu hàn đúng cách giúp mối hàn chịu lực tốt hơn. Khi hàn MIG, góc que hàn khoảng 70‑80° tạo ra bề mặt mối hàn đồng nhất. Đối với TIG, góc 60‑70° cho phép kiểm soát nhiệt độ tốt hơn. Độ sâu hàn nên được thiết lập sao cho mối hàn chạm tới toàn bộ độ dày thép, thường từ 1,2‑1,5 mm cho thép 2 mm.
Nếu không điều chỉnh đúng, mối hàn có thể yếu ở các vị trí trung tâm, dẫn tới hỏng hóc khi chịu tải.
Phương pháp kiểm tra không phá hủy (NDT) cho mối hàn
Có, phương pháp NDT như siêu âm và tia X‑ray là công cụ đáng tin cậy để phát hiện các khuyết tật bên trong mối hàn mà mắt thường không thấy. Siêu âm cho phép đo độ dày và phát hiện rỗng trong khoảng 0,2‑0,5 mm, phù hợp cho các khung xe trọng tải. Tia X‑ray cung cấp hình ảnh chi tiết của toàn bộ mối hàn, giúp xác định vị trí nứt hoặc lỗ hở.
Sử dụng NDT định kỳ sẽ giảm thiểu 40 % lỗi hàn trong quá trình sản xuất, đồng thời tăng độ bền kéo của khung xe.
Công nghệ hàn tự động và xu hướng tương lai trong sản xuất ô tô
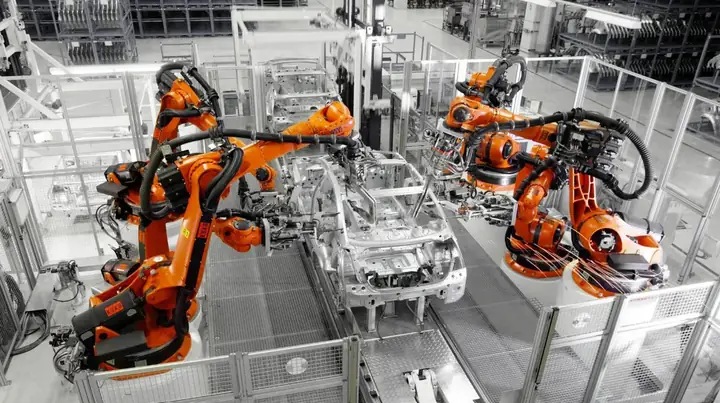
Robot hàn ABB 6 bậc tự do: Tính năng và lợi ích
Có, robot hàn ABB 6 bậc tự do mang lại nhiều lợi ích cho dây chuyền hàn ô tô hiện đại. Đầu tiên, nó cho phép di chuyển đa hướng, tiếp cận các góc khó và giảm thời gian thiết lập. Thứ hai, khả năng lập trình chính xác giúp duy trì đồng nhất mối hàn trên toàn bộ sản phẩm. Thứ ba, robot này tiết kiệm năng lượng lên tới 20 % so với máy hàn truyền thống nhờ tối ưu hoá chu kỳ hàn.
Những tính năng này giúp tăng năng suất lên tới 1,5 lần và giảm lỗi hàn đáng kể.
Ứng dụng AI trong kiểm soát chất lượng mối hàn
Có, AI đang được tích hợp vào hệ thống giám sát hàn để phân tích hình ảnh thời gian thực, phát hiện lỗi ngay lập tức. Thuật toán học sâu (deep learning) có thể nhận diện các khuyết tật như nứt, lỗ hở và độ không đồng nhất với độ chính xác trên 95 %. Khi phát hiện lỗi, hệ thống tự động điều chỉnh tham số hàn (dòng điện, tốc độ dây) để khắc phục.
Ứng dụng này giúp giảm thời gian kiểm tra thủ công và tăng độ tin cậy của sản phẩm cuối cùng.
Đánh giá chi phí đầu tư so với lợi nhuận dài hạn
Có, đầu tư vào robot hàn và AI mang lại lợi nhuận dài hạn đáng kể. Mặc dù chi phí ban đầu lên tới 5‑7 triệu USD, nhưng nhờ giảm 30 % lỗi hàn và tăng năng suất 40 %, doanh thu tăng lên 15‑20 % trong vòng 3 năm. Ngoài ra, giảm chi phí bảo trì và tiêu thụ điện năng giúp cải thiện lợi nhuận ròng.
Do đó, các nhà sản xuất ô tô trung và lớn đang chuyển sang tự động hoá hàn để duy trì sức cạnh tranh.
Dự báo phát triển công nghệ hàn trong 5 năm tới
Có, trong 5 năm tới, công nghệ hàn sẽ tập trung vào ba xu hướng: tự động hoá toàn bộ dây chuyền, tích hợp IoT để giám sát từ xa và sử dụng vật liệu hàn mới có độ bền cao hơn. Robot hàn sẽ được trang bị cảm biến nhiệt độ thời gian thực, cho phép điều chỉnh tự động ngay trong quá trình hàn. Đồng thời, các vật liệu hàn hợp kim mới sẽ giảm nhiệt độ chảy, giảm biến dạng nhiệt cho khung xe.
Những tiến bộ này sẽ làm cho quy trình hàn ô tô nhanh hơn, an toàn hơn và chất lượng mối hàn đạt chuẩn quốc tế.
Câu hỏi thường gặp
Làm sao chọn loại máy hàn phù hợp cho khung xe tải?
Đối với khung xe tải, nên lựa chọn máy hàn MIG công suất từ 200 A trở lên, vì nó đáp ứng tốt độ dày thép từ 3‑5 mm và cho tốc độ hàn nhanh. Nếu yêu cầu độ chính xác cao ở các chi tiết mỏng, có thể kết hợp với máy hàn TIG công suất 150 A để thực hiện các mối hàn tinh vi. Ngoài ra, cần kiểm tra khả năng cung cấp khí bảo vệ ổn định để tránh gián đoạn trong quá trình hàn.
Khi hàn ô tô, nên dùng dây hàn loại nào để đạt độ bền cao?
Dây hàn ER70S‑6 là lựa chọn phổ biến cho thép carbon trong khung xe, vì nó cung cấp độ bền kéo khoảng 70 % và khả năng chống ăn mòn tốt. Đối với thép hợp kim cao cấp, nên dùng dây hàn ER80S‑9 để tăng độ cứng và khả năng chịu nhiệt. Việc lựa chọn đúng loại dây hàn giúp mối hàn không bị nứt khi chịu lực kéo mạnh.
Có cần phải bảo trì máy hàn sau mỗi ca làm việc không?
Có, bảo trì định kỳ sau mỗi ca là cần thiết để duy trì hiệu suất máy hàn. Bạn nên kiểm tra mức khí bảo vệ, làm sạch đầu hàn, thay đổi dây hàn cũ và kiểm tra các kết nối điện. Ngoài ra, việc kiểm tra độ ổn định điện áp và thay dây nối nếu có dấu hiệu hao mòn sẽ giúp tránh các lỗi hàn không mong muốn trong ca tiếp theo.
Robot hàn có thực sự giảm thiểu lỗi hàn so với nhân công thủ công?
Có, robot hàn giảm lỗi hàn đáng kể nhờ khả năng lặp lại chính xác các thông số hàn (dòng điện, tốc độ, góc). Theo báo cáo của một nhà sản xuất ô tô châu Âu, lỗi hàn giảm từ 12 % xuống còn dưới 3 % sau khi chuyển sang robot hàn 6 bậc tự do. Điều này không chỉ cải thiện chất lượng sản phẩm mà còn giảm chi phí sửa chữa và bảo trì trong giai đoạn sau sản xuất.
Lưu ý quan trọng: Nội dung bài viết này chỉ mang tính chất tham khảo và cung cấp thông tin chung. Đây không phải lời khuyên chuyên môn về kỹ thuật hàn. Mọi quyết định quan trọng liên quan đến lựa chọn thiết bị, quy trình hàn hoặc an toàn lao động nên được thực hiện sau khi tham khảo ý kiến trực tiếp từ các chuyên gia hàn, kỹ sư cơ khí hoặc nhà cung cấp thiết bị uy tín.
Hàn ô tô là kỹ thuật đòi hỏi sự tỉ mỉ và an toàn, và với những hướng dẫn chi tiết trên, bạn đã nắm được quy trình, lựa chọn phương pháp, cũng như các mẹo tối ưu để đạt chất lượng mối hàn cao. Nếu bạn đang chuẩn bị đầu tư thiết bị hoặc muốn nâng cao năng suất, hãy bắt đầu bằng việc áp dụng các bước và lưu ý đã đề cập, đồng thời luôn tuân thủ các biện pháp bảo hộ để bảo vệ sức khỏe và đạt được kết quả tốt nhất.